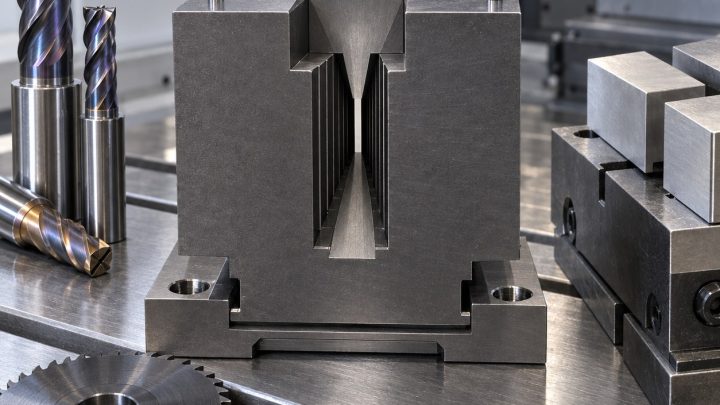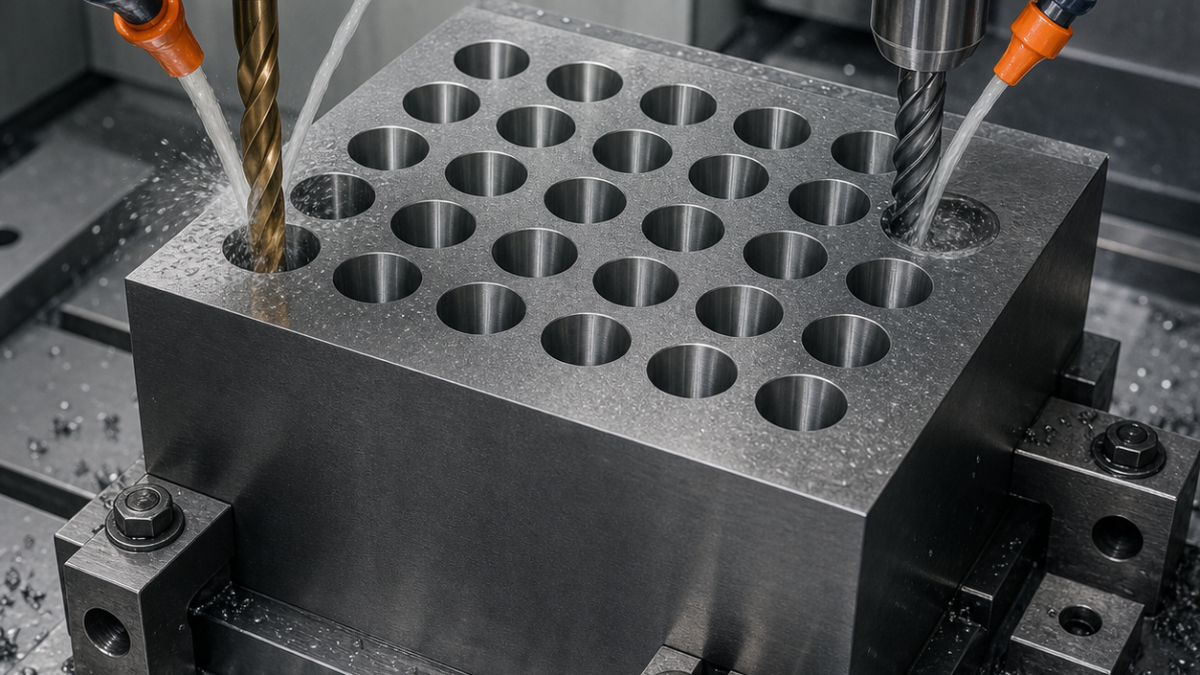
Русский: Вольфрамовый коллиматор: массив конических отверстий
Для массива из двадцати четырёх каналов сначала полностью подтверждают первый канал, затем управляют дрейфом и износом. Одних входных диаметров недостаточно для контроля оси.
Чертёж задаёт ось
A — монтажная плоскость, B и C — боковые базы. Канал глубиной 38 мм идёт от Ø10,0 до Ø7,6 мм; позиция Ø0,06 мм, угол ±0,04°, скол 0,08 мм. Большая масса требует сплошной опоры.
Первый канал как разрешение процесса
Твердосплавная фреза создаёт A-B-C. Сверло с внутренней подачей делает пилот, короткая фреза интерполирует ось. Коническую развёртку проверяют только после измерения: она не исправляет наклон. Первый канал контролируют полностью, затем массив режут от центра наружу, оставляя 0,05 мм.
Стружка и износ
Полный вывод сверла и контроль давления не дают тяжёлой стружке уплотняться. Вход касательный, шаг у выхода уменьшается, снизу стоит жертвенная пластина. Износ контролируют малыми партиями.
Измерение по глубине
Перед рядом щуп проверяет A-B-C. Окружности на четырёх глубинах строят ось и конус; КИМ выдаёт позицию, угол и шаг. Пневмокалибр, микроскоп и проверка чистоты завершают приёмку.
Вопросы
Исправляет ли развёртка ось?
Ненадёжно; ось сначала создаёт интерполяция.
Как измерить конус?
Аппроксимировать окружности на нескольких глубинах в A-B-C.
Что изнашивает карбид?
Абразивность, сила, тепло и уплотнение стружки.
См. наклонные отверстия и коррекцию оси.