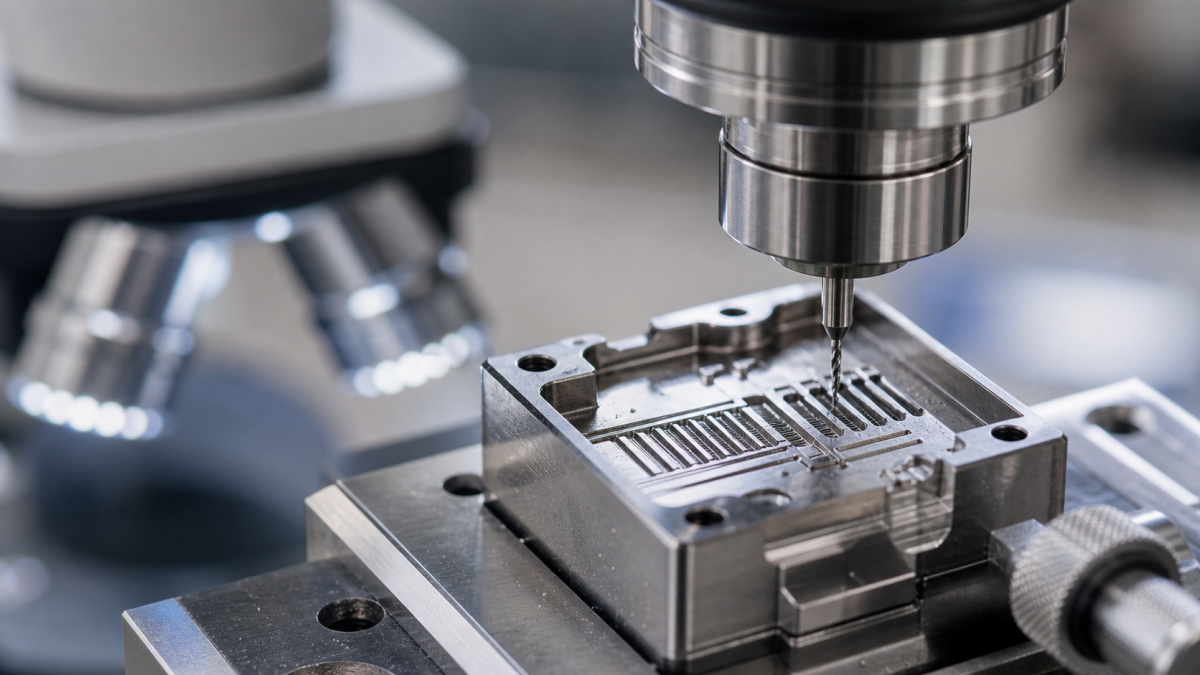
Español: Cómo evitar la rotura de microfresas: salto, alcance, carga y trayectoria
La rotura de una microfresa suele ser un problema del sistema, no la prueba de que el avance era demasiado alto. El plano obliga a un diámetro débil, pero salto, alcance excesivo, roce bajo el radio de filo, recorte de viruta o cambio brusco de contacto deciden qué labio falla. Primero separe las zonas que exigen herramienta submilimétrica de las que pueden abrirse con una fresa rígida mayor.
Leer las microcaracterísticas antes del diámetro
Marque ranura mínima, radio interior, relación profundidad-anchura, fondo, salida y tolerancia de posición. Una ranura de 0,45 mm no garantiza espacio para una fresa de 0,40 mm si capa y salto consumen la holgura. Un R0,25 tampoco debe obligar a la misma microfresa a desbastar una cavidad abierta de 3 mm. Retire lo accesible con el mayor diámetro, deje stock uniforme y reserve la menor para el área limitada.
| Característica | Microherramienta y sujeción | Trayectoria | Control / rechazo |
|---|---|---|---|
| Ranura 0,45×1,2 mm | Ø0,35–0,40, dos labios, corte corto, cuello reducido, micropinza o térmico | Abrir acceso; pasos radiales pequeños o ranurado controlado con limpieza | Anchura óptica, conicidad, radio y viruta compactada |
| Cavidad 1,8 mm, R0,25 | Desbaste Ø0,8; acabado Ø0,45–0,50 solo en restos | Rest machining y entrada en arco sin pausa | Mapa de stock, huella de fondo y unión |
| Nervio junto a microcanal | Acabador vivo 2–3 labios, longitud mínima y salto medido | Alternar paredes y acabar con stock estable | Espesor liberado, arco y rebaba |
| Grafito/compuesto abrasivo | Microfresa diamantada, extracción y portaherramientas sellado | Extracción seca sin recortar polvo | Redondeo, pérdida de capa y deriva |
Elegir geometría, capa y alcance como conjunto
En aluminio, dos labios pulidos, gran garganta y superficie sin capa o ZrN/DLC combaten adhesión; AlTiN no reemplaza espacio. En inoxidable o acero duro, carburo fino de 2–4 labios, PVD delgado y pequeño refuerzo puede resistir, pero el hone debe ser menor que la viruta. Grafito y compuestos requieren protección diamantada y extracción. Se rechaza una arista estándar larga si un cuello reducido mantiene el núcleo.
El salto reparte la carga por labio
Mida TIR cerca del filo con la herramienta montada. Pocos micrómetros pueden ocupar gran parte de fz, dejando un labio rozando y otro sobrecargado. Limpie interfaces, revise pinza, acorte salida e indexe antes de subir avance. La compensación de diámetro no corrige cargas desiguales. El límite se relaciona con fz y tolerancia, no con un único valor de taller.
Separar desbaste, semiacabado y acabado
Cree la referencia y retire volumen antes de montar la microfresa. Semiacabe con diámetro mayor y verifique stock residual para no encontrar una isla a ancho completo. Mantenga contacto constante, arcos al cambiar dirección y entrada compatible con corte al centro. Penetración, pausa, esquina brusca o reentrada en viruta pueden romper sin aviso. Aire, MQL o refrigerante deben expulsar la viruta según material.
Definir el límite antes de la rotura
La carga de husillo puede no mostrar cambios útiles. Inspeccione con aumento a intervalo definido, compare radio y microastillado, siga ancho y rebaba, y use láser o palpador dentro de su repetibilidad y fuerza. Cambie por desgaste de un labio, pérdida de capa, deriva o rebaba. Mida nervios liberados del útil.
Rutas técnicas relacionadas: guía de salto; guía de espesor; hub de microagujeros; caso de micropockets MP35N.
Preguntas sobre microfresas
¿Bajar siempre el avance? No; primero salto, viruta, contacto oculto y entrada. Un avance bajo roza. ¿Más labios son más seguros? No si no hay espacio de viruta. ¿Microbroca en lugar de fresa? Para agujero axial redondo, sí; la fresa sirve a geometría lateral, interpolación y restos.


