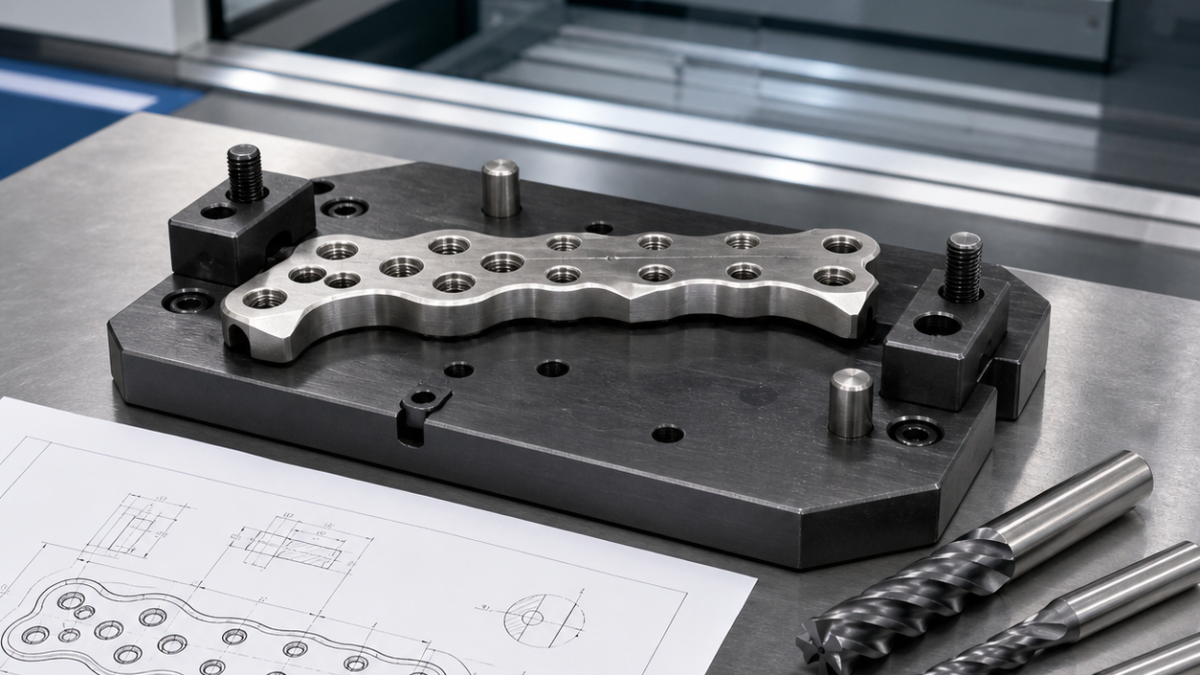
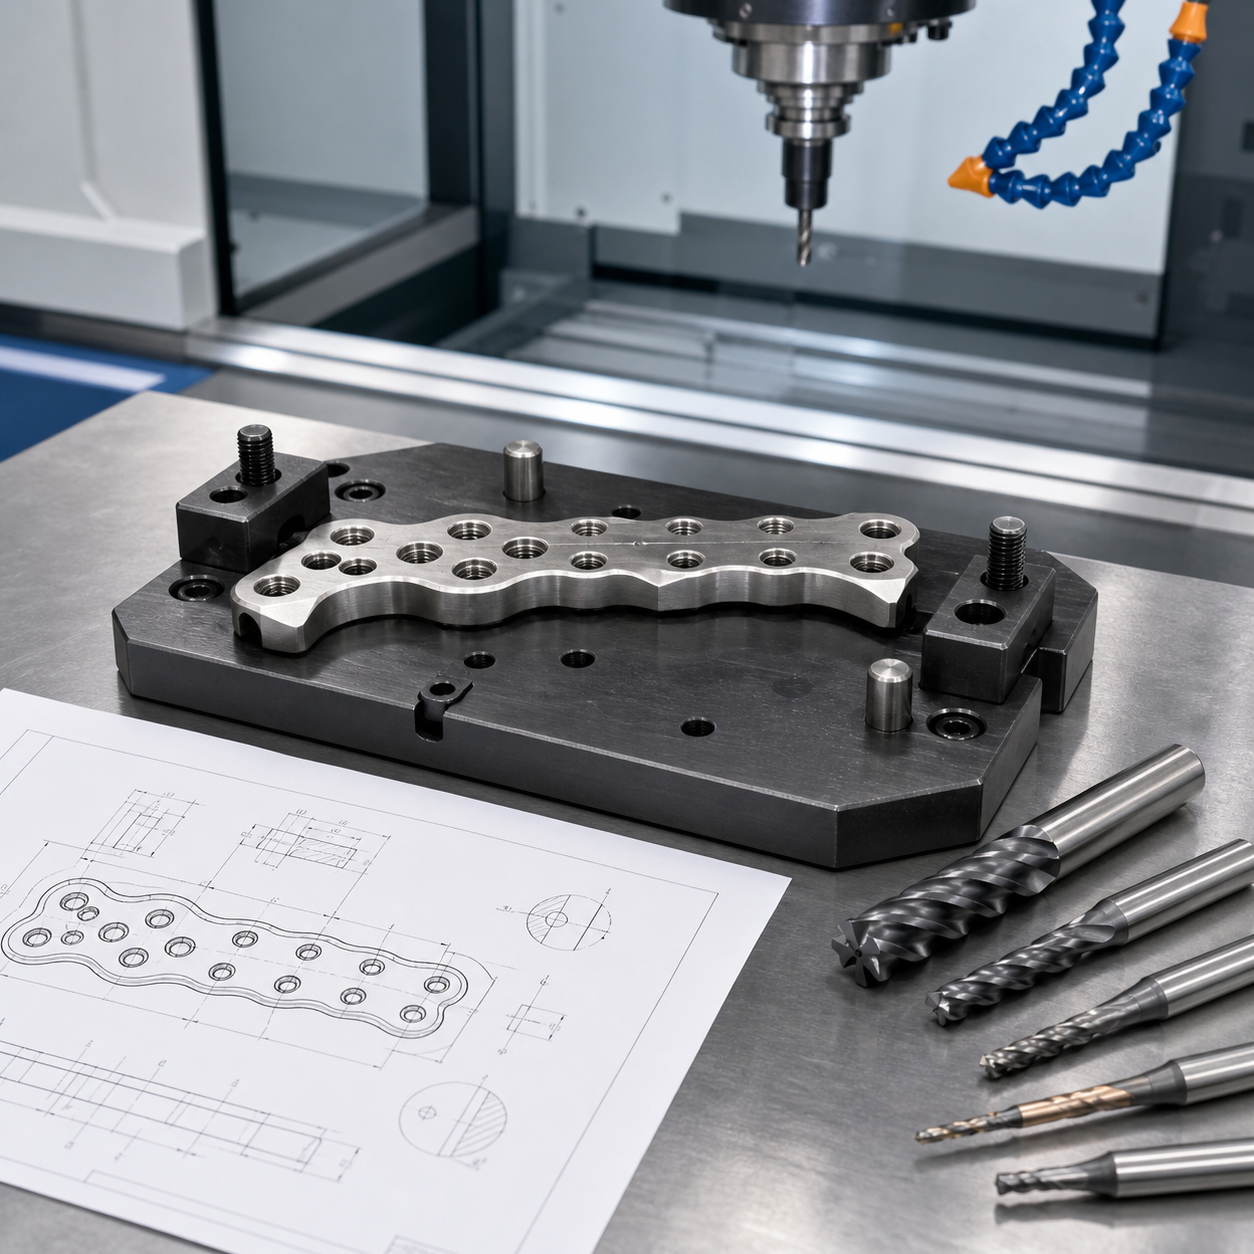
Español: Herramientas para placa ósea Ti-6Al-4V con agujeros de bloqueo
La mejora responde cómo mecanizar agujeros de bloqueo sin levantar la placa curva ni dejar rebaba en la cara de contacto. Eje, forma, espesor y contorno libre comparten una cadena.
Decisión de herramienta para el agujero de bloqueo
La cara formada apoya en tres pads y un nido polimérico reemplazable. Una fresa AlTiN de radio, 6 mm y cuatro labios desbasta el perfil; una fresa de 4 mm, tres labios y hélice variable interpola el agujero antes del cortador de forma aprobado. Se rechaza taladro más avellanador si no corrige el eje tras springback.
| Punto del plano | Herramienta / método | Criterio |
|---|---|---|
| Apoyo curvo | Tres pads y nido polímero | Sin elevación ni marca |
| Agujero de bloqueo | Interpolación 4 mm y forma | Eje, redondez y forma |
| Borde de contacto | Chaflanador inverso 1 mm | Rebaba e integridad |
Inspección y parada
Se alternan agujeros opuestos para equilibrar calor. Un chaflanador posterior de 1 mm limpia desde el lado apoyado y se prohíbe pulido manual en la cara de contacto. CMM u óptica miden eje y forma; luego se libera y se verifica el contorno libre.
Rutas relacionadas: titanium bracket heat-control plan; angled titanium guide tooling.
Preguntas clave
¿Por qué interpolar? Corrige posición y redondez. ¿Nido polimérico? Reparte carga sin marcar. ¿Fin de vida? Rebaba, empuje o forma fuera de tendencia.
Para decidir microbroca, soporte, apoyo de salida y control de rebabas, consulte la guía de decisiones para microtaladrado.