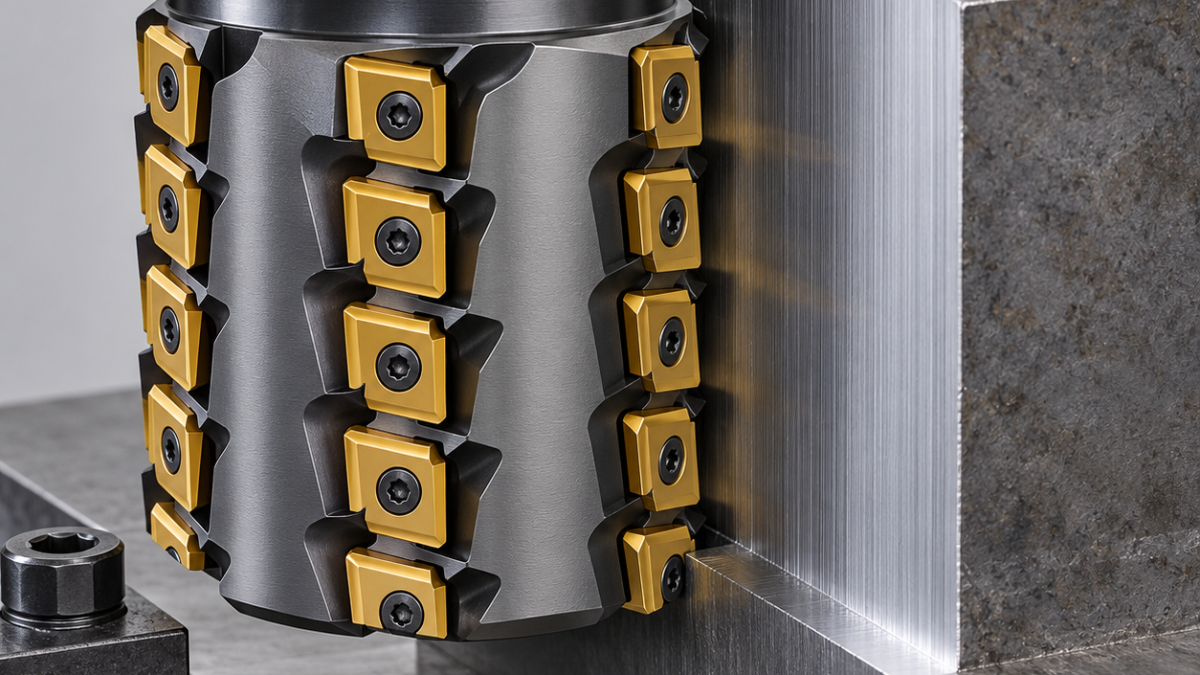
Русский: T490 LNMT: фрезерование высокого уступа
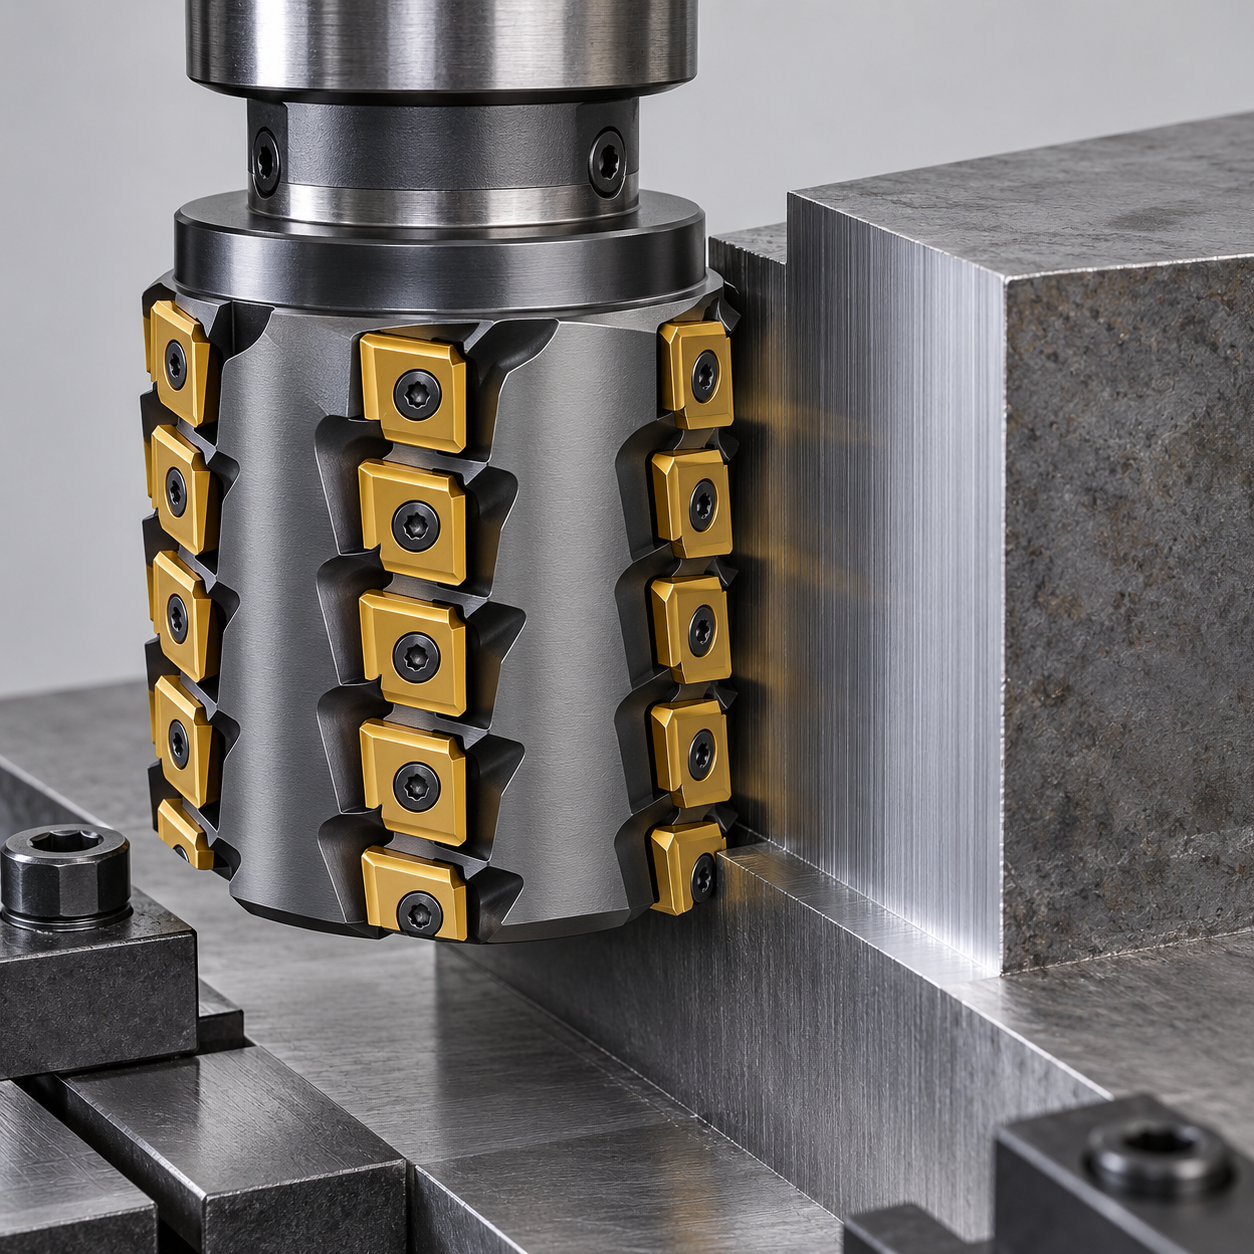
Жёсткая фреза с тангенциальными пластинами не гарантирует одинаковый диаметр всех осевых рядов. Рассмотрим условный ползун из предварительно упрочнённой P20: открытый уступ высотой 60 мм, сопряжение R2, прямолинейность 0,04 мм. Задача системы T490 LNMT — снять боковой припуск, сохранив измеримый запас для чистовой стенки.
Рабочая высота относится ко всей сборке
Уточнить фактическую твёрдость и распределение припуска. Базу A установить на жёсткие опоры, горизонтальную нагрузку передать боковым упорам. Прижимы не закрывают выход инструмента. Допустимая глубина для одной пластины не равна рабочей длине многорядного корпуса: участки кромок перекрываются.
| Операция | Кандидат | Проверка |
|---|---|---|
| Черновой высокий уступ | Длиннокромочный корпус около 50 мм, T490 LNMT семейства 13 | Активная длина, шаг, момент |
| Выравнивание припуска | Радиальный проход измеренной сборкой | Разница оболочек осевых рядов |
| Чистовая стенка и R2 | Монолитная твердосплавная фреза 20 мм, четыре зуба, R2 и проверенная шейка | Короткая режущая часть, необходимый вылет |
| Верхнее ребро | Двухзубая фасочная фреза | После контроля стенки |
Если момент или боковое отклонение исключают длинную кромку, сравните весь заменяющий маршрут. Выбор высокой подачи, уступа или врезания сохраняет отдельную чистовую обработку стенки.
Сначала момент, потом плотность зубьев
Выбирать вязкий сплав для стали, подходящее PVD-покрытие и упрочнение кромки по фактической твёрдости. Слишком острая кромка уязвима на прерывистом входе, чрезмерное округление повышает силу. Заполнять все предусмотренные гнёзда. Эффективное число окружных зубьев для подачи нельзя заменять суммой всех пластин по высоте.
Входить по управляемой дуге, вести открытый боковой проход попутно, если это допускает станок. Сопоставить расчётную нагрузку с моментом на выбранных оборотах. При перегрузке уменьшить радиальное врезание или разделить высоту с контролируемым перекрытием. Частый шаг не подходит при недостатке пространства для стружки. Короткая однорядная фреза иногда обеспечивает более предсказуемый запас, хотя проходов будет больше.
Стык рядов показывает причину погрешности
Измерить оставшийся материал у каждого стыка, удалить стружку, затем выполнить получистовой проход. Не допускать остановки с трением по P20; сохранять проверенное охлаждение. Чистовую фрезу закрепить с малым биением, проверить шейку и устойчивость вылета. Перенос зоны стыка за рабочую поверхность допустим лишь в пределах чертежа.
Контролировать прямолинейность по высоте и длине, перпендикулярность к A, радиус R2 и Ra 1,6 мкм. Ступенька одного ряда требует проверки гнезда, стружки под пластиной и местного износа. Общая коррекция диаметра не устраняет разные оболочки рядов.
Вопросы по выбору
Тангенциальное крепление всегда позволяет полную высоту? Нет, ограничения корпуса, станка и закрепления сохраняются. Одна коррекция уберёт все горизонтальные риски? Только если причина действительно общая, а не отдельный ряд.
При ограничении боковой силы сравните черновую обработку осевым врезанием. Для чистовой операции полезен разбор биения оправки, но сначала проверяют посадки пластин.
Если стенка переходит в формующую поверхность, нужен контроль запаса шаровой получистовой фрезы: коррекция уступа не подтверждает сферический контакт.
Документация инструмента; деталь и контроль выше — условный пример.


