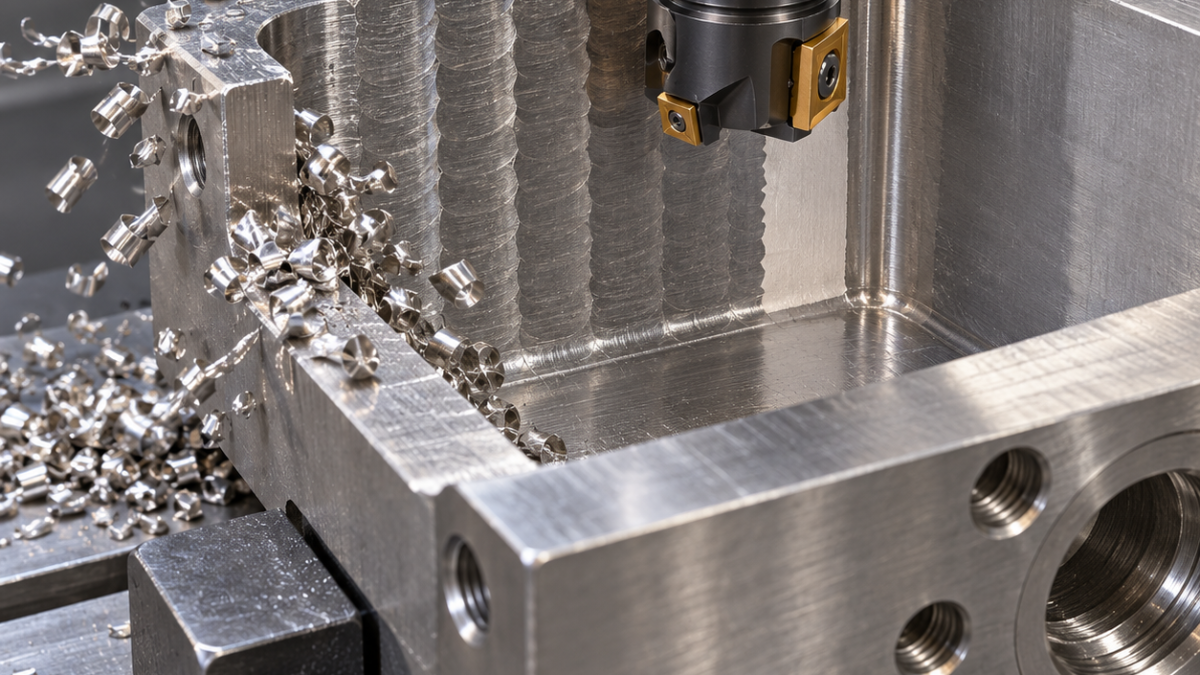
Русский: Пластины для врезного фрезерования кармана 316L
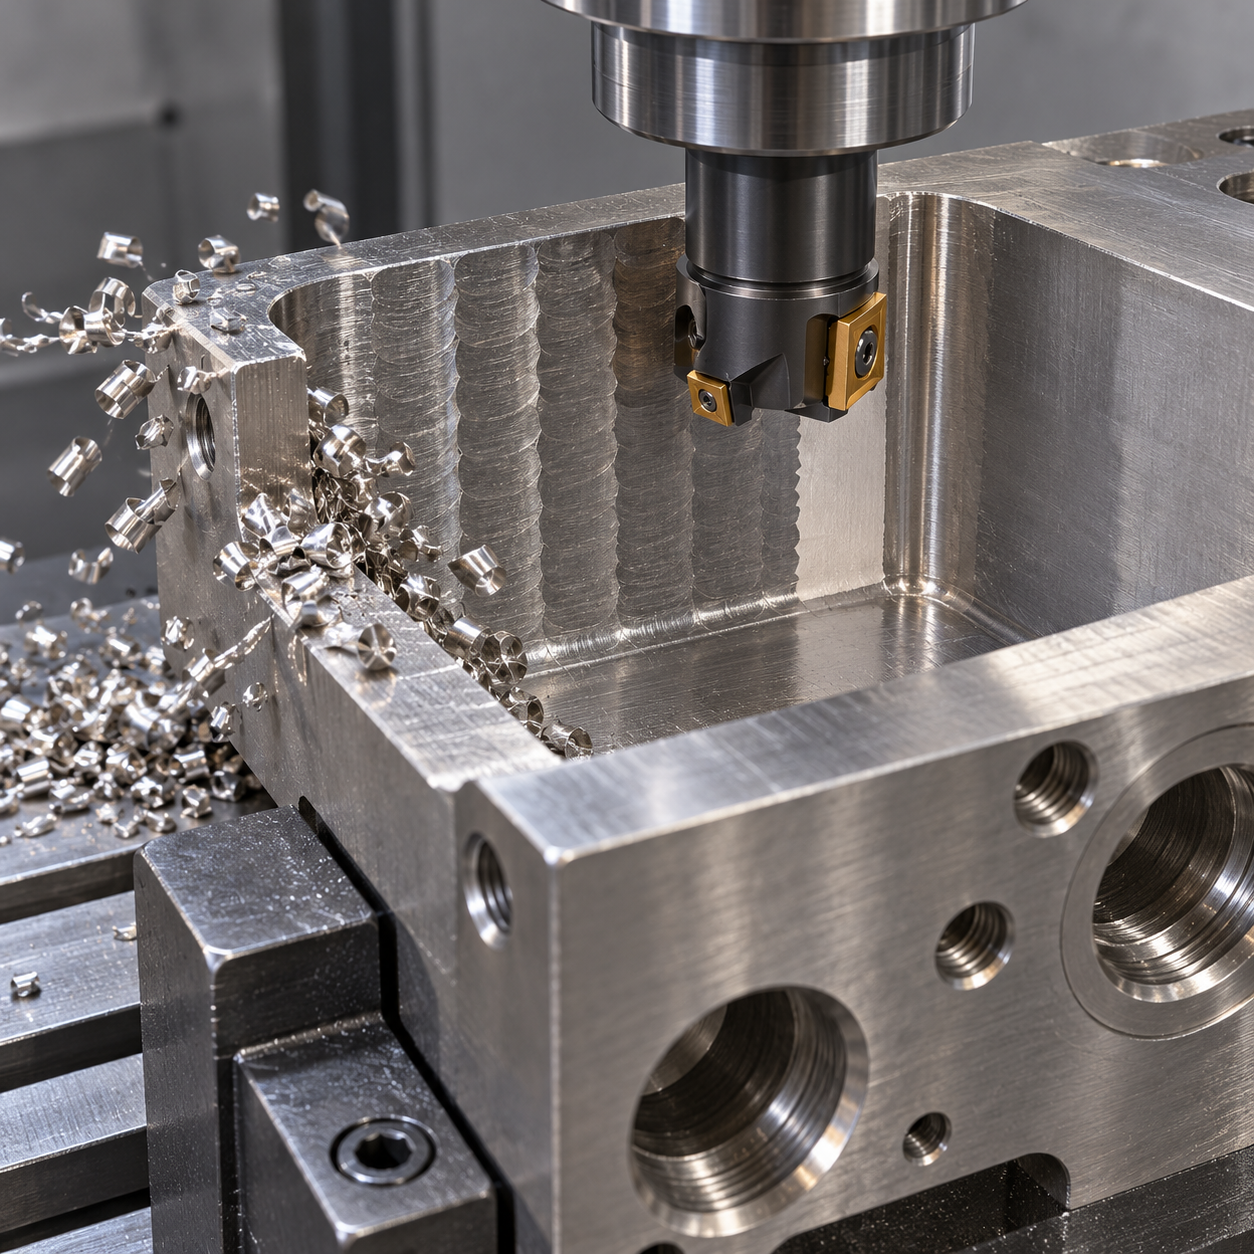
Осевое врезное фрезерование рассматривают при неустойчивом боковом черновом резании, но обычная торцевая фреза не получает автоматически возможности сверлить сплошной металл. Условная деталь из 316L имеет карман глубиной 70 мм, открытый с одной стороны, проход 45 мм и углы R6. После черновых ходов нужен измеримый запас для чистовых инструментов.
Осевая нагрузка не делает режимы врезания и боковой высокой подачи взаимозаменяемыми. Сравнение трёх черновых маршрутов проверяет вход и остатки до выбора общего корпуса.
Сначала траектория выхода
Базировать по обработанным поверхностям, прижимать массивные края. Нижняя опора воспринимает осевую силу и не перекрывает вывод стружки. Проверить головку, шейку и патрон на всей глубине. Первый ход начинается с открытого края; вход в закрытый участок требует отдельного разрешённого решения.
| Участок | Инструмент | Ограничение |
|---|---|---|
| Основной объём | Кандидат: сменнопластинчатая фреза 25 мм с разрешённым врезанием, вязкий сплав ISO M | Документированные вход, боковой шаг и вылет |
| Гребни и стенки | Монолитная фреза 12 мм, четыре зуба с переменным шагом, шейка и PVD для нержавеющей стали | Без случайного полного охвата гребня |
| Чистовое дно | Плоскодонный инструмент минимальной доступной длины | Учесть форму следа черновой вершины |
| R6 и входные рёбра | Фреза 10 мм для остатков и двухзубая фасочная | Не затронуть рабочую стенку |
Боковой шаг ограничен конструкцией
Выбирать корпус вместе с пластинами. CoroMill 210 приведён как пример системы, а не подтверждение любого вылета. Использовать эффективное число зубьев и подачу для осевого врезания конкретной сборки. Вязкая основа нужна для прерывистого контакта, чрезмерное округление кромки вызывает трение на тонком остатке.
Продвигаться от открытого края разрешённым боковым шагом, моделируя гребни, запас дна и столкновения. Внизу сначала освобождать нагруженную сторону предусмотренным движением, затем подниматься. Прямой быстрый подъём способен протащить кромку по упруго восстановленной поверхности и зажатой стружке. Проверять подачу СОЖ в глубину и выход стружки наружу, не натирать повторно один наклёпанный гребень.
Подготовить карман для меньшей фрезы
Измерить самые высокие остатки, снять их с управляемым контактом, затем выполнить получистовой и чистовой проходы. Четыре зуба дают компромисс опоры и стружечного пространства. Применять патрон с малым биением, достаточный зажим хвостовика и минимальное удлинение; режимы подтвердить на станке.
Проверить условный допуск профиля стенки 0,05 мм на нескольких глубинах, углы R6, высоту дна и Ra 1,6 мкм. После первых ходов осмотреть заднюю поверхность, износ на границе глубины и гнездо. При повторном перерезании стружки устранить её накопление, а не снижать подачу до трения.
Вопросы перед запуском
Можно просверлить начальное отверстие той же фрезой? Только при прямом разрешении для сборки; здесь вход сбоку. Получится сразу плоское дно? Это нельзя предполагать без модели вершины и отдельного чистового прохода.
При устойчивой боковой нагрузке сравните длиннокромочную тангенциальную фрезу. Для обеих схем важны вылет и отвод стружки из глубокого кармана.
Последующей монолитной фрезе назначают отдельные режимы по контакту; осевая подача черновой сборки не равна боковой подаче чистового инструмента.
Документация инструмента; деталь и контроль выше — условный пример.


