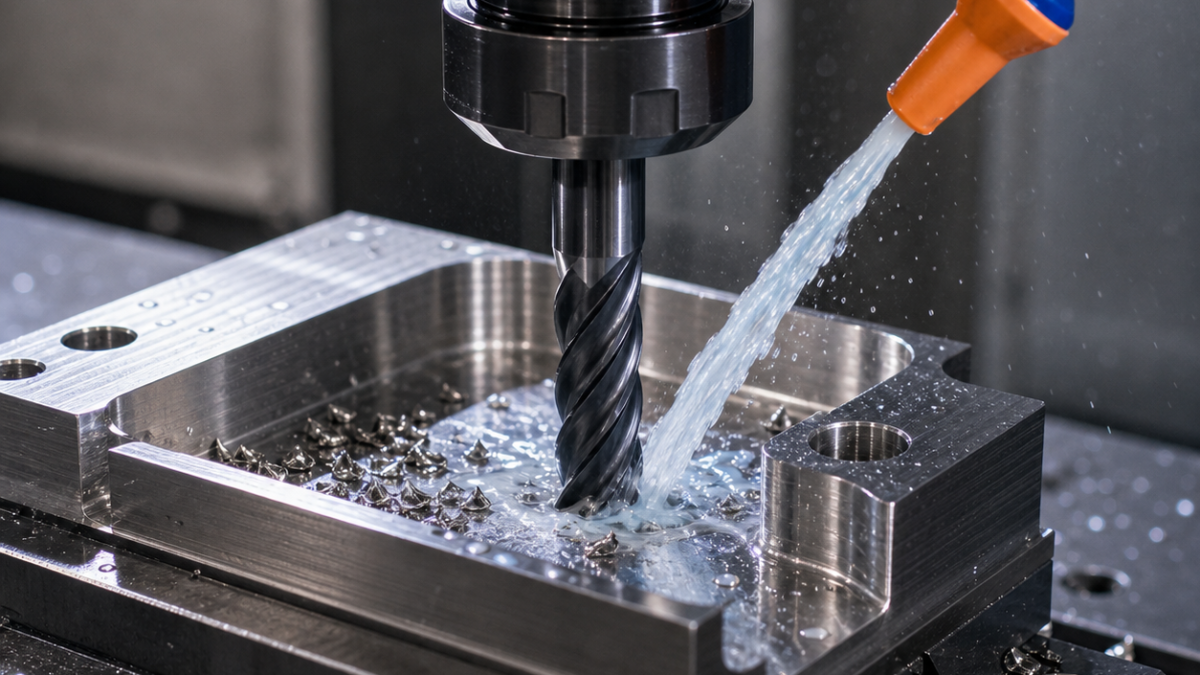
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
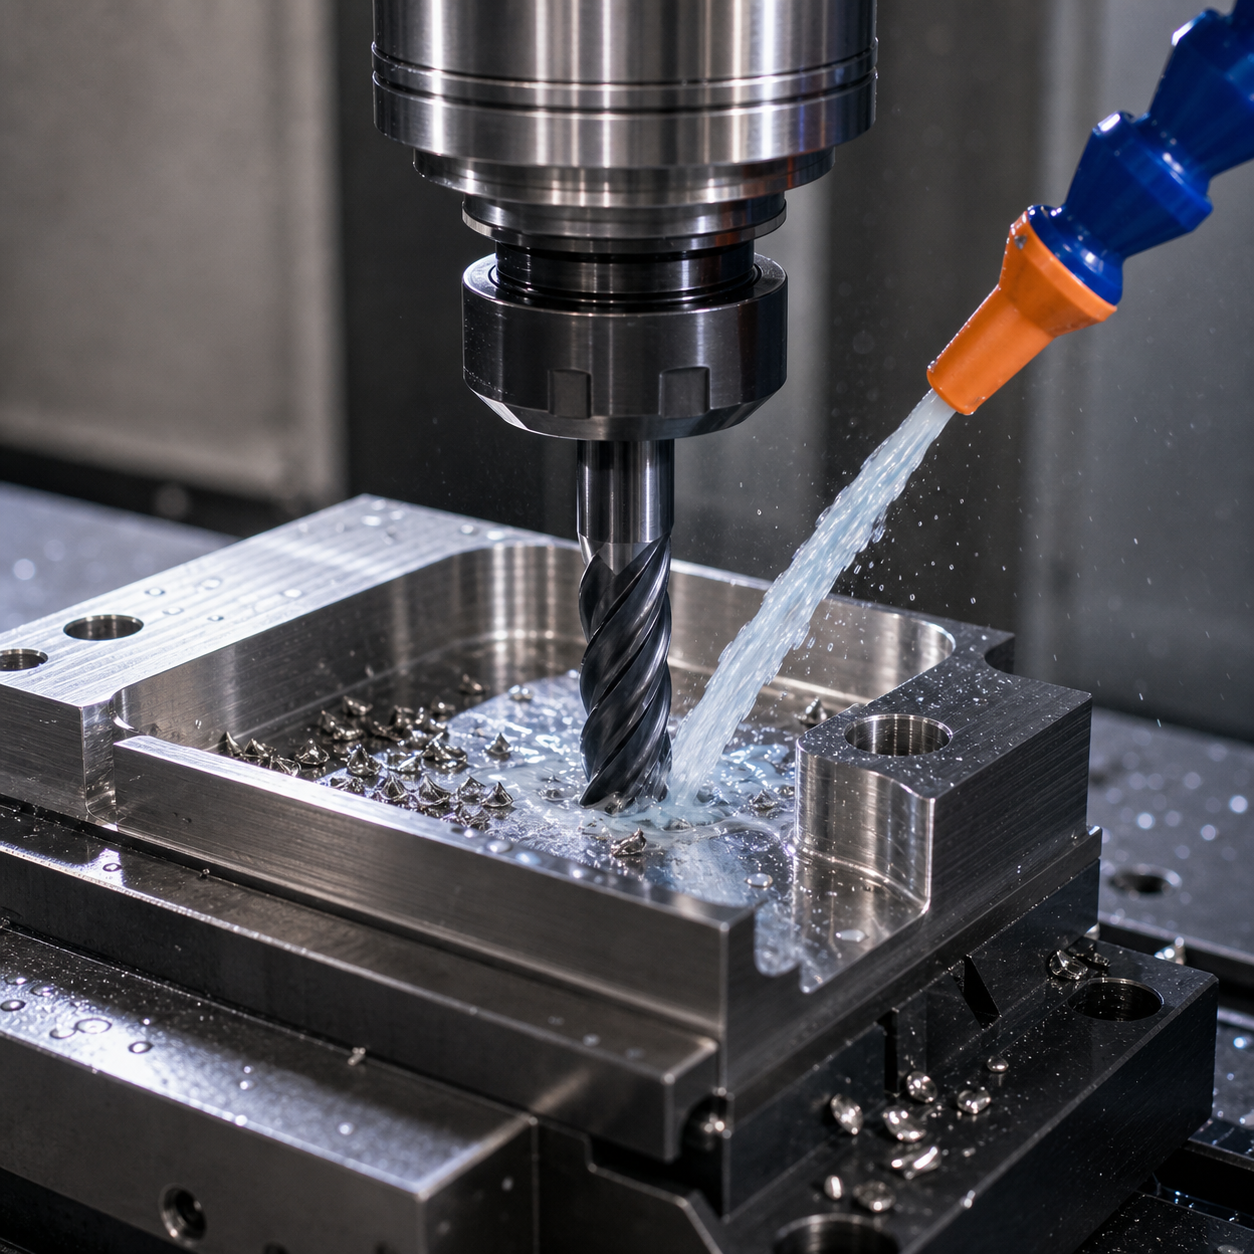
Русский: Фрезерование нержавеющей стали без наклепа: выбор инструмента
Наклеп предотвращают по чертежу: карман, полный паз, тонкая стенка, пересечение и резьба меняют контакт и выход стружки.
Инструмент под элемент
Карман черновит радиусная фреза 12 мм, пять зубьев; паз — 6 мм, четыре зуба; стенку — 8 мм, пять зубьев. Нужны сверло с внутренней СОЖ, резьбофреза и обратная фаска.
Непрерывное резание
Создать базу A, держать постоянное радиальное зацепление и дуговой вход, не допускать холостого трения. Тонкую стенку проходить чередующимися уровнями.
СОЖ и предел стойкости
Направлять СОЖ в канавку, дробить только при плохом выходе, менять инструмент по выемке, нагрузке и растущей коррекции.
Функциональный контроль
Проверить базу, ширину, стенку после освобождения, резьбу, заусенец и шероховатость; записать марку и состояние.
| Элемент | Инструмент | Причина |
|---|---|---|
| Open pocket / 开放型腔 | 12 mm, 5-flute variable-helix radius carbide; PVD; shrink-fit | Constant engagement; six flutes rejected for chip space |
| Full slot / 满槽 | 6 mm, 4-flute relieved-neck carbide; hydraulic holder | Chip room and reach; long general tool rejected |
| Datum wall / 基准壁 | 8 mm, 5-flute sharp finisher; low-runout holder | Dedicated edge avoids roughing notch wear |
| Ports and threads / 孔与螺纹 | Through-coolant carbide drill, thread mill, back chamfer | Controlled exit and recoverable thread size |
Related technical cases: stainless valve-body tooling; Nitronic 60 sleeve tooling; super-duplex impeller tooling.
FAQ
Почему остановка вредна? Кромка трется или входит в нагретую упрочненную зону.
Когда менять? По пределу износа, нагрузки, коррекции или шероховатости.


