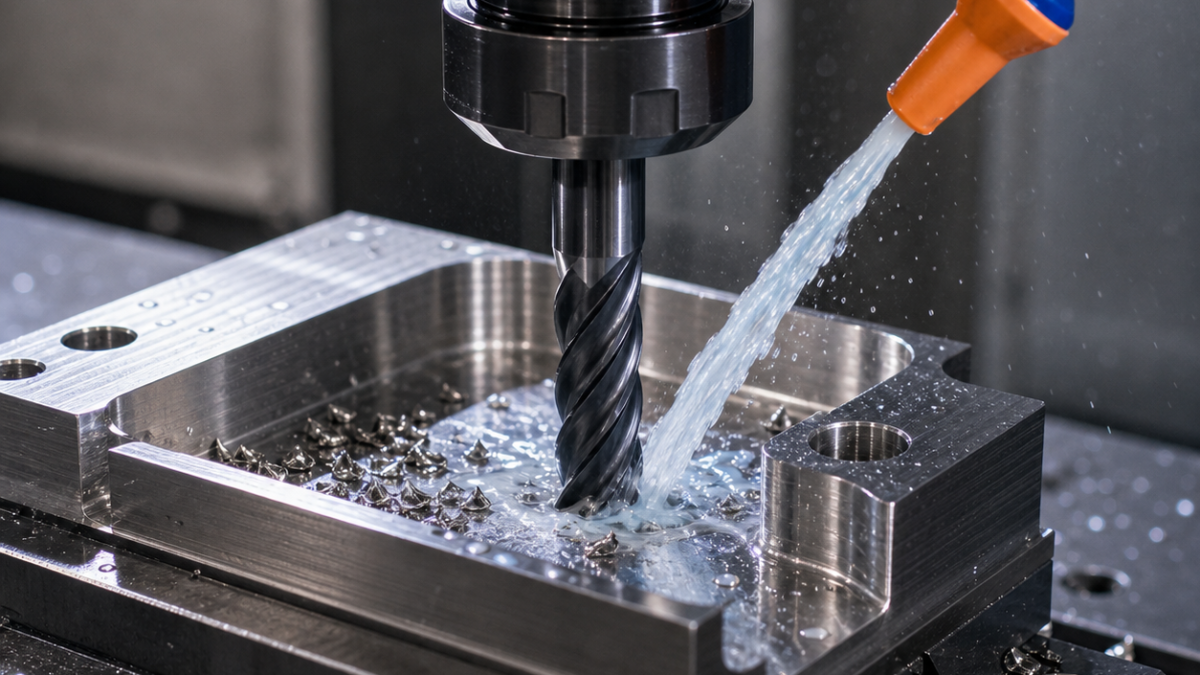
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
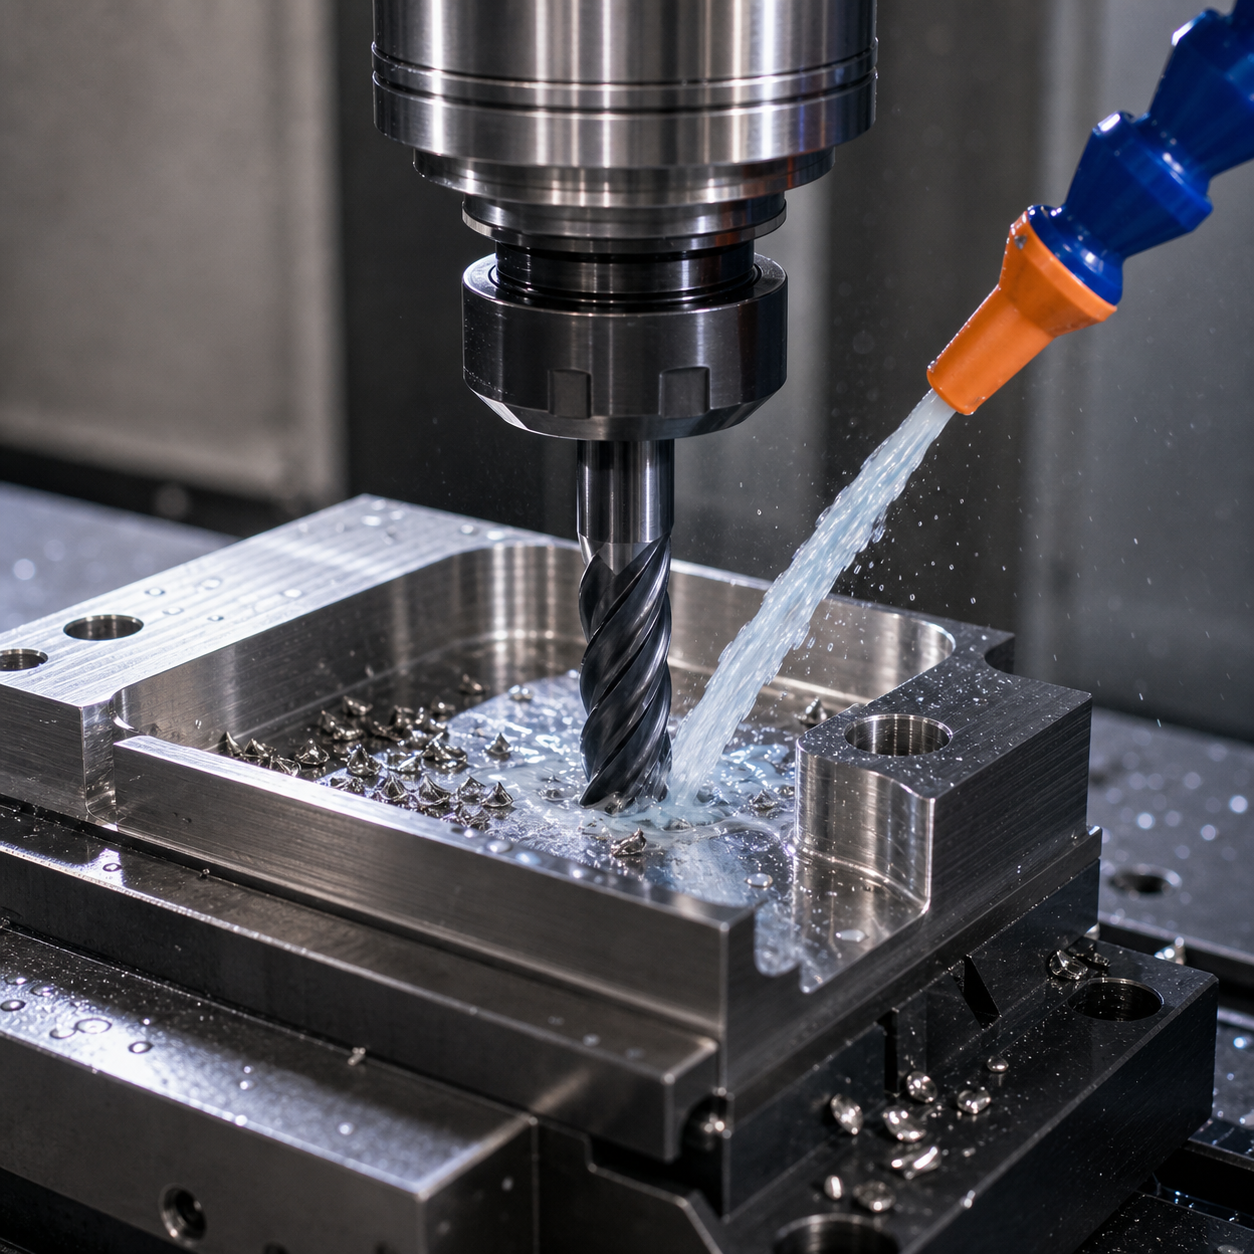
Español: Fresado CNC de inoxidable: herramientas contra el endurecimiento y el desgaste
El endurecimiento se evita desde el plano: bolsillo, ranura, pared, cruce y rosca cambian contacto y salida de viruta.
Herramientas por característica
Use fresa radial de 12 mm y cinco labios para desbaste adaptativo; 6 mm cuatro labios para ranuras; 8 mm cinco labios para acabado; broca con refrigeración, fresa de roscar y chaflán posterior. Se rechazan seis labios en ranura llena.
Mantener corte continuo
Fije por A, mantenga contacto radial constante, entrada circular y avance que corte. Acabe paredes delgadas por niveles alternos y abra cruces antes de la pasada final.
Refrigeración y límite de vida
Dirija refrigerante a la garganta, use peck solo si la evacuación lo exige y cambie por desgaste de entalla, carga o compensación creciente.
Inspección funcional
Mida datum, ancho, pared liberada, rosca, rebaba y rugosidad; registre grado y condición.
| Rasgo | Herramienta y sujeción | Criterio |
|---|---|---|
| Open pocket / 开放型腔 | 12 mm, 5-flute variable-helix radius carbide; PVD; shrink-fit | Constant engagement; six flutes rejected for chip space |
| Full slot / 满槽 | 6 mm, 4-flute relieved-neck carbide; hydraulic holder | Chip room and reach; long general tool rejected |
| Datum wall / 基准壁 | 8 mm, 5-flute sharp finisher; low-runout holder | Dedicated edge avoids roughing notch wear |
| Ports and threads / 孔与螺纹 | Through-coolant carbide drill, thread mill, back chamfer | Controlled exit and recoverable thread size |
Related technical cases: stainless valve-body tooling; Nitronic 60 sleeve tooling; super-duplex impeller tooling.
FAQ
¿Por qué falla tras una pausa? El filo frota o vuelve a una banda endurecida y caliente.
¿Cuándo cambiar? Por límite de desgaste, carga, corrección o acabado, antes del astillado.


