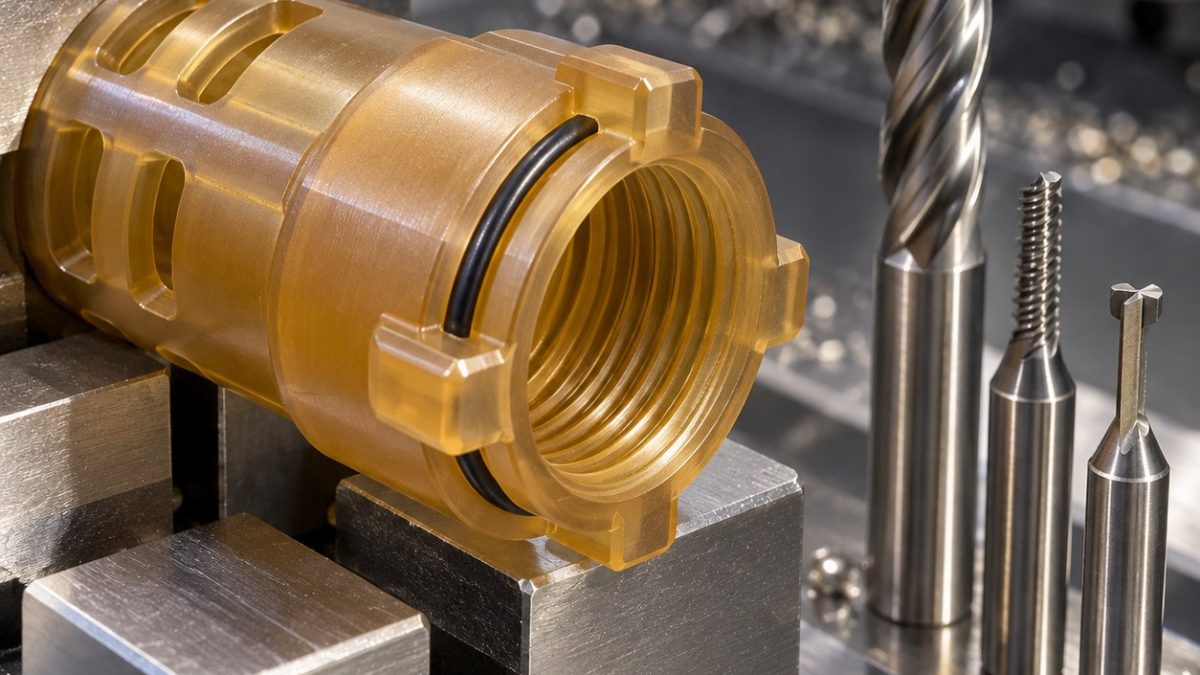
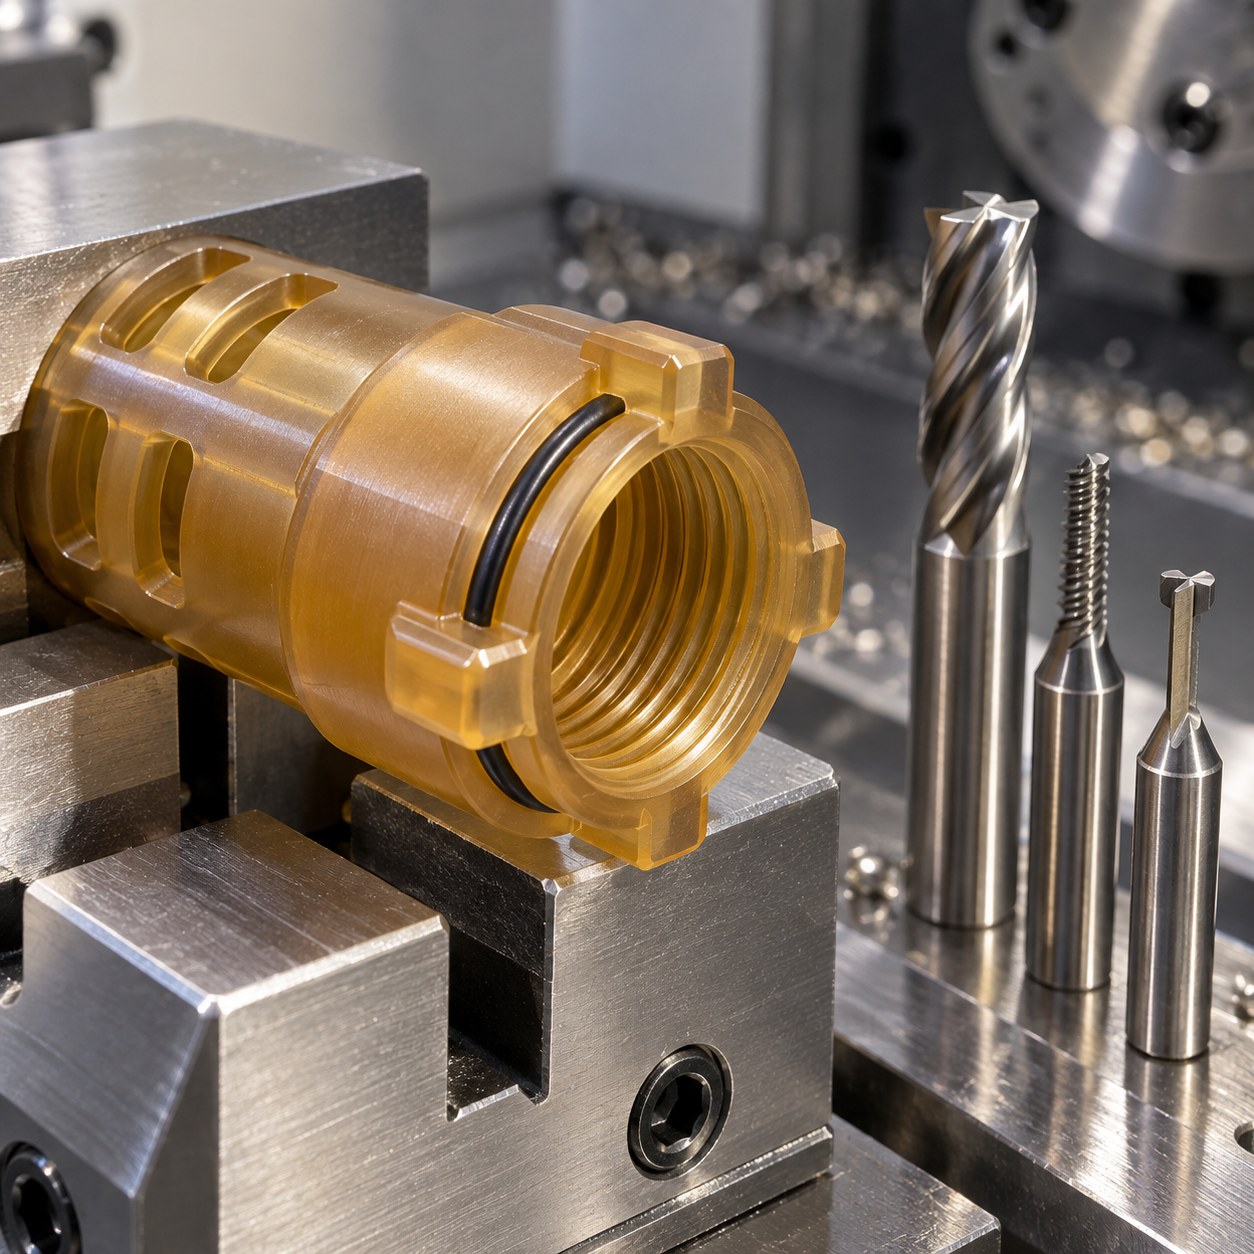
Français: Outils pour capot PEI à ergots et filetage de câble
Pour un capot de connecteur fictif en PEI Ultem 1000, les trois ergots de baïonnette et le filetage de presse-étoupe guident le choix des outils. Le plan comporte une paroi de 1,6 mm près du filet, une gorge de joint étroite et quatre fentes de détente. L’exercice propose 0,06 mm d’erreur de position des ergots depuis A et un contrôle par calibre fileté. Ce ne sont pas des cotes client. Un carbure poli tranchant limite l’échauffement et le retour élastique.
Outillage des ergots et du câble
| Repère du plan | carbure choisi | option écartée |
|---|---|---|
| Coque et alésage | Fraise carbure polie non revêtue 8 mm à deux dents, coupe positive, frettage court | Ébauche à faible immersion; fraise acier revêtue chauffe et laisse du duvet. |
| Trois ergots | Fraise carbure polie 3 mm à deux dents, col dégagé, portée 10 mm | Demi-finition des racines puis faible passe finale; fraise longue de 1 mm fléchit. |
| Filet intérieur de câble | Fraise à fileter mono-profil 2 mm, carbure poli non revêtu, pince rigide | Interpolation réglable sans couple de taraudage dans la paroi mince. |
| Gorge de joint | Fraise à gorge type T 1,2 mm en carbure poli, col limité | Profondeur régulière; un grattoir manuel varie la cote. |
| Fentes de détente et chanfrein | Fraise polie mono-dent 1,5 mm puis outil à chanfrein mono-dent 45° | Évacuation ouverte; plusieurs dents recoupent les copeaux chauds. |
Maintien de la coque sans l’ovaliser
Préparer une collerette sacrificielle. Une bague fendue dans des mors doux soutient l’intérieur pendant l’ébauche des ergots. Transférer ensuite sur mandrin intérieur ajusté pour leur orientation finale par rapport à A. Soutenir la paroi pendant le filetage; n’ouvrir gorge et fentes qu’une fois l’alésage principal stable. La dernière passe sur les ergots et leur mesure doivent partager la même référence.
Chaleur et état de coupe
Souffler de l’air sec filtré et dégager régulièrement les copeaux. Valider tout liquide ou solvant avec la nuance PEI et l’usage prévu. Une avance qui forme un copeau évite le brunissage. Duvet au pied d’un ergot ou flanc de filet brillant signale usure ou faux-rond; diminuer aveuglément l’avance peut augmenter l’échauffement et la reprise de forme.
Contrôle d’assemblage sur pièce libre
Après retrait de la bague, mesurer orientation et épaisseur des ergots en vision; passer le calibre de filetage défini. Relever gorge avec faible effort, observer les fentes pour blanchiment et filaments, puis contrôler circularité de l’alésage et paroi. Un connecteur témoin doit confirmer la rotation réelle de baïonnette.
Questions d’atelier
Pourquoi fraiser plutôt que tarauder ?
La fraise réduit le couple et permet une correction de cote.
L’arrosage améliore-t-il toujours l’état ?
Seulement si le produit est compatible avec la nuance et le service.
Quand remplacer la fraise d’ergot ?
Duvet de racine ou épaisseur variable après desserrage.
Cas liés au choix d’outil: Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail; Kovar Hermetic Connector Header Plate CNC Tool Selection for Glass Seal Bores and Pin Hole Array.


