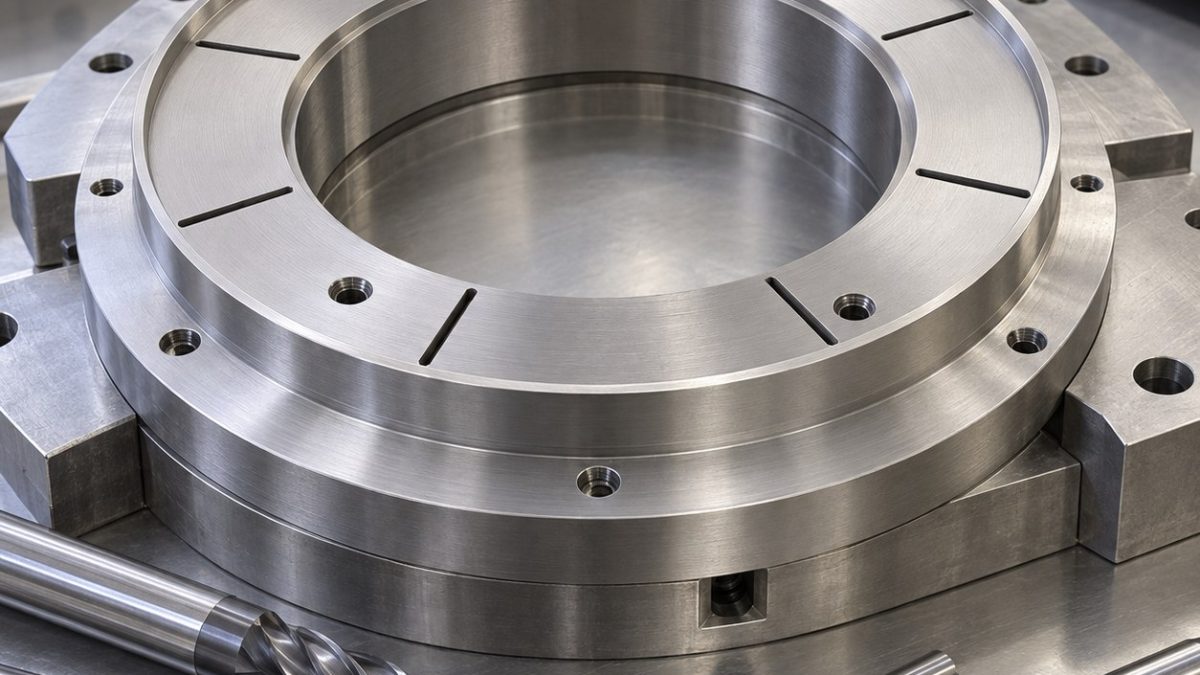
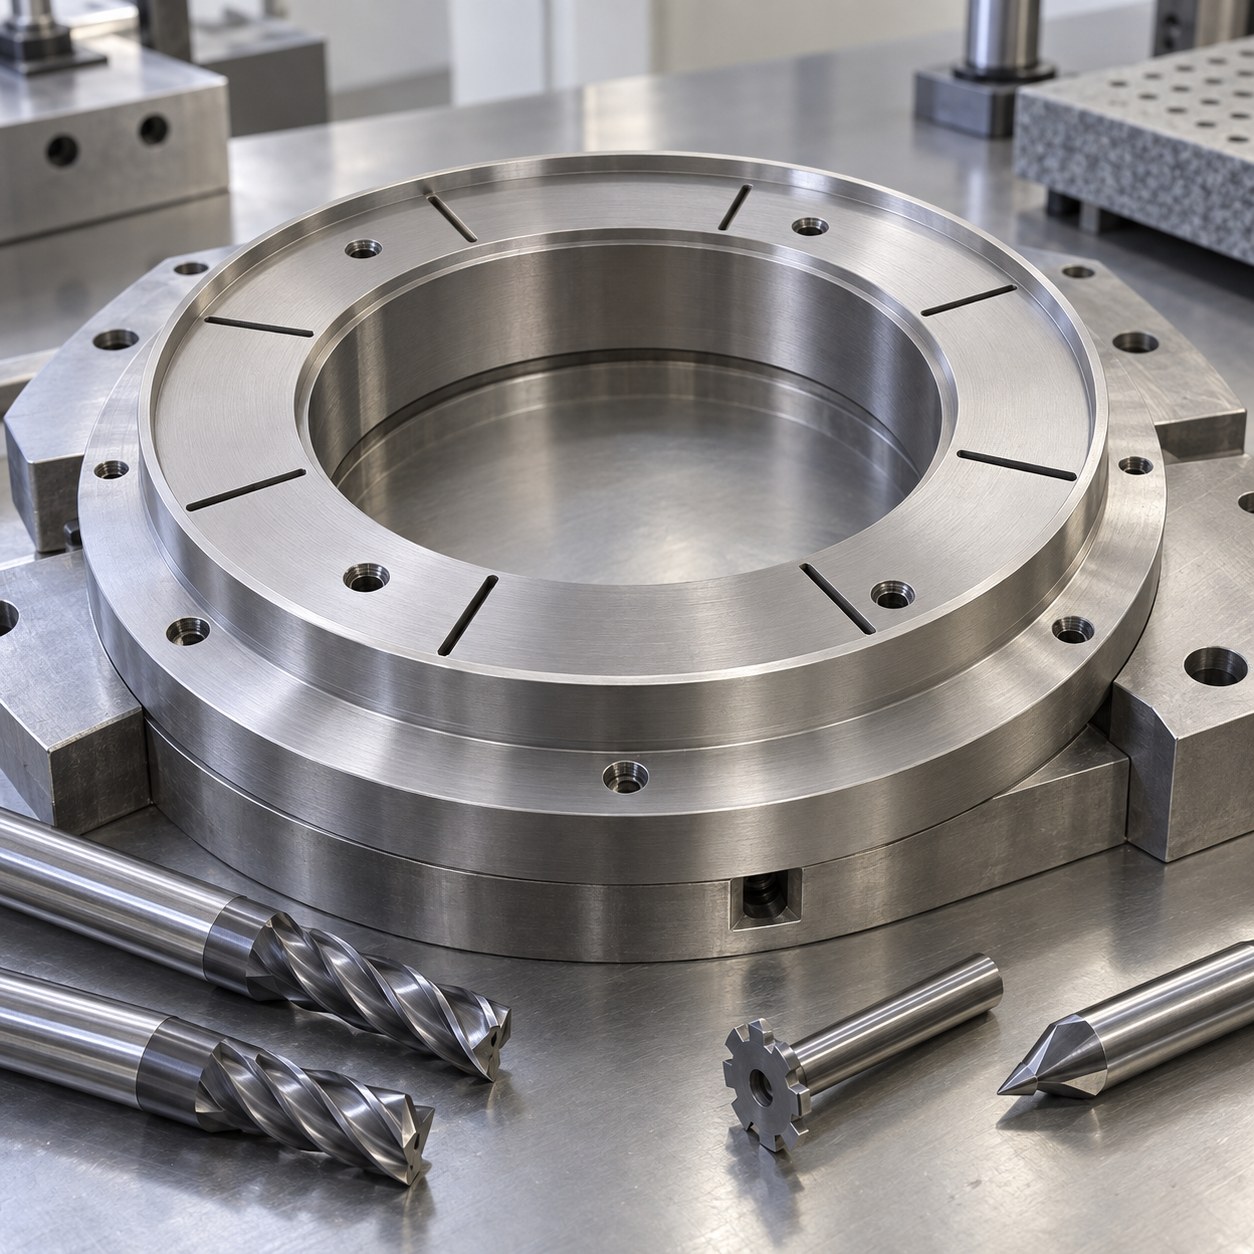
Français: Outillage d’anneau en tantale : portée et fentes
Sur un anneau de serrage de cible en tantale, la portée intérieure positionne le bord de la cible et les fentes radiales assouplissent la couronne. Une bavure rabattue fausse ces deux fonctions. Le dessin fictif définit la portée A, la face inférieure B et une circularité de 0,05 mm pièce libre; lèvre de 0,7 mm et fentes de 1,2 mm ne sont que des exemples. Il faut choisir un outil qui tranche sans serrer cette lèvre.
La référence pilote le montage
Une bague expansible prend une portée extérieure sacrificielle. Dresser B et ébaucher la marche avant d’ouvrir les fentes. Reprendre ensuite sur un appui facial large, serré par la zone des vis et jamais sur la lèvre de 0,7 mm. Finir A dans cet état stable et indexer les fentes depuis A.
Choix de l’outil par fonction
| Élément du plan | Carbure et porte-outil | Choix et option rejetée |
|---|---|---|
| Ébauche de couronne | Fraise carbure grain fin 10 mm, deux dents, polie non revêtue, coupe positive, serrage hydraulique | Faible immersion lubrifiée; quatre dents à sec favorisent le collage. |
| Portée étagée A | Plaquette carbure polie positive à préparation d’arête minimale, petite barre d’alésage | Demi-finition puis passe continue; gros bec refoule la lèvre. |
| Fentes radiales | Fraise carbure tranchante 1 mm à deux dents, col dégagé, portée minimale 5 mm | Fentes alternées avec sortie soutenue; scie large perd le rayon de pied. |
| Perçages du cercle | Pointage carbure 90°, foret deux lèvres 3 mm, micro-chanfrein 45° | Percer avec contre-appui; fraisure manuelle peut relever une bavure. |
| Rive et lèvre finales | Fraise carbure polie 6 mm à deux dents puis chanfrein à petit rayon | Cassure mesurable; ponçage manuel masque l’arrachement. |
Collage et copeaux sous contrôle
Le tantale ductile adhère facilement sur une arête fatiguée. Choisir un lubrifiant admis par l’exigence de propreté de la chambre, puis l’amener sans coupure au tranchant. Évacuer les copeaux avant recoupe sur la portée et éviter la pause au pied d’une fente. Contrôler l’outil après la première fente, puis périodiquement; couple croissant, voile sur la portée ou fil sur la lèvre imposent l’arrêt.
Contrôle après libération
Sur anneau libre, relever perpendicularité A-B, diamètre de marche et circularité. La vision contrôle largeur et congé de fente; des piges contrôlent les trous. La rugosité de portée suit la méthode du dessin, sans Ra inventé. La propreté sous vide et l’effort de maintien de cible exigent leurs propres essais.
Questions pratiques
Pourquoi réserver la finition de la portée ?
L’ouverture des fentes modifie la rigidité de l’anneau.
Un carbure revêtu est-il exclu ?
Non, mais il doit prouver fil vif et faible collage sous la lubrification choisie.
Où inspecter la première bavure ?
Aux débouchés de fentes et sur la lèvre intérieure.
Autres choix d’outils: Niobium RF Cavity Flange CNC Tool Selection for Seal Land and Thin Weld Lip; Molybdenum Heat-Shield Cup CNC Tooling Case: Deep Blind Bore and Thin Lip.


