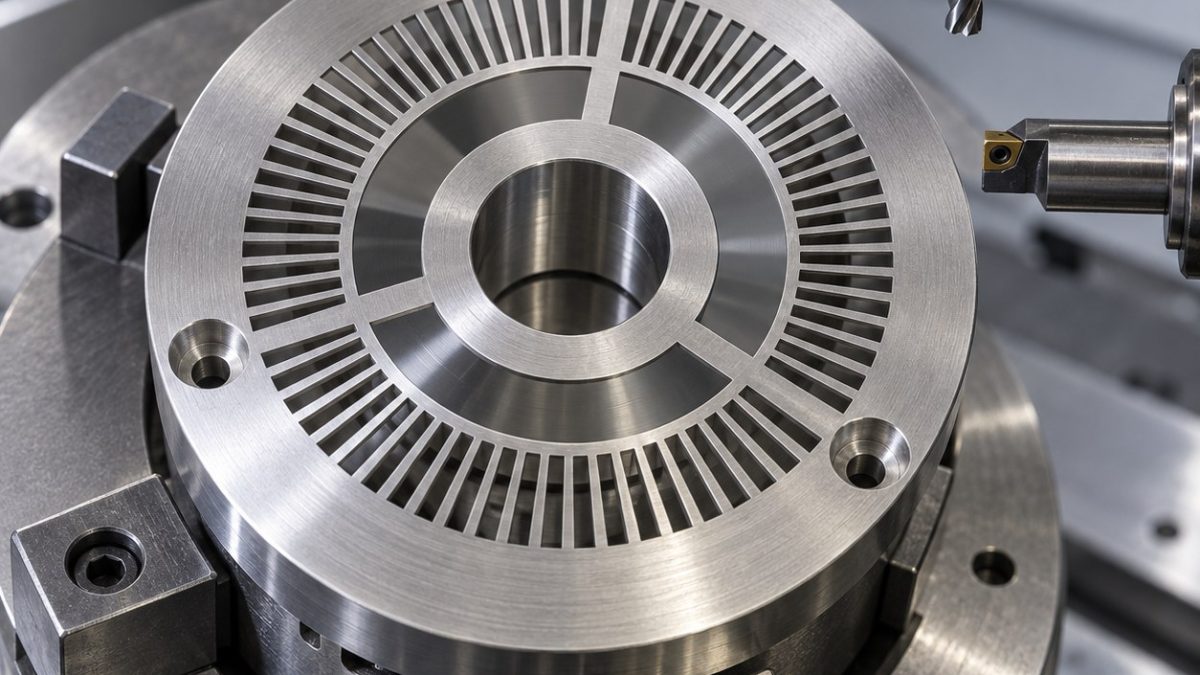
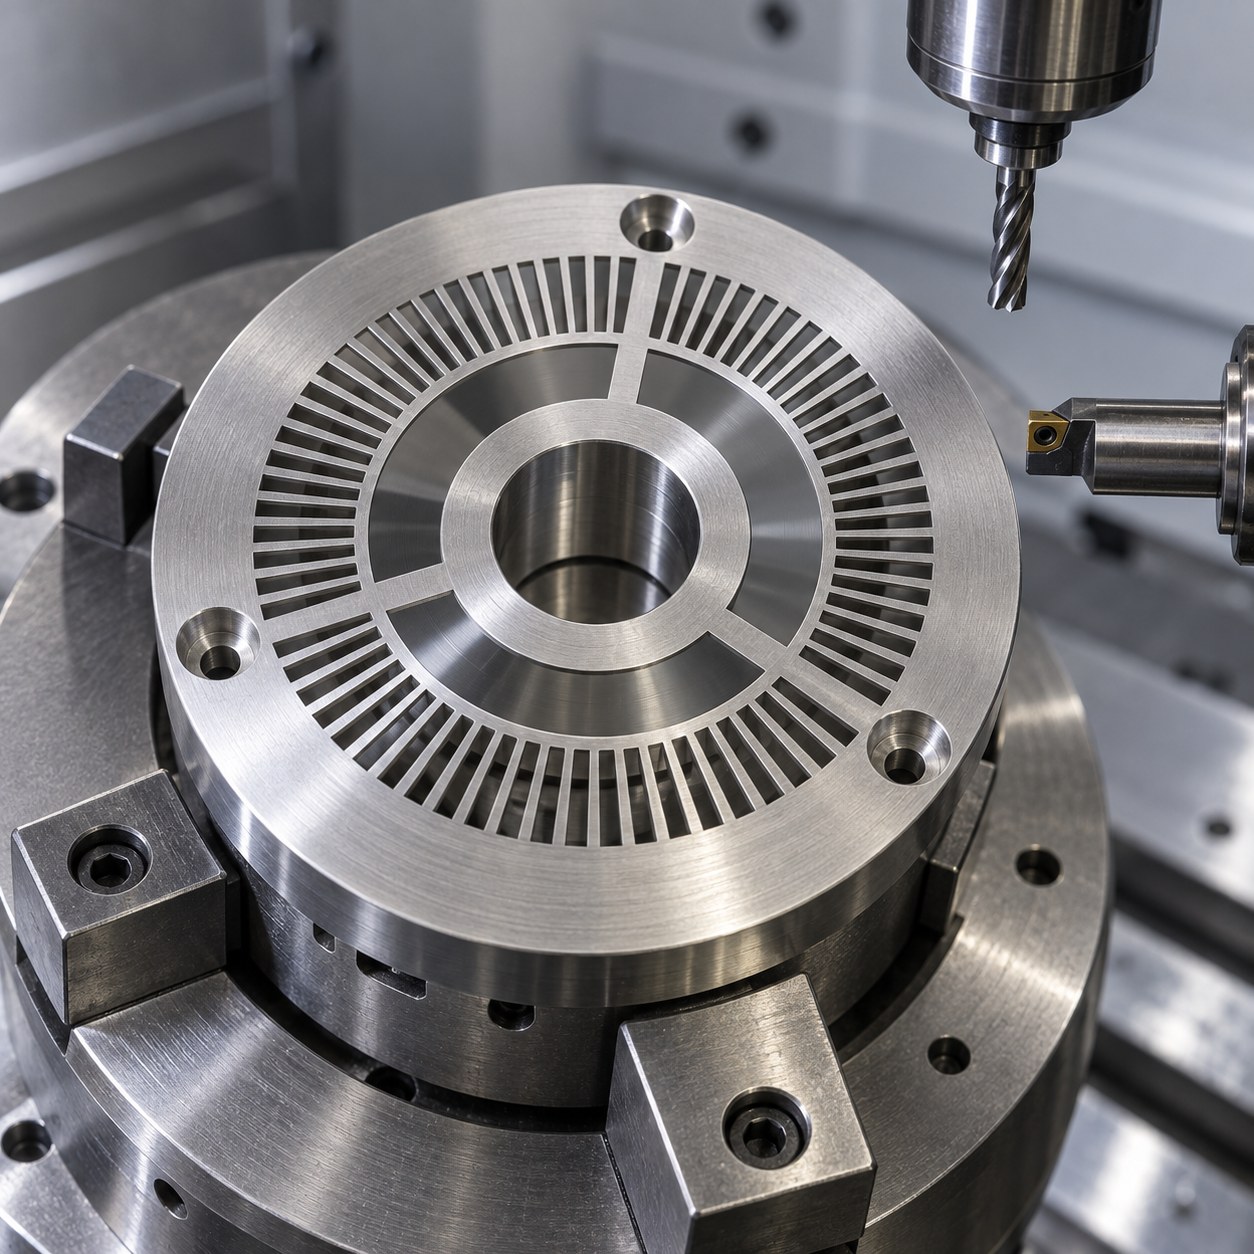
Français: Outils disque codeur 440C : fenêtres et alésage
Sur un disque codeur en 440C, la question est la stabilité du pas des fenêtres après desserrage. Ce cas fictif prend un flan à 52 HRC, une série d’ouvertures radiales, un alésage central A et des rayons minces. Le plan d’exercice demande 0,05 mm d’erreur de pas au rayon de mesure et 0,03 mm de faux-rond motif/alésage. Ces chiffres ne sont pas une spécification réelle. Le mandrin et la microfraise sont choisis ensemble.
Soutenir le disque avant de répartir les fenêtres
Si la gamme le permet, usiner ébauche des faces et du trou avant trempe. Après traitement, reprendre face et A. Poser l’anneau sur un mandrin évidé à appui annulaire sans serrer les rayons. Ébaucher une fenêtre sur deux, libérer la pièce et mesurer sa détente, puis finir les flancs en indexant sur A.
Usure aux interruptions
Chaque entrée dans le 440C dur concentre chaleur et abrasion. Une trajectoire à faible immersion et un arrosage constant qualifié évitent la surcharge; une épaisseur de copeau presque nulle frotte. Observer l’usure en dépouille et comparer une fenêtre témoin avant et après l’intervalle outil. Largeur croissante ou bavure en sortie commande un changement.
Un outil par élément du codeur
| Fonction | outil retenu | compromis |
|---|---|---|
| Alésage de référence A | Foret pilote carbure revêtu et petite barre d’alésage de précision, attachement court | L’alésage après détente fixe le centre; le perçage brut ne suffit pas. |
| Ébauche des fenêtres | Microfraise AlTiN 2 mm à quatre dents, âme renforcée, portée 6 mm | Faible engagement radial; rainurage pleine largeur échauffe l’outil. |
| Flancs finis | Microfraise TiSiN 1 mm à deux dents, léger rayonnage d’arête, frettage | Espace copeau et réserve fine; une meule ébavureuse arrondit l’arête de lecture. |
| Trois lamages | Foret à centrer revêtu, foret 2,5 mm puis outil à lamer guidé 5 mm | Étapes qui limitent bavure et défaut d’assise. |
| Congés des rayons | Fraise à rayon 0,6 mm, col dégagé, sortie minimale | Respect du congé prescrit; coin vif propice à une amorce. |
Contrôle du pas hors montage
Mesurer la dureté avant de choisir la nuance. Pièce libérée, relever circularité de A et planéité, puis calculer le pas angulaire par vision à partir de son centre. Contrôler largeur au rayon spécifié et congés des rayons. Une bavure de l’arête optique est un écart dimensionnel; l’ébavurage manuel exige une réserve définie.
Questions d’atelier
Pourquoi éviter la pleine largeur ?
Elle augmente effort et chaleur au voisinage des rayons minces.
Quand finir A ?
Avant la finition indexée, avec nouveau contrôle après desserrage.
Le pas mesuré suffit-il ?
Non, l’état des arêtes et le test du capteur restent à valider.
Cas liés au choix d’outil: Inconel 718 Turbine Oil Nozzle Ring CNC Tool Selection for Angled Jet Holes and Scalloped Pockets; AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket.


