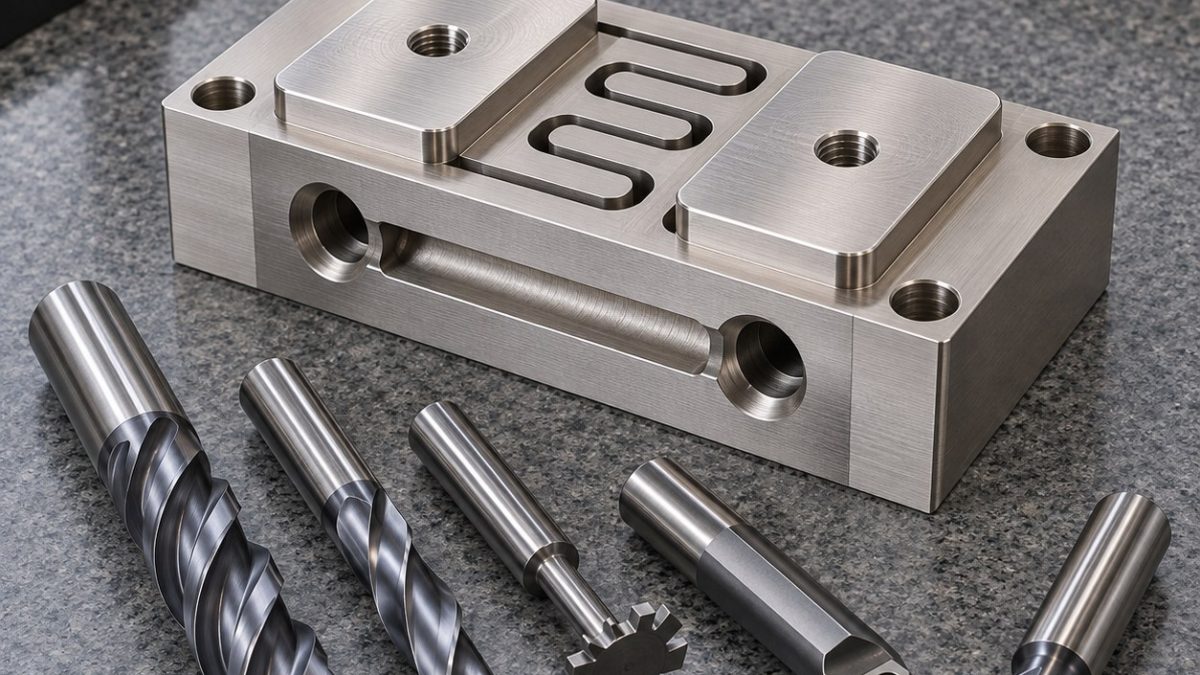
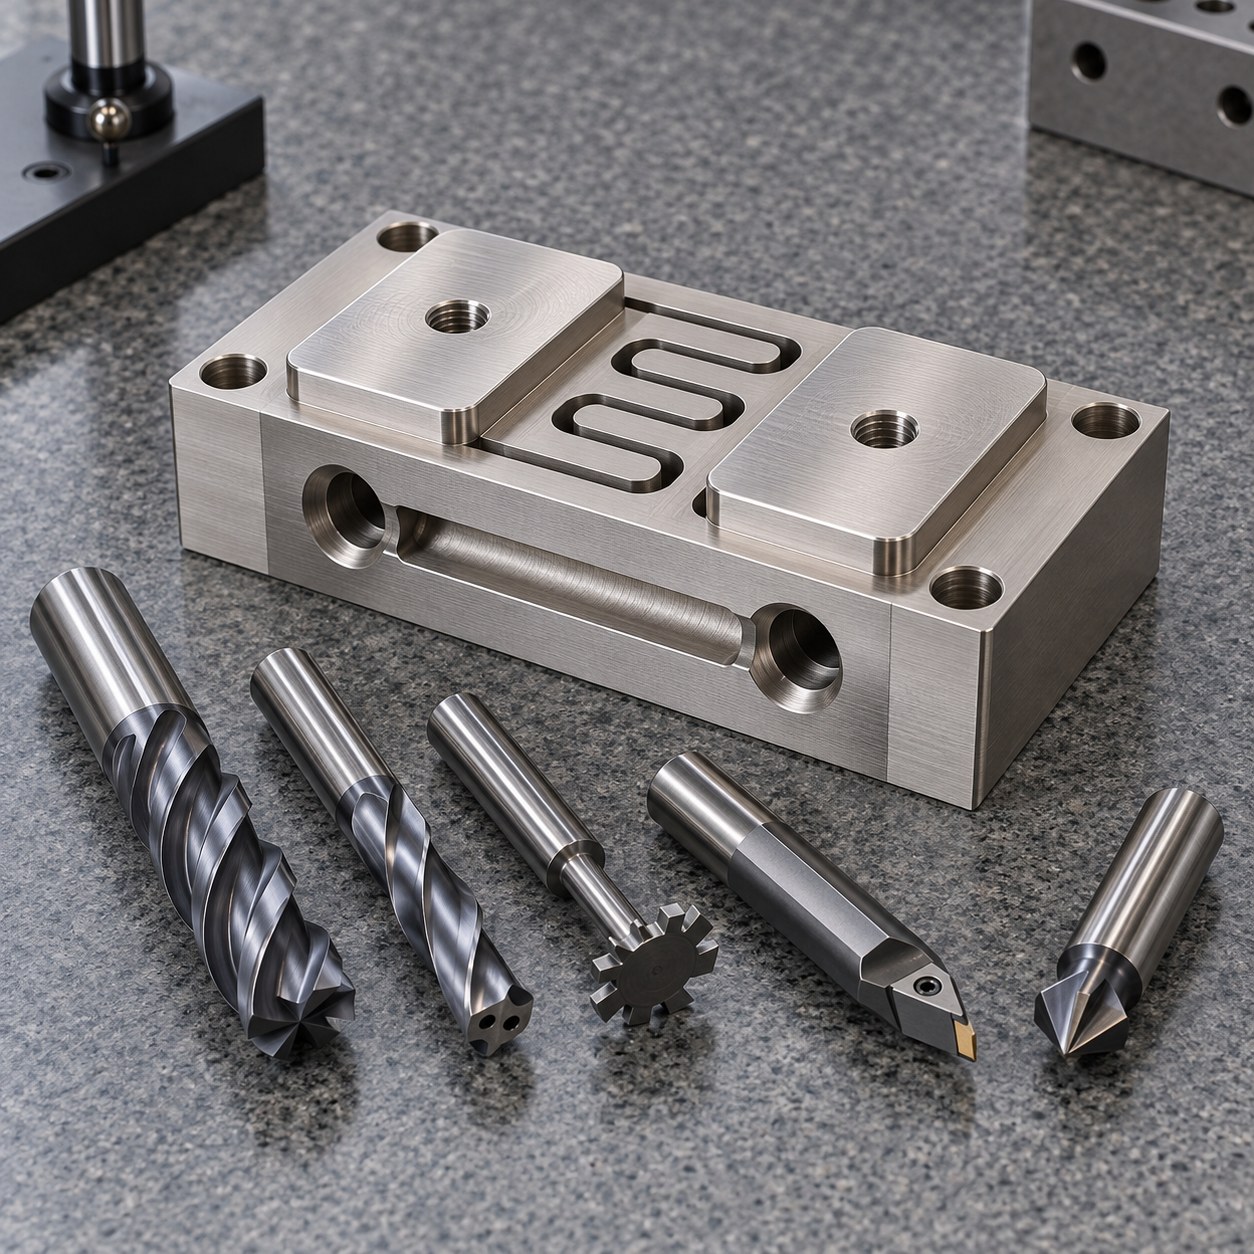
Français: Outillage de pince d’électrolyseur en Nickel 200
L’objectif est d’usiner le Nickel 200 sans étaler les plots ni refermer les flexures. Face A, alésage B et côté C commandent plots et canal.
Définir la chaîne de bases
Finir A et aléser B sur pièce rigide. Percer le canal des deux côtés, semi-finir les plots, alterner les niveaux des flexures avec ponts, finir les plots en une passe puis retirer les ponts.
Outiller les zones souples
| Élément | Outil et porte-outil | Choix et solution rejetée |
|---|---|---|
| Face et plots | Fraise carbure polie 10 mm trois dents, mandrin hydraulique | Arête positive évite le collage; une arête rodée étale le nickel. |
| Flexures serpentines | Fraise polie 1,5 mm deux dents à col réduit | Grand dégagement; une scie ne suit pas le trajet fermé. |
| Canal transversal | Foret carbure 5 mm arrosé puis outil mono-coupe court | Le foret dirige, l’alésage calibre. |
| Trous de montage | Foret puis alésoir PCD flottant | Conserve A-B-C; interpolation laisse des lobes. |
| Chanfreins | Fraise mono-dent polie 60 degrés | Coupe la bavure sans modifier les plots. |
Éviter collage et fermeture
Le Nickel 200 écrouit au frottement et colle au fil. Garder l’épaisseur de copeau, éviter les arrêts et évacuer les filaments. Changer la microfraise si la fente rétrécit.
Contrôler avant et après
Mesurer hauteur et coplanarité avant retrait des ponts puis cartographier la flexure libre par optique. Contrôler alésages et recouvrement au boroscope. Résistance et pression sont séparées.
Questions pratiques d’outillage
Pourquoi finir avec les ponts ?
La rigidité temporaire garde les plots dans le même plan.
Pourquoi percer des deux côtés ?
La longueur diminue et la jonction reste contrôlable.
PCTFE cryogenic seal-cone tooling · CuCrZr cooling-channel tooling