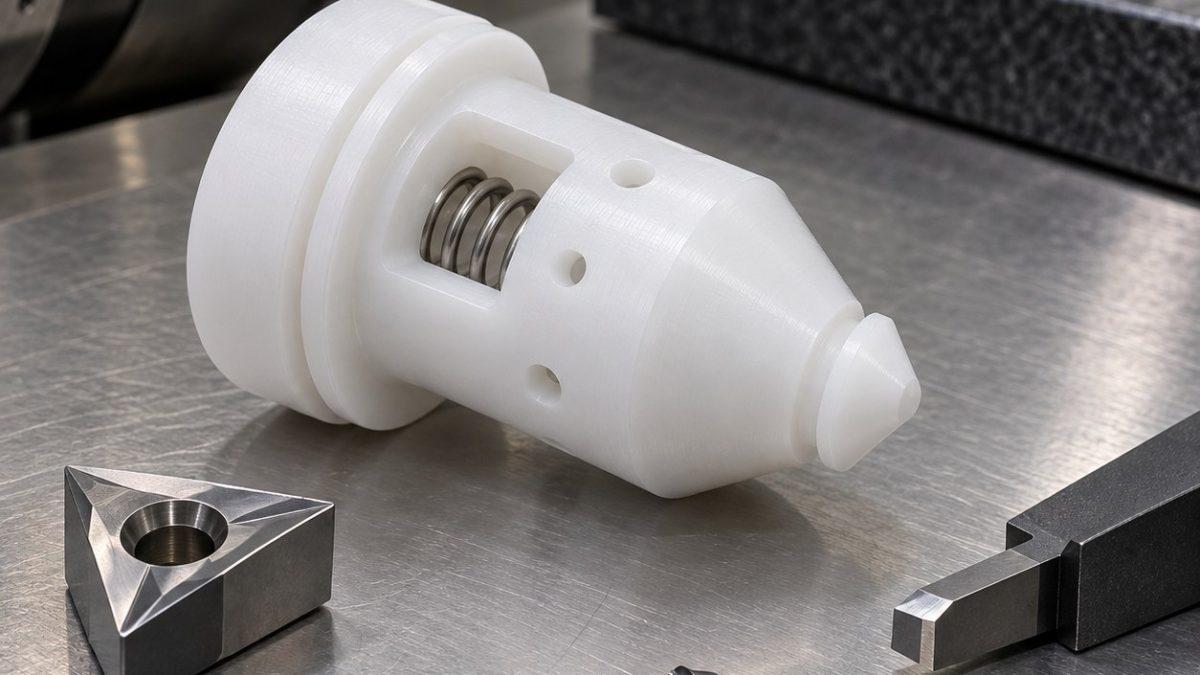
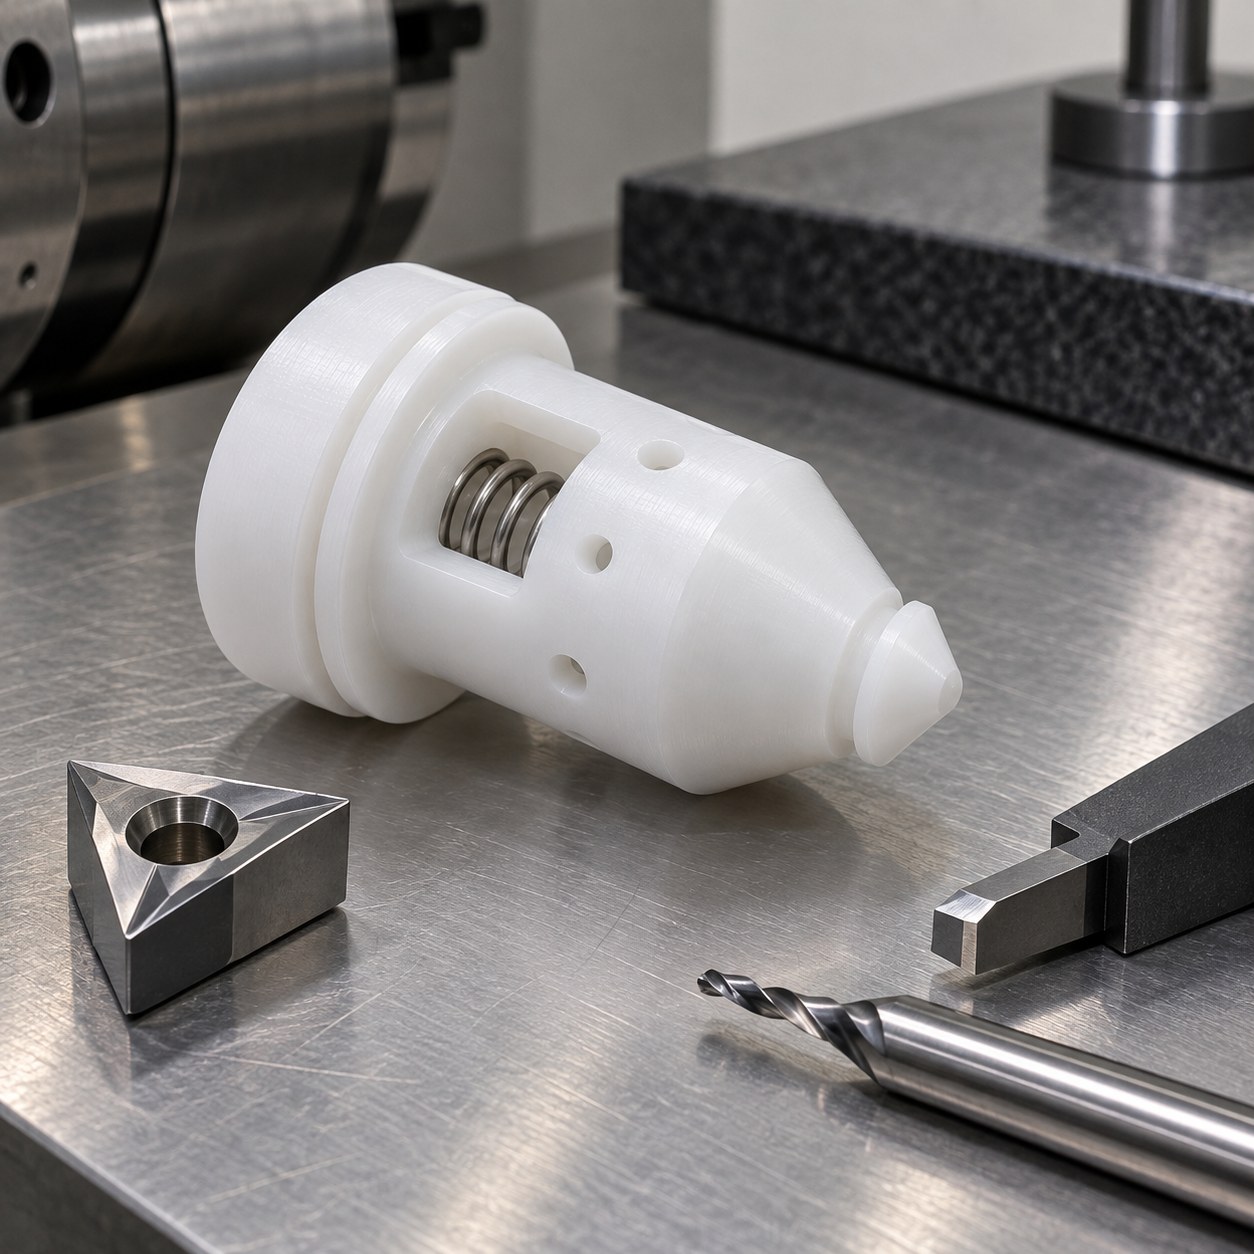
Español: Herramientas para obturador PCTFE: cono y alojamiento
En este plano hipotético de un obturador criogénico de PCTFE, el cono de cierre manda la elección de herramienta. Se supone un ángulo incluido de 30°, labio mínimo de 0,8 mm y concentricidad de 0,04 mm entre alojamiento ciego y diámetro exterior A. Son cotas didácticas, no datos de una pieza comercial. Conviene reservar el filo más limpio para el último corte del cono.
Una referencia que no se apoya en el labio
Sujetar un tramo sacrificable en pinza blanda y tornear cuerpo, hombro y cono en la misma amarrada. Abrir el bolsillo del muelle mientras queda material alrededor del labio; dejar sobremetal para el acabado final. En la segunda operación, apoyar sobre el diámetro A acabado. Taladrar los pasos radiales desde una pared respaldada.
Del plano a la herramienta del cierre
| Rasgo del plano | carburo elegido | alternativa descartada |
|---|---|---|
| Cuerpo y cono en desbaste | Plaquita de carburo pulido sin recubrimiento, desprendimiento positivo, mango corto | Pasadas ligeras; una plaquita negativa con filo redondeado aplasta el labio. |
| Cono de sellado | Plaquita perfilada de carburo afilado, radio de punta pequeño, portaherramienta rígido | Una sola pasada evita marcas; el radio grande embadurna el borde. |
| Alojamiento ciego del muelle | Fresa pulida de carburo de 4 mm, dos labios, salida corta; barra de mandrinar fina | Interpolar y dejar sobremetal; taladrar solamente no corrige la pared ni el fondo. |
| Orificios radiales | Microbroca de carburo de 1,2 mm y dos labios, salida apoyada | Evita filamentos de plástico; una broca larga flexiona. |
| Ranura de retención y chaflán | Herramienta de ranurar pulida de 1 mm; chaflanador de un labio a 45° | Conserva el cierre y el enganche; desbarbar a mano puede redondearlos. |
Viruta fina, calor y desgaste
Evacuar con aire seco filtrado o con un fluido cuya compatibilidad con el grado PCTFE se haya confirmado. El corte debe formar viruta sin frotamiento; retirar las hebras antes de que se enreden en la cuchilla de ranurar. Si el cono se vuelve mate o nace una rebaba continua, comprobar el filo antes de seguir.
Medir después de soltar
Con la pieza libre y estabilizada, comprobar ángulo y continuidad del labio con perfil óptico, diámetro del bolsillo con calibre interior y salida de cada taladro con aumento. Medir ranura y coaxialidad respecto de A. Las dimensiones a temperatura ambiente no demuestran por sí solas la estanqueidad criogénica.
Preguntas de taller
¿Pulir el cono tras el torno?
Solo con método y sobremetal definidos; primero ajustar el corte de acabado.
¿Por qué acabar el cono al final?
El vaciado del muelle cambia el apoyo local del labio.
¿Puede una broca larga hacer los pasos?
No conviene: aumenta la desviación y deja filamentos en la salida.
Casos técnicos relacionados: 6061-T6 Optical Dovetail Translation Stage CNC Tool Selection for Slide Rail and Adjustment Slots; UHMWPE Conveyor Chain Wear Guide Rail CNC Tool Selection for Curved Pocket and T-Slot Mounting Groove.


