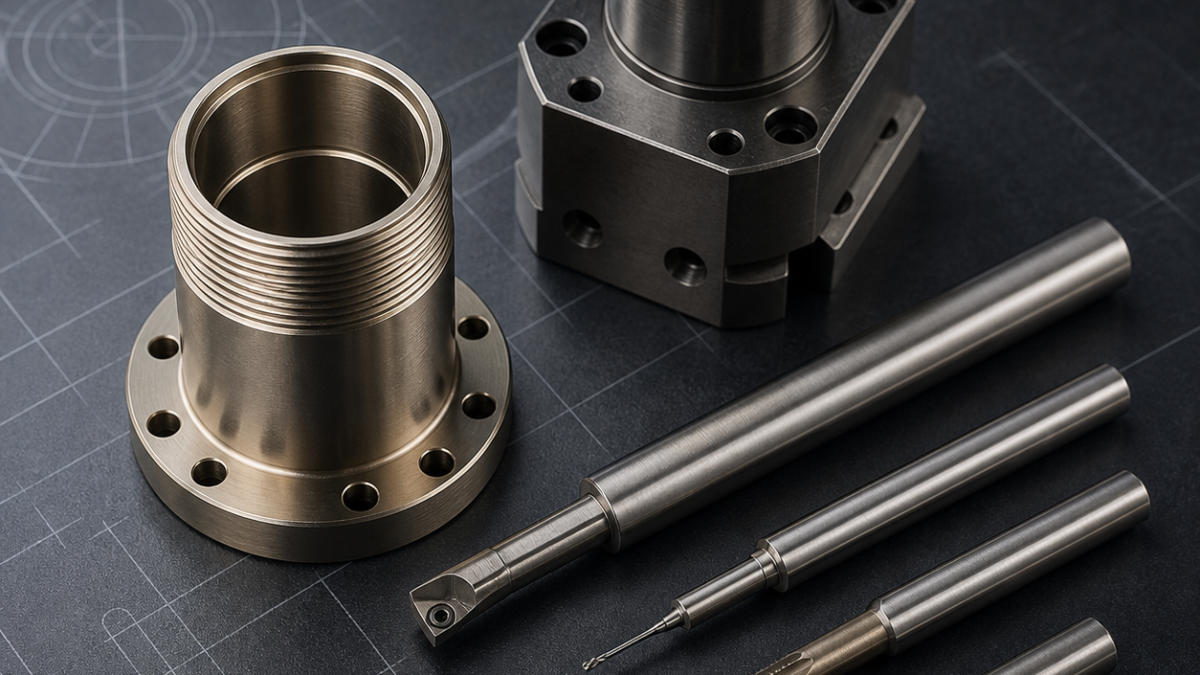
This is a hypothetical drawing-based process study, not a claim about a customer project or verified production result.
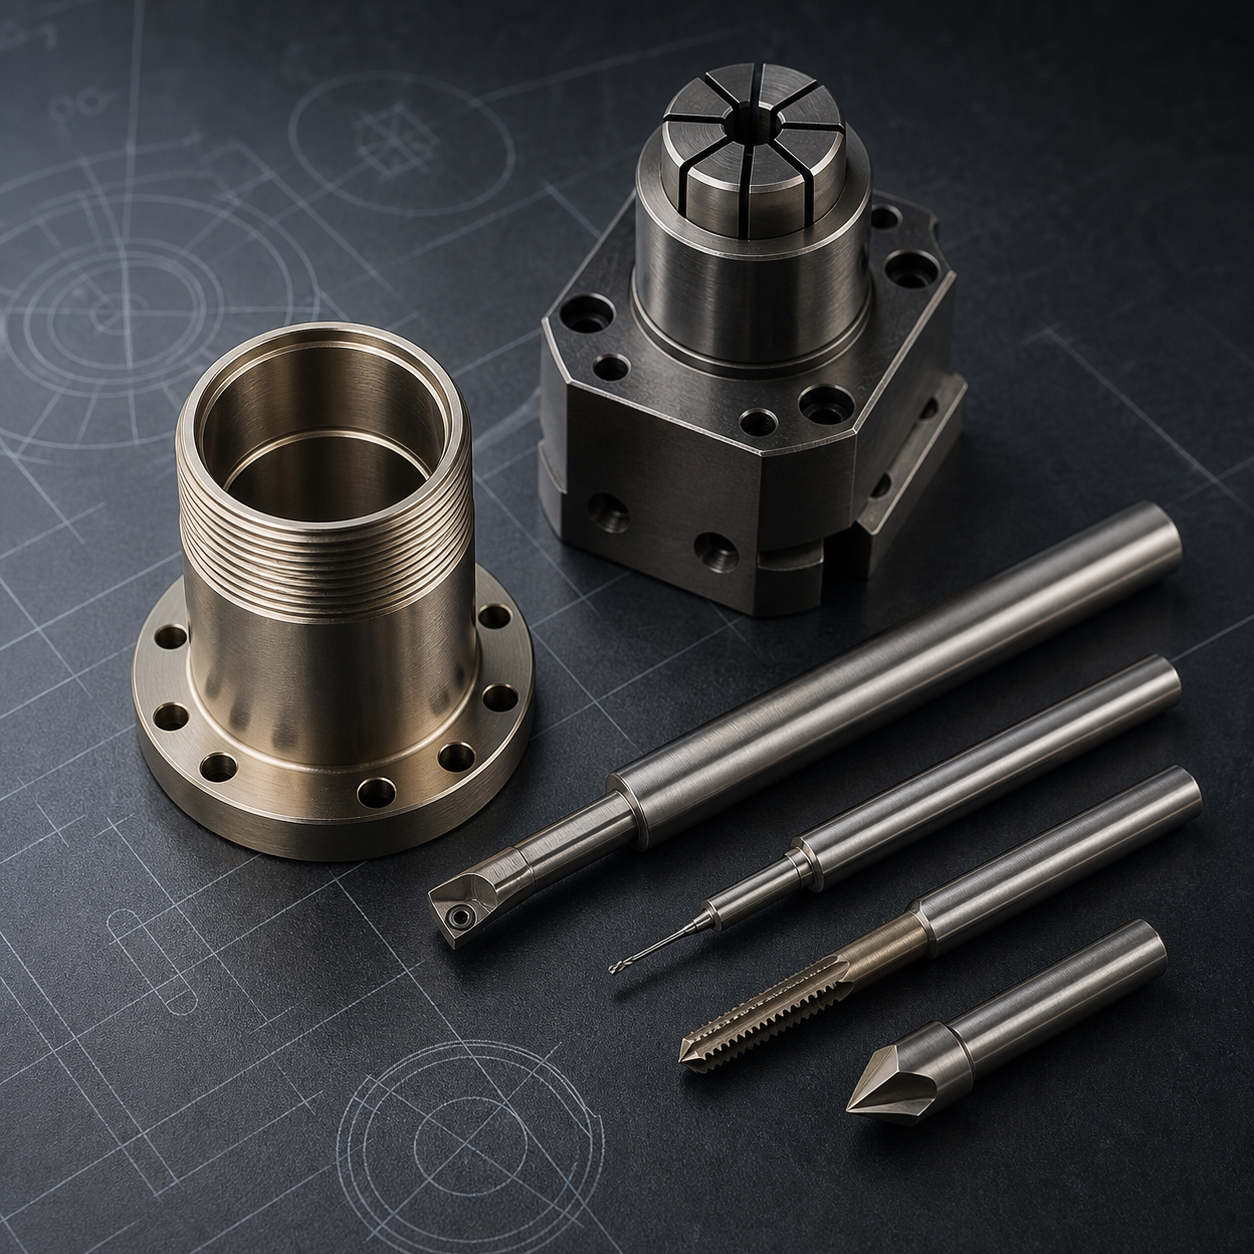
Español: Herramientas para pasamuros Kovar individual con sello de vidrio y rosca fina
La intención single feedthrough Kovar exige una cadena coaxial. Orificio de vidrio, rosca M12×0,5 y cara de brida comparten eje, mientras un manguito temporal evita ovalar la pared de 0,6 mm.
Convertir el plano en cadena coaxial
Piloto A y cara posterior B gobiernan orificio, diámetro de paso y sello. Se controlan redondez liberada 0,012 mm, salto 0,02 mm, Ra 0,4 micras y rotura 0,05–0,10 mm.
Mantener apoyo durante la rosca
Una pinza de longitud fija y presión limitada sujeta el blank. Plaquita positiva 35° con PVD fino desbasta; broca corta de carburo abre el bore y se conserva el manguito. Una plaquita de perfil completo hace M12×0,5 con entrada lateral; el cabezal de terraja carga demasiado.
Mapa de herramienta del pasamuros Kovar
| Rasgo | Herramienta | Criterio |
|---|---|---|
| Piloto y brida | Plaquita positiva 35°, PVD fino | Corte afilado; CVD grueso empuja. |
| Bore piloto | Broca carburo corta con refrigeración | Evita deriva. |
| Rosca M12×0,5 | Plaquita de perfil completo | Menor carga radial. |
| Bore final | Barra pulida 4 mm, salida mínima | Corrige posición. |
| Agujeros | Broca 2,5 mm y chaflán posterior | Salida controlada. |
| Cara y borde | Plaquita nueva y fresa 45° | Sin redondeo manual. |
Acabar con otro filo
En pinza blanda, barra de carburo de 4 mm con rake pulido termina el bore en una pasada. Pasadas en vacío endurecen Kovar. El escariador solo sirve con piloto correcto; una herramienta de ranurado retira el apoyo al final.
Cara, agujeros y borde
Plaquita nueva encara del bore hacia fuera. Brocas de 2,5 mm y herramienta de chaflán posterior resuelven orientación. Fresa 45° crea el borde; papel abrasivo redondea y contamina.
Liberar antes de aceptar
Potencia, filo recrecido y forma de rosca mandan el cambio. Tras soltar, aire de baja fuerza mide bore y redondez, óptica la rosca, y se controla salto desde A. La hermeticidad pertenece al proceso de sellado cualificado.
Comparaciones relacionadas: Kovar multi-pin header tooling; C14500 RF feedthrough tooling; Kovar thin weld-rim tooling.
Preguntas prácticas
¿Apoyo al final? Sí, soporta carga de pinza y rosca.
¿Honear siempre? No, solo si plano y sellado lo califican.
¿Frente a header múltiple? Aquí domina una cadena coaxial; allí, patrón y planitud.


