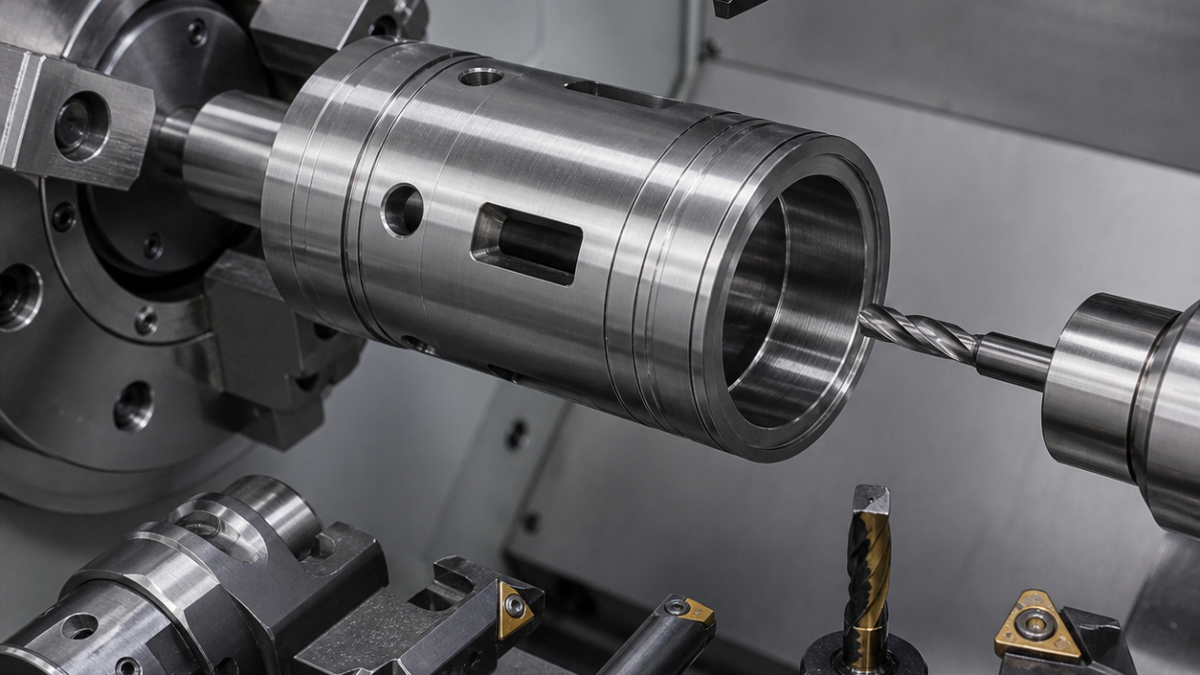
Русский: Втулка AISI 1215: длинное отверстие и окна
Отверстие сверлят и растачивают, пока стенка замкнута. Затем окна обрабатывают противоположными парами, внутренние кромки режут обратным инструментом, а хонингование снимает равномерный припуск.
Соответствие инструмента
| Элемент | Инструмент | Причина |
|---|---|---|
| Торцы | CNMG 120404 P15 CVD, кромка 0,05 мм | Стабильна в автоматной стали. |
| Пилот | Карбид Ø18,5, 140°, четыре ленточки, внутренняя СОЖ | Прямое направление. |
| Под хонингование | Позитивная расточка R0,2, демпфер 5D | Исправляет ось, оставляет 0,035 мм. |
| Окна | Ø4, четыре переменных зуба AlTiN, R0,1 | Короткая жёсткая фреза. |
| Внутренние края | Обратная карбидная Ø3, шейка 22 мм | Программная фаска. |
| Канавки | PVD-пластина 1,2 мм со смещениями | Регулируемые стороны. |
| Порт | Сверло Ø2,8 и обратная Ø2 | Обе кромки под контролем. |
Процесс и проверка
Разжимная оправка имеет разгрузки и ограниченный момент. Окна идут парами, последние 0,12 мм снимаются мягким проходом. Пульсация нагрузки, блестящая стенка и растущий заусенец требуют проверки.
Пневмокалибр меряет отверстие до и после окон и после хонингования; КИМ, бороскоп и профилометр проверяют положение, края и Ra.
Какой припуск?
По исследованию; здесь 0,035 мм.
Какая фреза?
Короткая Ø4, четыре зуба AlTiN.
Как убрать заусенец?
Обратной Ø3 до хонингования.
См. радиальные порты и точную расточку.


