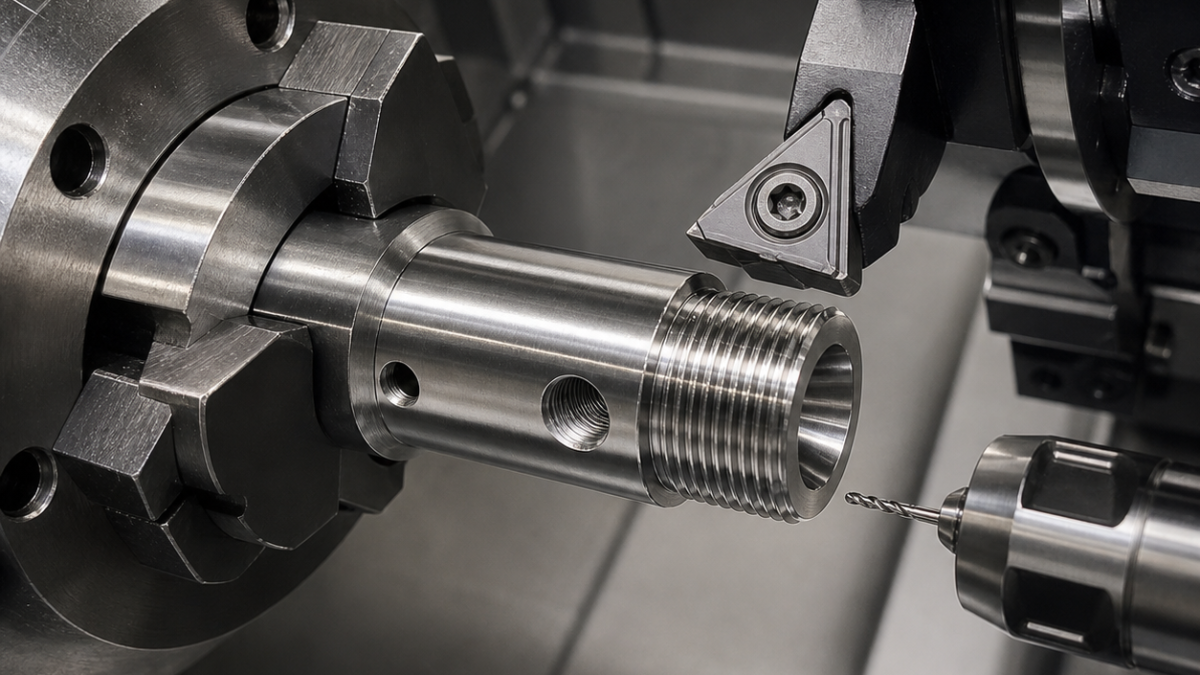
Русский: Инструмент для датчика 17-4PH: мелкая резьба, конусное седло и радиальные каналы
Исправить материал и заново построить базы
Старый текст описывал молибденовый теплозащитный стакан, хотя речь идет о датчике 17-4PH. Исправленный пример задает состояние H900/H1150 по чертежу, отверстие B, соосное конусное седло, наружную мелкую резьбу и четыре радиальных канала. Геометрия и режимы выбираются для 17-4PH.
Решение по каждому элементу датчика
| Элемент чертежа | Инструмент и оправка | Контроль / браковка |
|---|---|---|
| отверстие B | Ø5 through-coolant carbide drill + short micro-adjust boring bar | Diameter, straightness and seat runout |
| мелкая резьба | Sharp PVD M-grade laydown insert + full relief groove | Pitch diameter, flank and burr-free exit |
| конусное седло | 35° positive profiling insert in short hydraulic holder | Angle, contact band and runout to B |
| четыре канала | Ø1.2 two-flute AlTiN micro drill + Ø0.6 reverse chamfer | Position, flow and borescope exit edge |
Сначала цепь уплотнения, затем каналы
Пруток держат в цанге, подрезают A и центруют. Твердосплавное сверло 5 мм с внутренней СОЖ открывает ось, короткая микрорегулируемая оправка заканчивает B. Положительная пластина M точит наружную поверхность и канавку; острая PVD-пластина — мелкую резьбу. Седло профилируют пластиной 35 градусов от той же базы. В радиальном кондукторе двухзубое AlTiN-микросверло делает четыре канала 1,2 мм, обратный фасочник 0,6 мм чистит выход.
Выход радиального канала ограничивает стойкость
Сверло входит в кривую и выходит в готовое отверстие, поэтому биение у режущей части ниже 5 мкм, а втулка близко к детали. Широкий PCD-инструмент старого текста исключен: это не общий выбор для упрочненного 17-4PH и он скалывается на прерывании. Метчик также не относится к наружной резьбе. Диаметр, усилие и заусенец задают упреждающую замену.
Уплотнение, резьба и канал давления
Не снимая деталь, измеряют положение седла и биение к B. Средний диаметр проверяют калибром или оптикой, B — пневмокалибром, пересечения — бороскопом. Каждый канал проверяют расходом, чтобы завернутый заусенец не скрыл частичное перекрытие. После пассивации или старения контакт и резьбу повторяют, если так указано.
Связанные технические материалы: руководство по микроотверстиям; пример резьбы высокопрочной стали.
Вопросы по датчику
Почему седло до каналов? Оно создается на цельном соосном теле. Почему не абразивная щетка? Она скругляет дозирующую кромку и оставляет частицы. Как убрать резьбовой заусенец? Реальная канавка, острая пластина, правильный выход и измеренная фаска.


