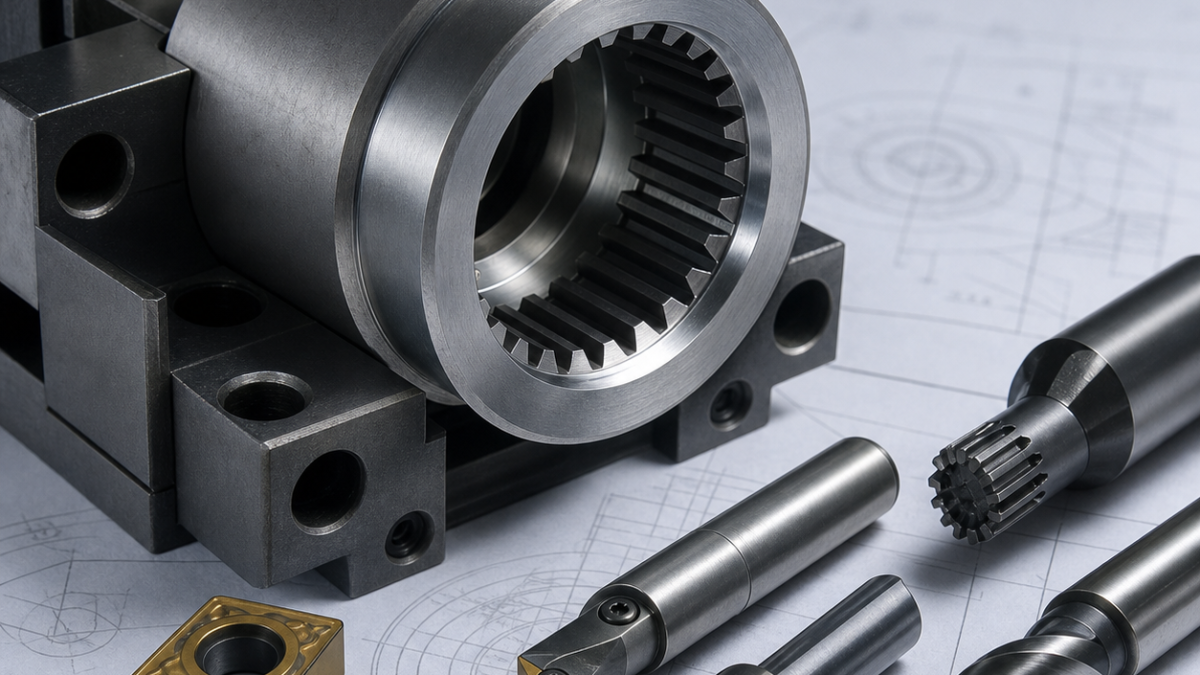
Русский: Обработка ступицы 16MnCr5: базовое отверстие, шлицы и припуск под цементацию
Разделить готовую геометрию и карту термообработки
Слово “ступица” в заголовке не отвечает на запрос. Чертеж связывает торец A, базовое отверстие B, эвольвентные шлицы, шейку уплотнения и масляный канал с картой цементации. Предварительный размер определяется доступной коррекцией после нагрева.
Инструменты от мягкой до твердой стадии
| Элемент чертежа | Инструмент и оправка | Контроль / браковка |
|---|---|---|
| отверстие B | Positive carbide boring bar in soft state; CBN or grinding after case hardening | Roundness, axis and stock map |
| шлицы | Carbide power-skiving cutter, corrected pilot and defined clocking tooth | Profile, lead, pitch and runout to B |
| масляный канал | Ø3 through-coolant carbide drill + reverse chamfer | Clocking, flow and no internal burr |
| торец A | P25 turning insert before heat; CBN/light grind after heat | Face runout to recovered B |
Перенос баз через цементацию
В мягком состоянии торец A и наружный диаметр точат положительной пластиной P25, B растачивают короткой антивибрационной оправкой. По 0,25 мм оставляют только там, куда дойдет твердое точение или шлифование. Шлицы предварительно обкатывают power skiving от B и заданной впадины. Канал 3 мм сверлят инструментом с внутренней СОЖ и чистят обратным фасочником до нагрева. После маскировки и цементации восстанавливают A и B, затем проверяют шлицы.
Припуск — бюджет коррекции
Лишний металл повышает силу и смещает тонкий шлицевой венец; недостаток не снимает деформацию и измененный слой. Протяжку от неисправленного пилота исключают. Длинную оправку заменяют модульной головкой с вылетом менее 4×D. Мягкую пластину меняют по выемке, твердую — по круглости и признаку белого слоя.
Измерить цепь до и после нагрева
До нагрева измеряют вход шлицев от A, размер B, фазу канала и карту припусков. После стабилизации задают A, проверяют круглость B и торцевое биение, затем профиль, направление, шаг и биение шлицев к B. Глубину слоя и твердость проверяют на образце; проходимость и заусенец канала — расходом и бороскопом.
Связанные технические материалы: пример заготовки долбяка; пример цементованного водила.
Вопросы по ступице 16MnCr5
Почему сначала восстановить B? Биение шлицев оценивают от окончательной оси. Одинаковый припуск? Нет, доступ и деформация различны. Канал до нагрева? Выход через твердый слой дает тепло и сколы.


