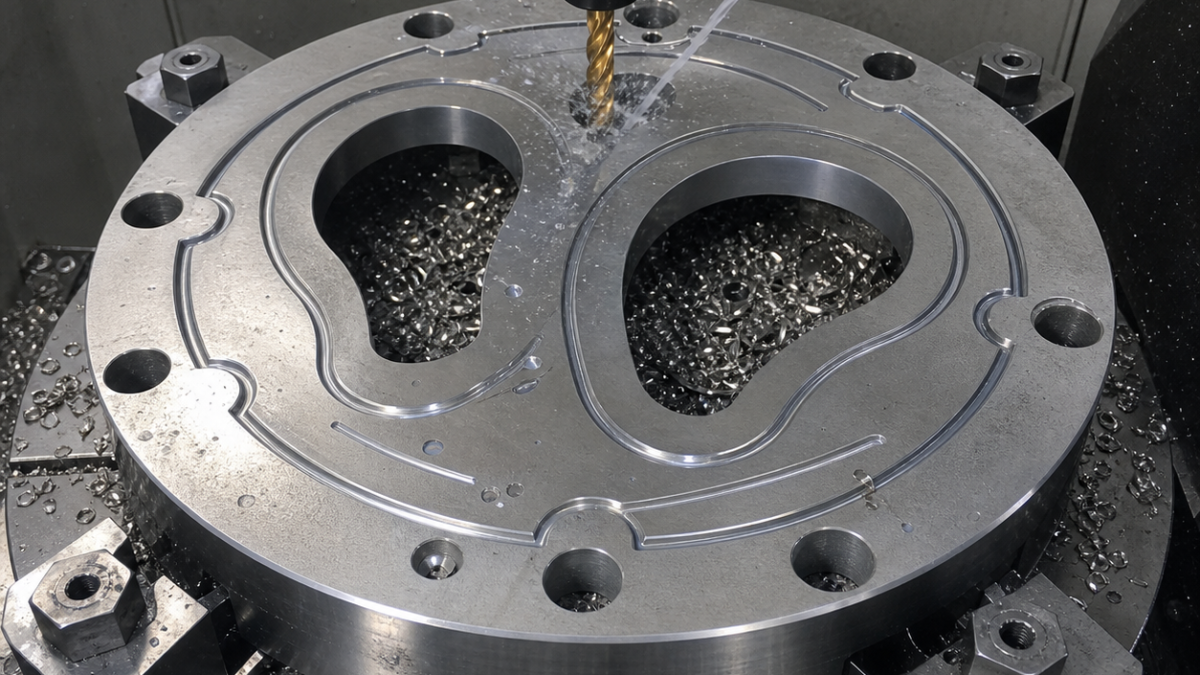
Español: Herramientas para placa Zr 702 con lumbreras y ranuras de junta
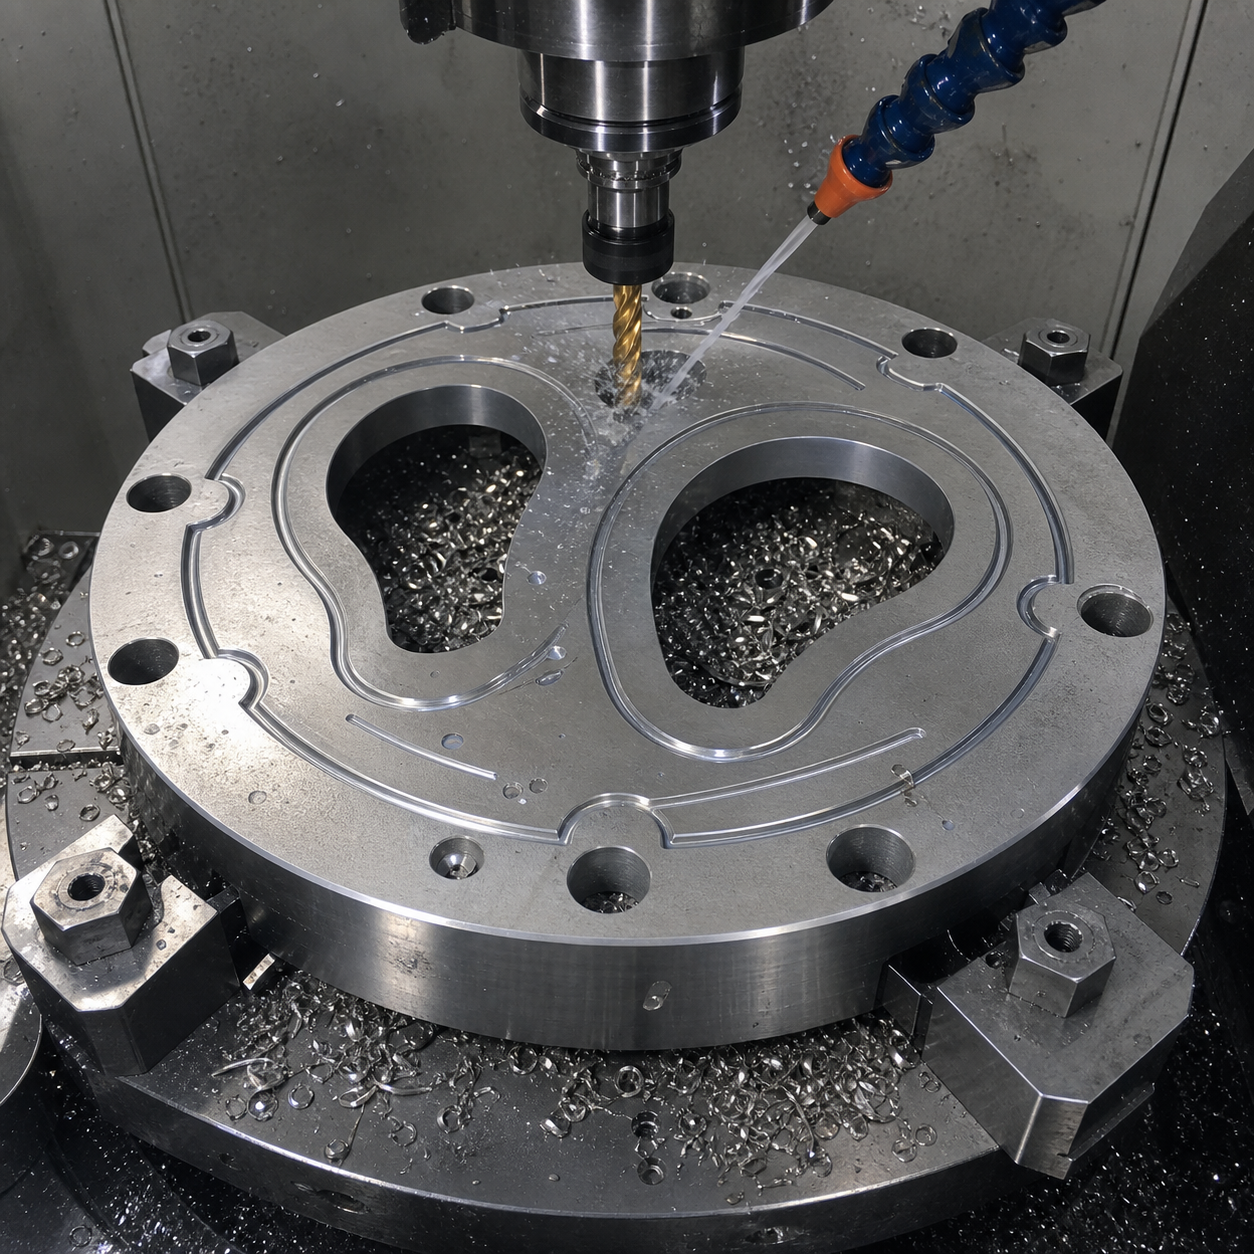
La selección parte de la cara de sellado A y de los dos agujeros de pasador que orientan las lumbreras. Para abrir los canales de 18 mm se usa una fresa de carburo micrograno de Ø12 mm, tres filos, canales pulidos y refrigeración interna; para la ranura de junta de 2,2 mm se reserva una fresa corta; los agujeros Ø8 H7 se taladran y mandrinan desde A-B-C.
Elemento, herramienta y riesgo
| Elemento | Herramienta | Motivo |
|---|---|---|
| Cara A | Fresa frontal positiva Ø50 con plaquita pulida | Reduce presión y embadurnado en el sello. |
| Lumbreras | Ø12, 3 filos, carburo agudo sin recubrir | Evacúa viruta dúctil; se rechaza una fresa de cinco filos. |
| Ranura 2,2 mm | Fresa corta dedicada | Controla anchura y profundidad sin flexión. |
| Pasadores Ø8 H7 | Broca con refrigeración más mandrinado fino | Vincula la posición al sistema A-B-C. |
Viruta, acabado e inspección
La recogida y retirada de finos sigue el procedimiento específico del proveedor; la humedad por sí sola no demuestra seguridad. Se controla planitud y Ra de A, profundidad de ranura, perfil de lumbreras y posición de pasadores. La guía de fresas y parámetros ayuda a ajustar carga sin perder espesor de viruta.
Corregir anchura sin perder la referencia de profundidad
Se mantienen los valores del plano hipotético: ranura de 2,2 mm y profundidad 0,45 ±0,03 mm. Una fresa nominal Ø2,0 necesita, en un tramo recto, trayectorias de centro a 0,10 mm a cada lado del eje de la ranura. Es una cuenta geométrica, no una corrección de desgaste validada: introduzca el diámetro efectivo medido y compruebe salto, flexión y envolvente en curvas.
| Resultado observado | Decisión de herramienta o montaje | Medición previa |
|---|---|---|
| Anchura deriva; fondo correcto | Ø2 corta, dos labios pulidos, carburo sin capa; revisar adhesión antes de corregir lateralmente | Anchura recta/curva y diámetro de corte |
| Profundidad variable alrededor de la placa | Revisar A, asiento y longitud antes de modificar Z | Fondo respecto al plano A cercano |
| Borde del sello deformado | Verificar filo de ranurado y chaflanador independiente | Rotura de arista y anchura útil del sello |
Después de desbastar y semiacabar las lumbreras, limpie y reasiente sin viruta bajo A. La planitud libre y la profundidad bajo sujeción son comprobaciones diferentes. La ranura corta se mecaniza con salida continua y sin detenerse en las curvas; la herramienta grande de las lumbreras no puede sustituirla. El instrumento óptico o palpador debe resolver el fondo estrecho: apoyar sobre los hombros no mide profundidad. Compare los mismos puntos antes y después de compensar, comprobando también la rebaba y el estado del filo.
El centro de parámetros de corte ayuda a registrar la prueba, mientras que la guía de acceso y material residual en cavidades corresponde a la operación previa. Ninguna sustituye la aceptación funcional de la junta.
¿Basta el diámetro nominal para aceptar la ranura?
No. Use la tolerancia real de anchura del plano, la capacidad de medición y los resultados de anchura, profundidad y superficie de sellado.
Refrigeración y almacenamiento no son lo mismo
Refrigerar el corte no equivale a almacenar viruta con seguridad. Recogida, humedad, recipientes y retirada deben seguir la ficha vigente del proveedor y el procedimiento aprobado para zirconio. Los finos húmedos aún pueden arder o explotar. Ante ignición, evacúe y aplique la respuesta de emergencia prevista; no improvise con agua o refrigerante.
Alleima — información de seguridad del zirconio
Preguntas frecuentes
¿Por qué no usar la misma fresa en lumbreras y junta? La herramienta grande necesita volumen de viruta; la ranura exige rigidez, anchura y profundidad controladas con una herramienta corta dedicada.


