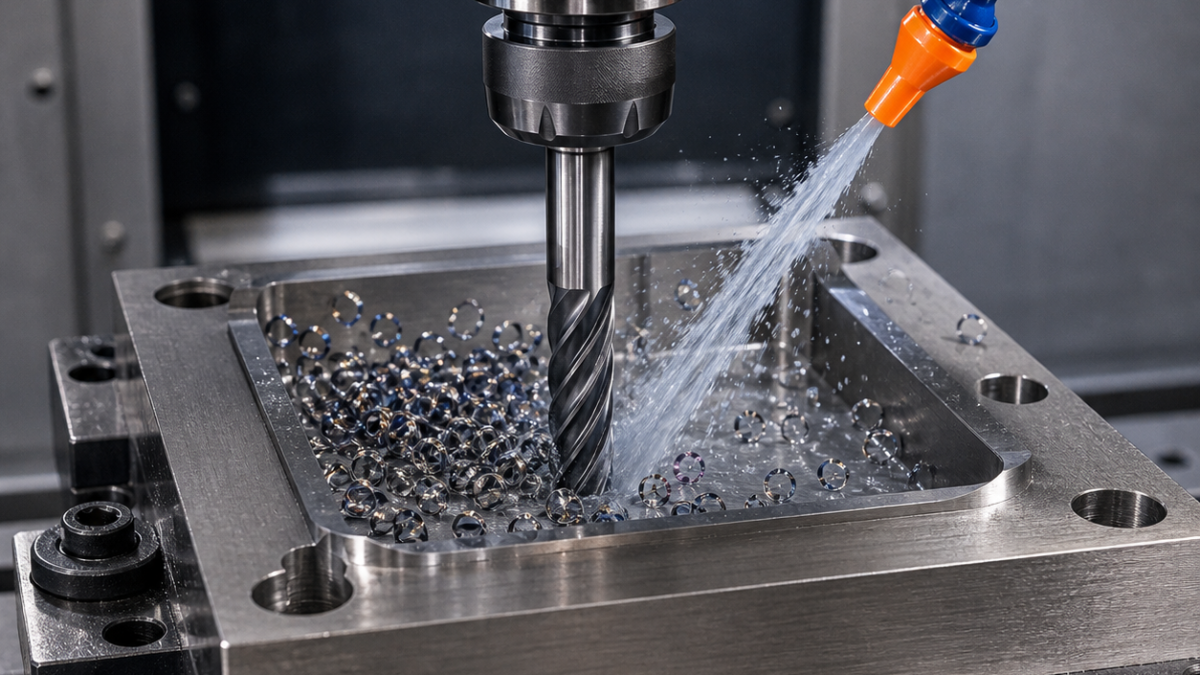
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
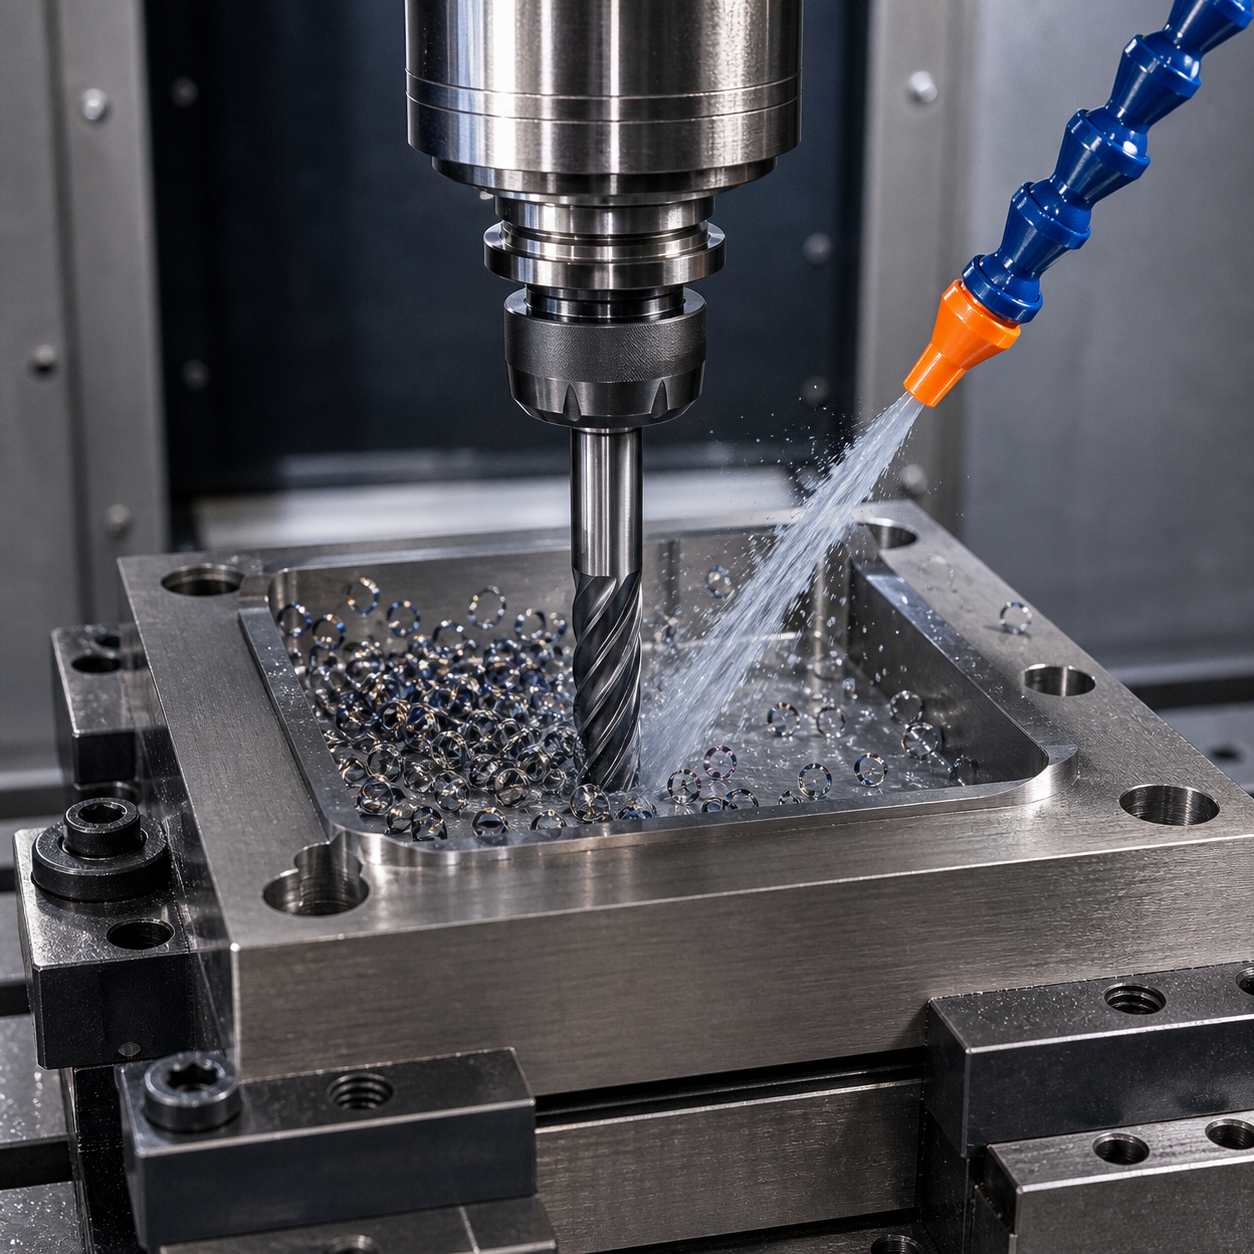
Español: Fresado CNC de titanio: selección de herramienta y control térmico
El calor se controla por tiempo de contacto y evacuación. Una ménsula con cavidad profunda, nervios, R3 y agujeros H7 exige herramientas distintas.
Filo y alcance por rasgo
Fresa radial 12 mm cuatro labios para cavidad, 8 mm con cuello para esquinas, 6 mm cinco labios para pared, bola solo en transición y broca corta con refrigeración. Se rechaza un desbastador de seis labios y una única herramienta extra larga.
Sacar calor con la trayectoria
Desbaste simétrico, pestañas de apoyo, poco contacto radial, profundidad axial útil, entrada suave y cero pausa. Limpiar viruta antes del siguiente contacto.
Límites medibles
No reducir avance hasta frotar. Vigilar microastillado, desgaste, carga y viruta; cambiar al límite acordado.
Medir después de liberar
Palpar bases y stock, medir H7 desde datum final, perfil del nervio sin pestañas y planitud tras soltar.
| Rasgo | Herramienta y sujeción | Criterio |
|---|---|---|
| Deep pocket / 深型腔 | 12 mm, 4-flute variable-helix radius carbide; short shrink-fit | Chip space and stiffness; six flutes rejected |
| R3 residual corner / 内圆角 | 8 mm, 4-flute relieved-neck carbide; hydraulic | Reach only where needed |
| Thin rib / 薄筋 | 6 mm, 5-flute sharp finisher; low-runout holder | Lower force with supported alternating levels |
| H7 hole / 精密孔 | Short through-coolant carbide drill plus boring/reaming | Position first; long drill rejected |
Related technical cases: Ti-6Al-4V bracket case; titanium bone-plate machining; titanium wrist-clamp tooling.
FAQ
¿Por qué falla tras una pausa? El filo frota o vuelve a una banda endurecida y caliente.
¿Cuándo cambiar? Por límite de desgaste, carga, corrección o acabado, antes del astillado.


