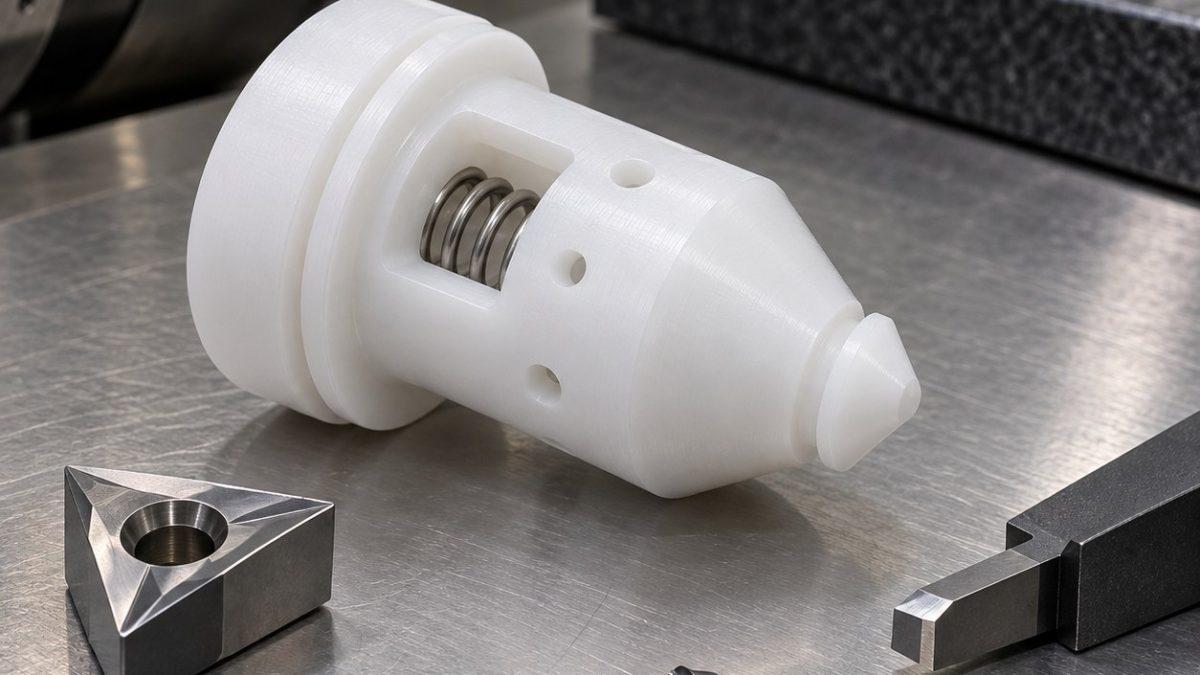
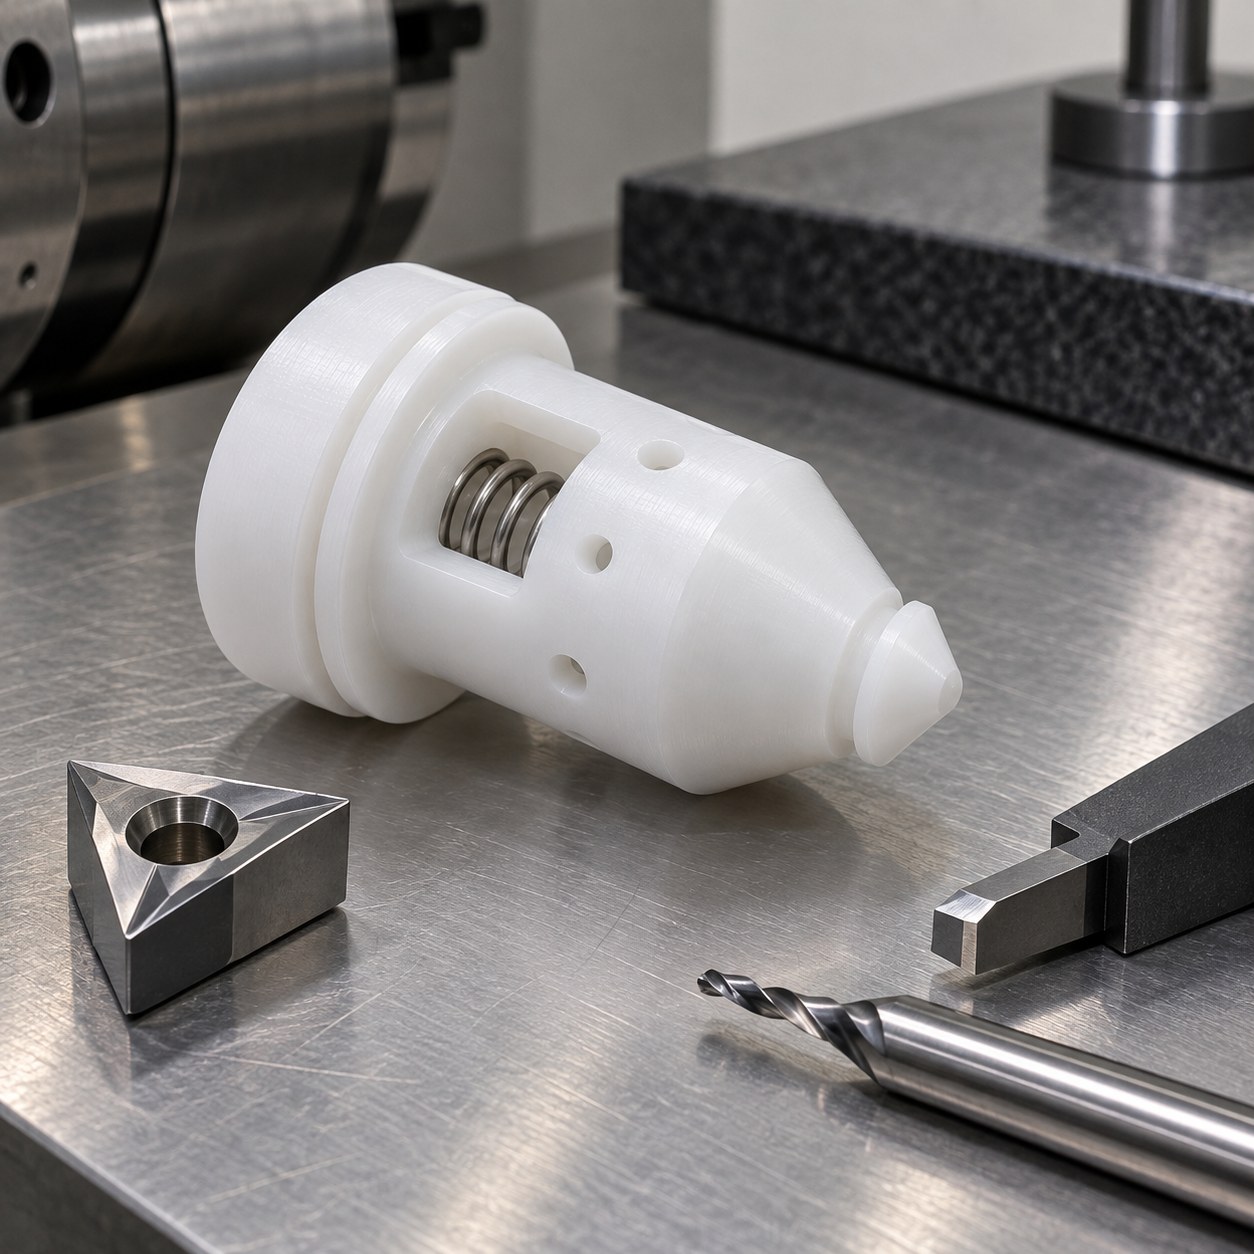
Français: Outillage d’un clapet PCTFE : cône et logement du ressort
Pour ce clapet cryogénique PCTFE fictif, la décision d’outil part du cône d’étanchéité, non du volume à enlever. Le plan d’exercice indique un angle au sommet de 30°, une lèvre de 0,8 mm au minimum et 0,04 mm de coaxialité entre alésage borgne et diamètre A. Ces valeurs illustrent une démarche, pas une définition client. Un tranchant positif et une faible poussée protègent la lèvre.
Construire la référence avant de libérer la lèvre
Prendre un talon sacrificiel en pince douce. Tourner diamètre, épaulement et cône dans la même prise, puis creuser le logement lorsque la matière soutient encore la lèvre. Garder une faible surépaisseur sur le cône et l’alésage. Reprendre sur le corps fini, jamais sur la lèvre, et percer les trous depuis une paroi soutenue.
Choix d’outil pour chaque fonction du clapet
| Fonction du plan | outil carbure | choix écarté |
|---|---|---|
| Corps et cône ébauchés | Plaquette carbure polie non revêtue, coupe positive, porte-outil court | Petites passes; la plaquette acier à arête arrondie refoule le PCTFE. |
| Cône final | Plaquette de forme carbure rectifiée, petit rayon de bec, serrage précis | Passe continue sans facettes; gros rayon écrase la lèvre. |
| Logement borgne du ressort | Fraise carbure polie 4 mm à deux dents, faible sortie, puis petite barre d’alésage | Ébaucher en hélice avec réserve; un foret seul ne rectifie pas l’axe ni le fond. |
| Trous radiaux | Microforet carbure 1,2 mm à deux lèvres, débouché soutenu | Limite les filaments; un foret trop long fléchit. |
| Gorge et cassure d’arête | Outil à gorge carbure poli 1 mm; fraise à chanfreiner 45° mono-dent | Largeur maîtrisée sans arrondir le joint; l’ébavurage manuel menace la lèvre. |
Filaments et état du tranchant
Un air sec filtré évacue les copeaux; tout liquide doit être validé pour la nuance précise de PCTFE. Maintenir une coupe réelle pour éviter le frottement. Les filaments pris dans l’outil à gorge et un voile sur le cône signalent un contrôle du fil, parfois son remplacement. Un polissage chaud cacherait ce défaut tout en modifiant le contact.
Métrologie sur pièce détendue
Après desserrage et stabilisation thermique, relever profil et continuité du cône sans contact, contrôler l’alésage intérieur, observer chaque sortie radiale à la loupe et mesurer la gorge. Vérifier la coaxialité sur A. Le contrôle dimensionnel ambiant ne remplace pas un essai d’étanchéité à froid défini séparément.
Questions d’atelier
Faut-il polir systématiquement le cône ?
Non; seulement si une réserve et un procédé sont spécifiés.
Pourquoi finir le cône après le logement ?
L’évidement modifie le soutien de la lèvre.
Quel signe impose de changer d’outil ?
Voile du cône ou filament continu malgré une évacuation correcte.
Cas liés au choix d’outil: 6061-T6 Optical Dovetail Translation Stage CNC Tool Selection for Slide Rail and Adjustment Slots; UHMWPE Conveyor Chain Wear Guide Rail CNC Tool Selection for Curved Pocket and T-Slot Mounting Groove.


