This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Read the related CNC tooling case.
Русский: Вибрация длинной твердосплавной фрезы в глубоком кармане
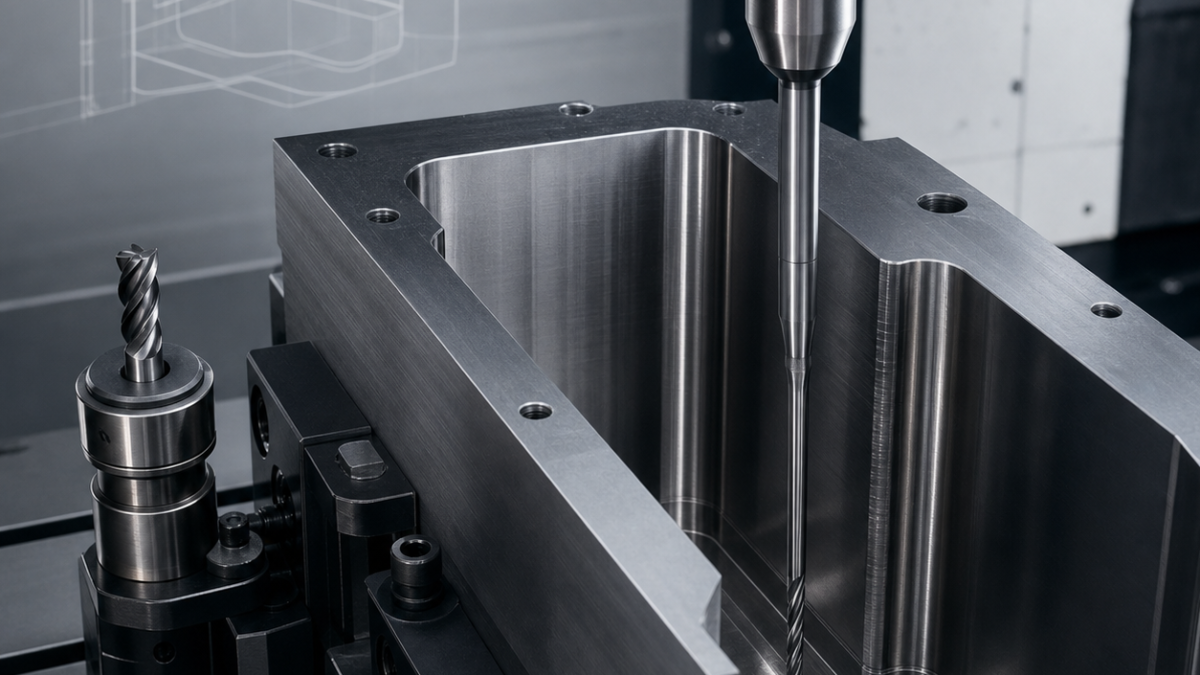
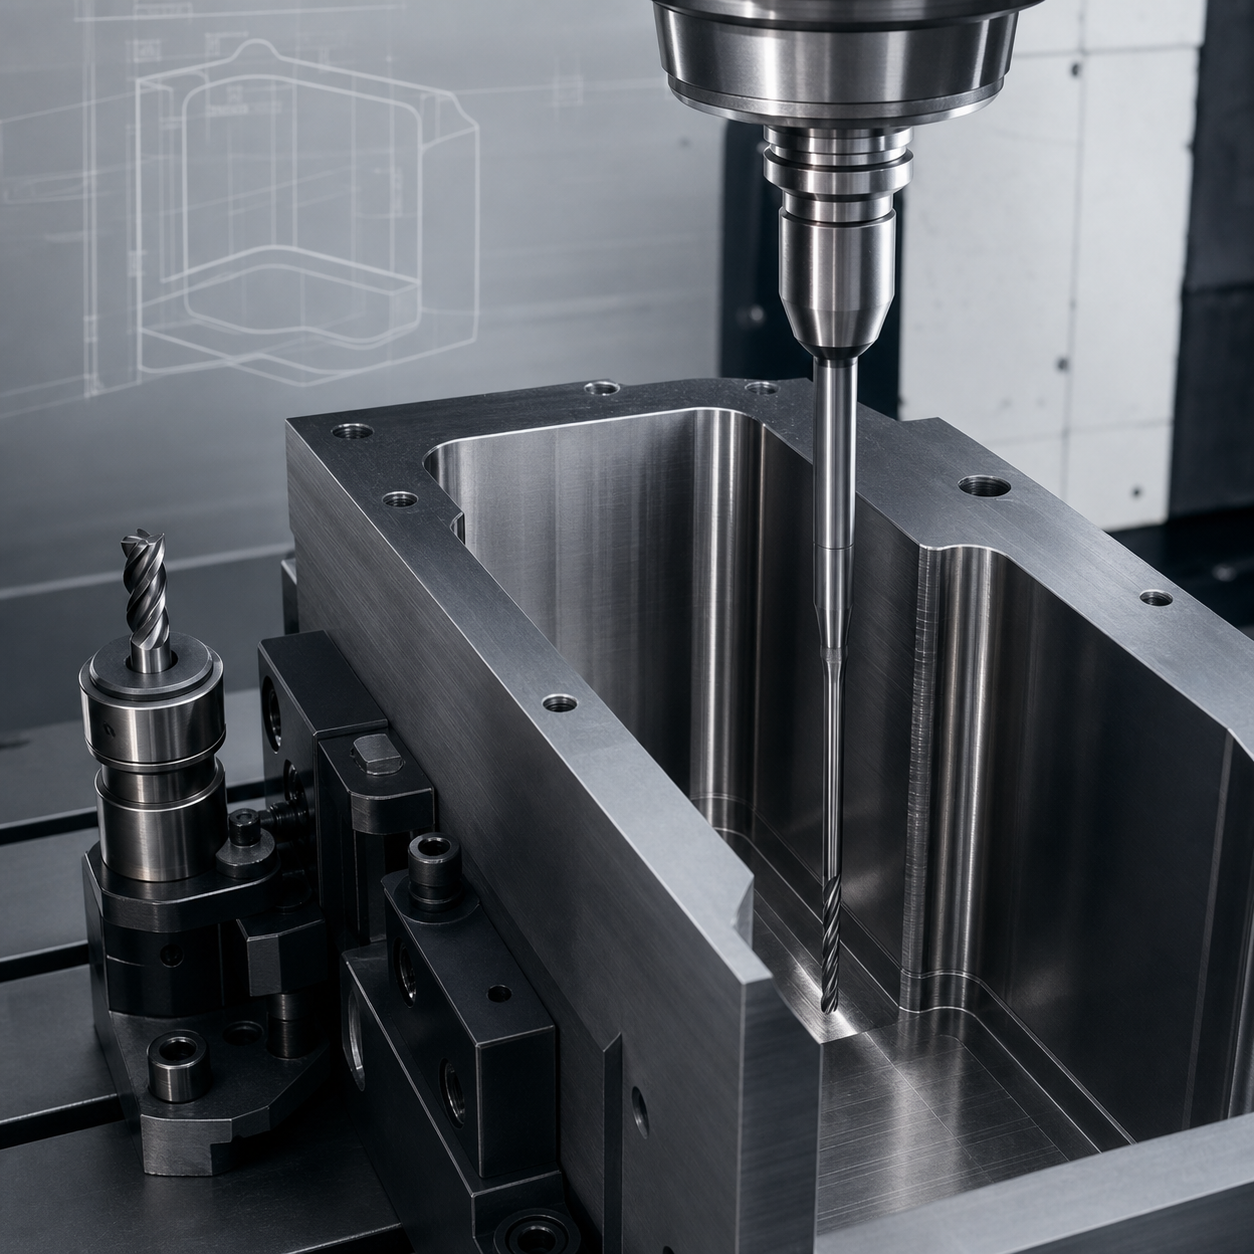
В глубоком кармане блока 4140 на стенке появились периодические полосы вибрации. Простое снижение подачи может вызвать трение.
Функции и базы
В глубоком кармане блока 4140 на стенке появились периодические полосы вибрации. Простое снижение подачи может вызвать трение.
Инструмент и стратегия резания
Применяют минимальную длину режущей части, утоненную шейку, термопатрон или гидропатрон, проверяют биение и используют фрезу с переменной спиралью.
Установ и маршрут
Черновую обработку выполняют коротким инструментом по уровням. Длинную фрезу оставляют для получистовых и чистовых проходов с малым радиальным врезанием.
Допуски, поверхность и стойкость
Сначала сокращают вылет, затем ищут устойчивую скорость и только после этого меняют врезание. Волнистую стенку нельзя исправить одной полировкой.
FAQ
Что проверить сначала?
До коррекции проверяют базы, фактический припуск и биение инструмента.
Достаточно ли одного калибра?
Нет, функциональный контроль дополняют измерением размеров и положения.


