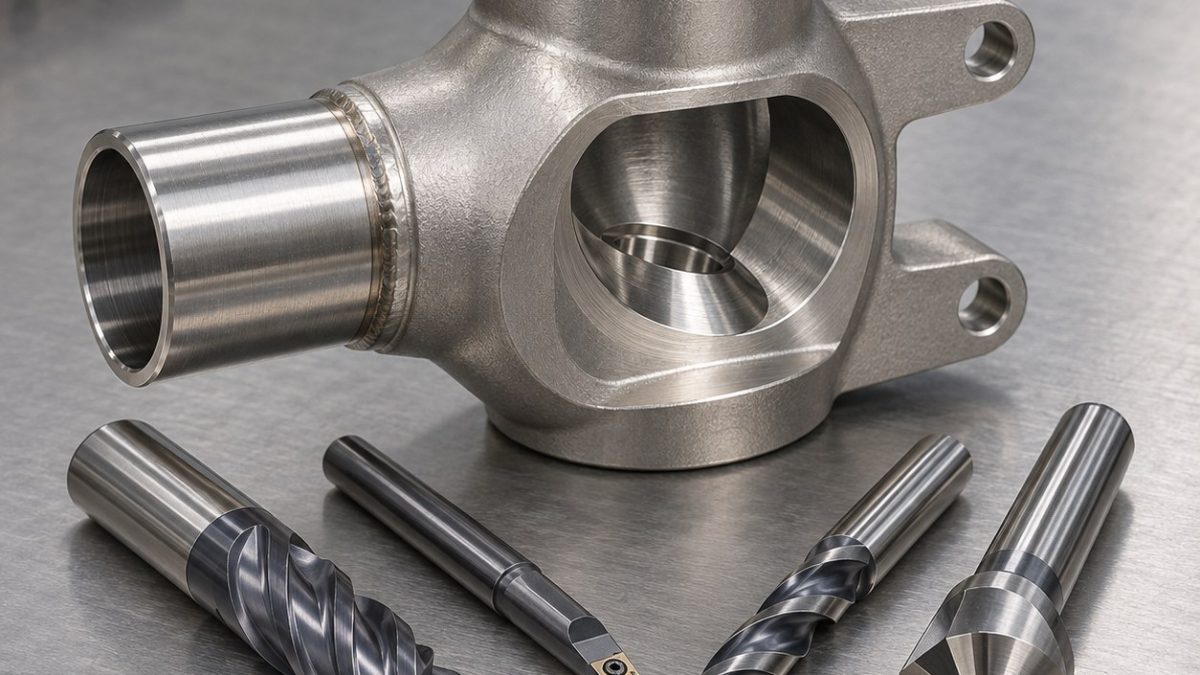
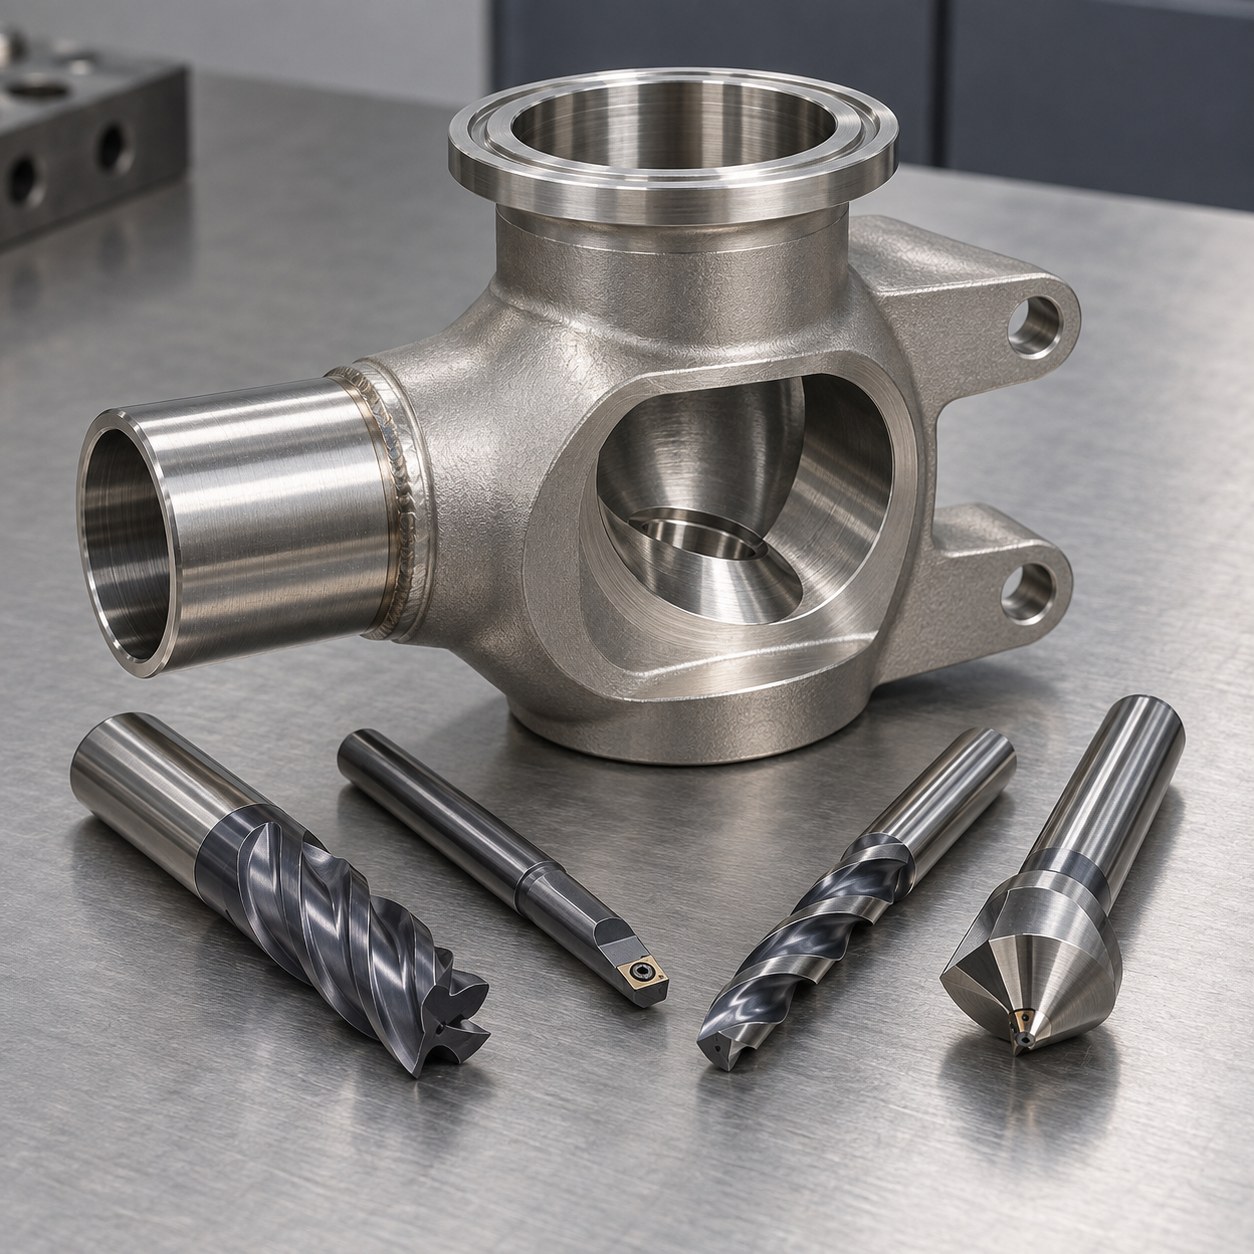
Español: Herramientas para válvula Alloy 20 con asiento excéntrico
El objetivo es mecanizar Alloy 20 sin perder la relación entre el cono excéntrico y el tubo fino para soldadura orbital. La cadena parte de la cara clamp y los agujeros orientan el asiento.
Cadena de referencias higiénicas
Apoyar en garras blandas, desbastar cavidad, semiacabar bolsillo y orientar una vez el asiento. Acabar el cono ligero y tornear el tubo al final con tapón sacrificial.
Herramienta para cada interrupción
| Elemento | Herramienta y portaherramientas | Elección y alternativa rechazada |
|---|---|---|
| Cara clamp y cavidad | Fresa AlTiN 16 mm, cinco labios variables, mandril hidráulico | Interpolación conserva carga; HSS largo roza. |
| Cono excéntrico | Barra corta con plaquita PVD M y herramienta de forma de carburo | Primero se define el eje; formar con todo el material vibra. |
| Tubo de soldadura | Plaquita positiva pulida, radio 0,2 mm | Baja fuerza protege pared; radio grande deforma. |
| Bolsillo lateral | Fresa AlCrN 8 mm, cuatro labios desiguales, cuello reducido | Enganche constante evita muesca endurecida. |
| Agujeros y chaflanes | Centrador, broca refrigerada y chaflanador mono-labio | Fija orientación y evita rebaba manual en el flujo. |
Evitar endurecimiento en el asiento
Alloy 20 se endurece con pausa. Mantener avance en salidas y revisar muesca, viruta azul o carga antes de corregir offset.
Inspección del paso libre
Tras soltar, medir planitud, posición del asiento, ángulo y redondez del tubo; inspeccionar intersección con boroscopio y perfilar la transición.
Preguntas prácticas de herramientas
¿Por qué formar solo al final?
Reduce contacto y vibración; el mandrinado fija antes la posición.
¿Acabar primero el tubo?
Es posible, pero el amarre posterior perjudica la redondez.
AL-6XN Sterile Mixer Seal Housing CNC Tool Selection for Tandem Bores and Tangential CIP Port · C65500 Silicon Bronze Stern-Tube Seal Carrier CNC Tool Selection for Stepped Bore and Water Slots


