Related tooling references: C360 Brass Microfluidic Valve Seat CNC Tool Selection for Conical Seat and Tiny Cross Holes and Maraging 300 Aerospace Latch Hook CNC Tool Selection for Thin Hook Profile and Reamed Pivot Bore.
English: Hardened D2 Stripper Plate Tooling for Slug Windows and Punch Bores
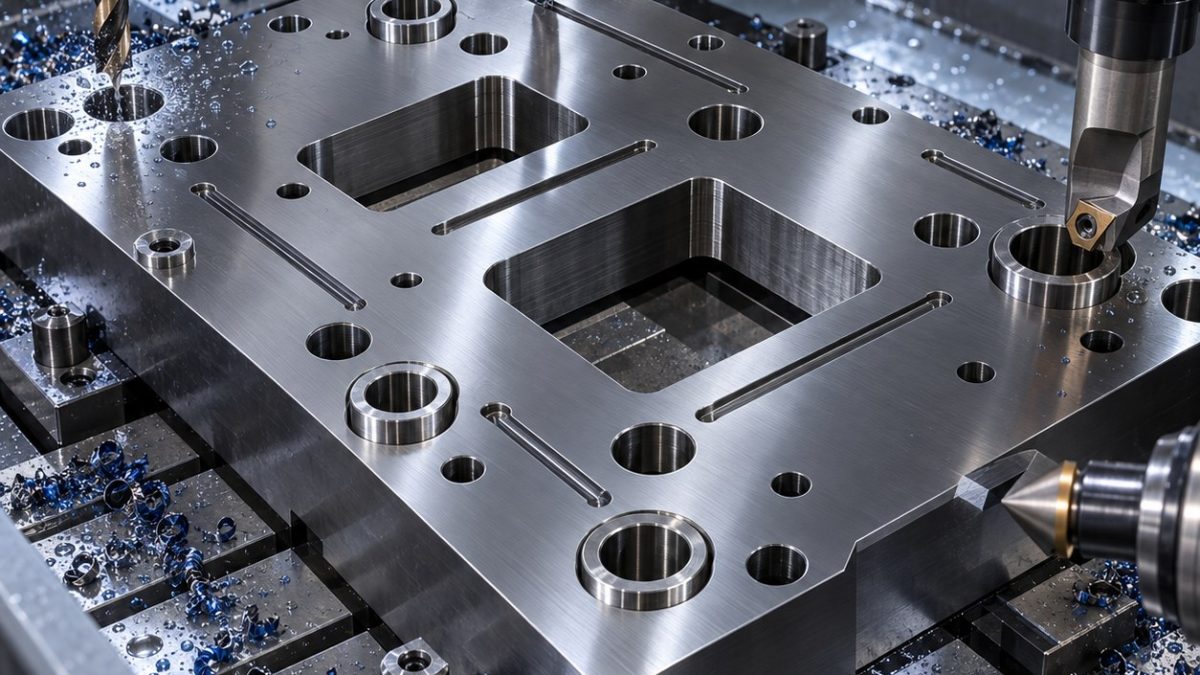
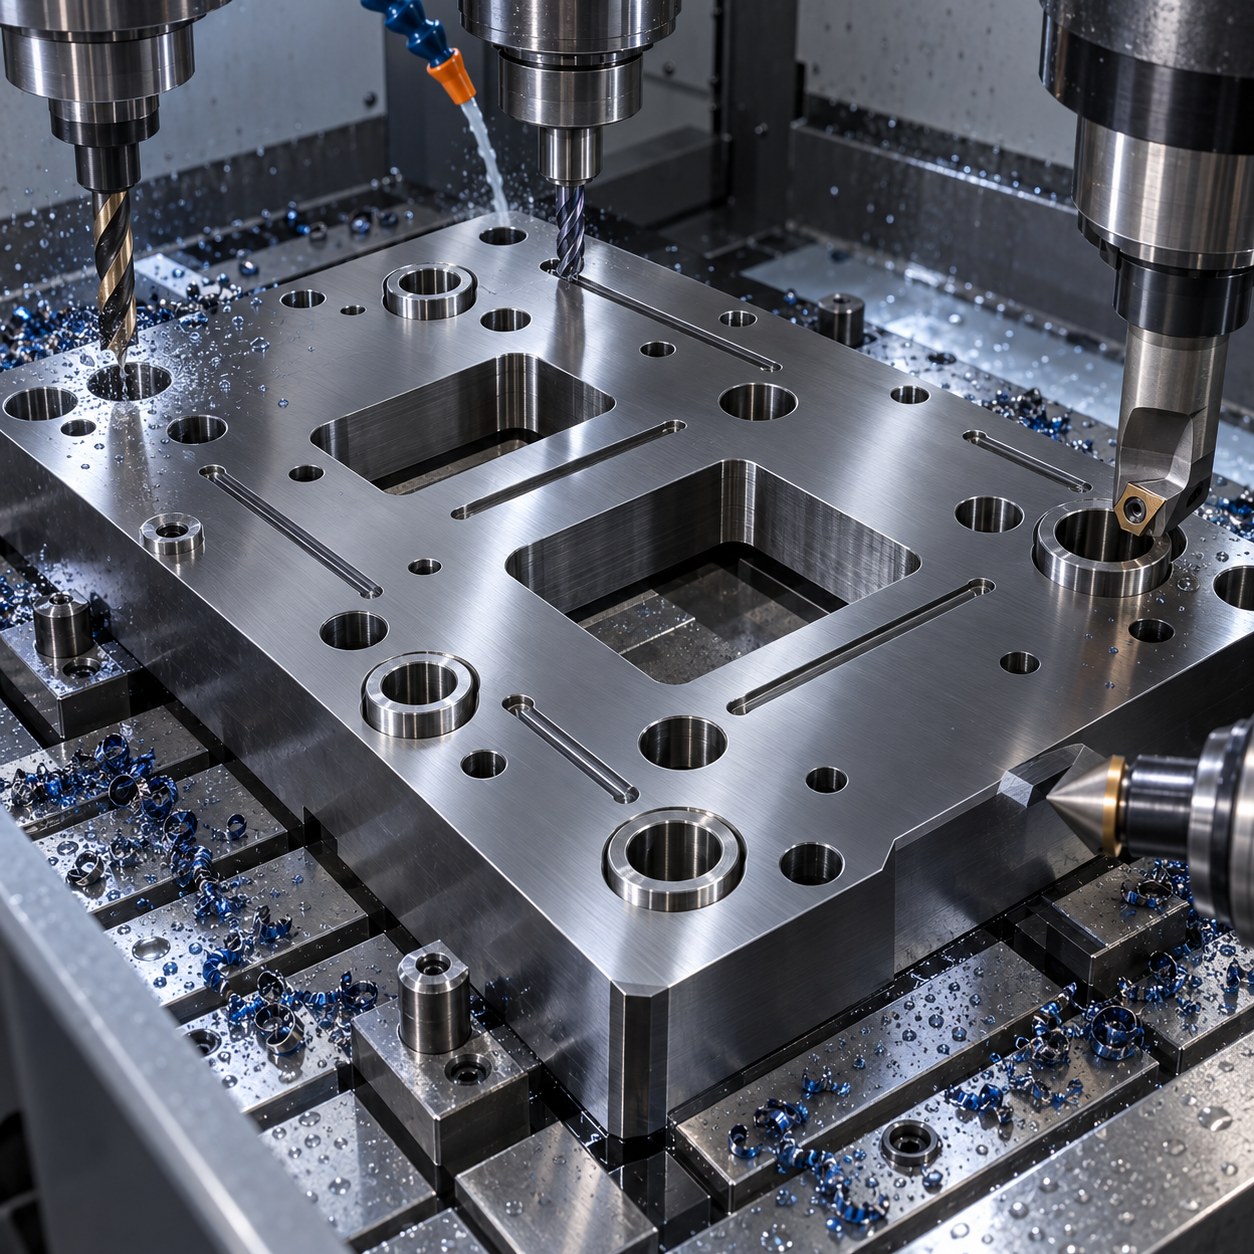
This hardened D2 stripper plate case focuses on hard-milling tool choices after heat treatment. The drawing combines slug windows, guided bores and press-fit pockets, so tool selection has to protect both hole geometry and plate flatness.
Hardened die features mapped to CBN and carbide
| Die feature | Tool package | Control reason |
|---|---|---|
| Slug windows | 6 mm CBN end mill, light radial step, air-oil mist | Carbide roughing alone would crater in hardened D2 corners. |
| Guided punch bores | Carbide drill undersize, CBN circular interpolation, fine boring pass | Maintains bore location and finish instead of trusting a reamer. |
| Dowel holes | Hard carbide drill then jig-bore finish | Protects die-set location. |
| Oil grooves | 1.5 mm coated carbide slot mill | Cuts shallow lubrication paths without EDM setup. |
| Insert pockets | CBN finish mill with spring-pass verification | Controls press-fit without grinding every pocket. |
Hard-milling order for plate stability
Start with skim passes on datum faces, open slug windows in balanced order, then finish punch bores and insert pockets from the most stable side. Oil grooves are cut late so they do not interrupt bore finishing.
Heat checking, burr and insert-fit control
Hardened D2 punishes dwell and heat checking. CBN tools run with small radial engagement, carbide drills are used only where geometry supports them, and air-oil mist keeps chips from recutting window corners.
Press-fit and punch-bore inspection
Inspection uses bore gauges, CMM location, insert plug checks and blue-contact review on press-fit shoulders. The plate is accepted only if punch bores stay round after insert test fitting.
Hard-milling FAQ
Why use CBN after D2 hardening?
CBN tolerates hardened corners with less crater wear than carbide.
Can guided punch bores be reamed?
Only after location and roundness are established; the script chooses boring first.
Why cut oil grooves late?
They would interrupt bore finishing and collect chips if cut too early.
中文: 淬硬D2卸料板漏料窗与导向冲头孔配刀
淬硬D2卸料板案例聚焦热处理后的硬铣配刀。图纸同时有漏料窗、导向孔和压入镶件口袋,刀具选择必须保护孔形和板件平面度。
淬硬模具特征到CBN和硬质合金
| 模具特征 | 刀具组合 | 控制原因 |
|---|---|---|
| 漏料窗 | 6 mm CBN立铣刀,小径向步距,油雾气冷 | 单靠硬质合金会在D2硬角处崩刃。 |
| 导向冲头孔 | 硬质合金小余量钻、CBN圆插补、精镗 | 保持孔位和表面,不依赖铰刀。 |
| 定位销孔 | 硬质合金硬钻后坐标镗精修 | 保护模座定位关系。 |
| 油槽 | 1.5 mm涂层硬质合金槽刀 | 不用EDM也能切浅润滑路径。 |
| 镶件口袋 | CBN精铣刀加弹刀复验 | 控制压配,不必每个口袋磨削。 |
保持板件稳定的硬铣顺序
先轻扫基准面,漏料窗按平衡顺序打开,再从最稳定的一侧精修冲头孔和镶件口袋。油槽后加工,避免打断孔精修路径。
热裂、毛刺和镶件配合控制
淬硬D2怕停顿和热裂。CBN采用小径向接触,硬质合金钻只用于几何受支撑区域,油雾气冷避免切屑在窗口角部二次切削。
压配与冲头孔检测
检测用孔规、CMM位置、镶件塞规和压配肩部蓝油接触。试装镶件后冲头孔仍保持圆度才接受。
硬铣问答
D2淬硬后为什么用CBN?
CBN在硬角处比硬质合金更抗月牙洼磨损。
导向冲头孔能直接铰吗?
必须先建立孔位和圆度,本方案先镗后精修。
为什么油槽后加工?
太早加工会打断孔精修并积屑。
Español: Herramientas para placa D2 con ventanas y punzones
La placa D2 endurecida exige fresado duro: ventanas, agujeros guiados y bolsillos de inserto afectan planitud.
D2 duro hacia CBN y carburo
| Elemento de matriz | Paquete de herramienta | Control |
|---|---|---|
| Ventanas | Fresa CBN 6 mm | El carburo crateriza esquinas. |
| Alésages de punzón | Taladro, CBN circular y mandrinado | Mantiene posición. |
| Pasadores | Taladro duro y acabado jig | Ubicación del juego. |
| Ranuras aceite | Fresa 1,5 mm | Evita EDM. |
| Insertos | CBN acabado | Controla ajuste. |
Orden de fresado duro
Caras datum, ventanas equilibradas, agujeros y bolsillos desde el lado estable; ranuras al final.
Calor, rebaba y ajuste
CBN con baja carga radial y aire-aceite evita recorte de viruta.
Inspección de agujeros
Calibres, CMM, tapones de inserto y contacto azul validan la pieza.
FAQ
¿Por qué CBN?
Soporta D2 duro.
¿Escariado directo?
No antes de corregir posición.
¿Ranuras tarde?
Para no interrumpir alésages.
Français: Outils pour plaque D2 à fenêtres et alésages
La plaque D2 trempée impose fraisage dur: fenêtres, alésages et inserts influencent la planéité.
D2 trempé vers CBN et carbure
| Élément de matrice | Ensemble outil | Contrôle |
|---|---|---|
| Fenêtres | Fraise CBN 6 mm | Le carbure cratérise les coins. |
| Alésages poinçon | Foret, CBN circulaire, alésage | Tient la position. |
| Pions | Foret dur puis finition | Position du jeu. |
| Rainures huile | Fraise 1,5 mm | Sans EDM. |
| Inserts | CBN finition | Ajustement pressé. |
Ordre de fraisage dur
Faces datum, fenêtres équilibrées, alésages et poches depuis le côté stable; rainures à la fin.
Chaleur, bavure et ajustement
CBN à faible engagement et brouillard air-huile évitent la recoupe.
Contrôle poinçon
Calibres, MMT, piges d’insert et bleu de contact valident.
FAQ
Pourquoi CBN ?
Il tient le D2 dur.
Aléser direct ?
Pas avant position corrigée.
Rainures tard ?
Pour ne pas couper la finition.
Русский: Инструмент для плиты D2
Закаленная плита D2 требует твердого фрезерования: окна, отверстия и вставки влияют на плоскость.
D2 после закалки и CBN
| Элемент | Пакет инструмента | Контроль |
|---|---|---|
| Окна отходов | CBN 6 мм | Карбид крошится в углах. |
| Отверстия пуансона | Сверло, CBN интерполяция, расточка | Позиция и поверхность. |
| Штифты | Твердое сверление и финиш | Положение штампа. |
| Маслоканавки | Фреза 1,5 мм | Без EDM. |
| Вставки | CBN финиш | Контроль натяга. |
Порядок твердого фрезерования
Базы, сбалансированные окна, отверстия и карманы со стабильной стороны; канавки в конце.
Тепло, заусенцы и посадка
CBN с малым контактом и масло-воздух исключают повторное резание.
Контроль отверстий
Калибры, КИМ, пробки вставок и синька подтверждают годность.
Вопросы
Почему CBN?
Он держит твердый D2.
Можно разверткой?
После коррекции позиции.
Почему канавки поздно?
Не мешать отверстиям.