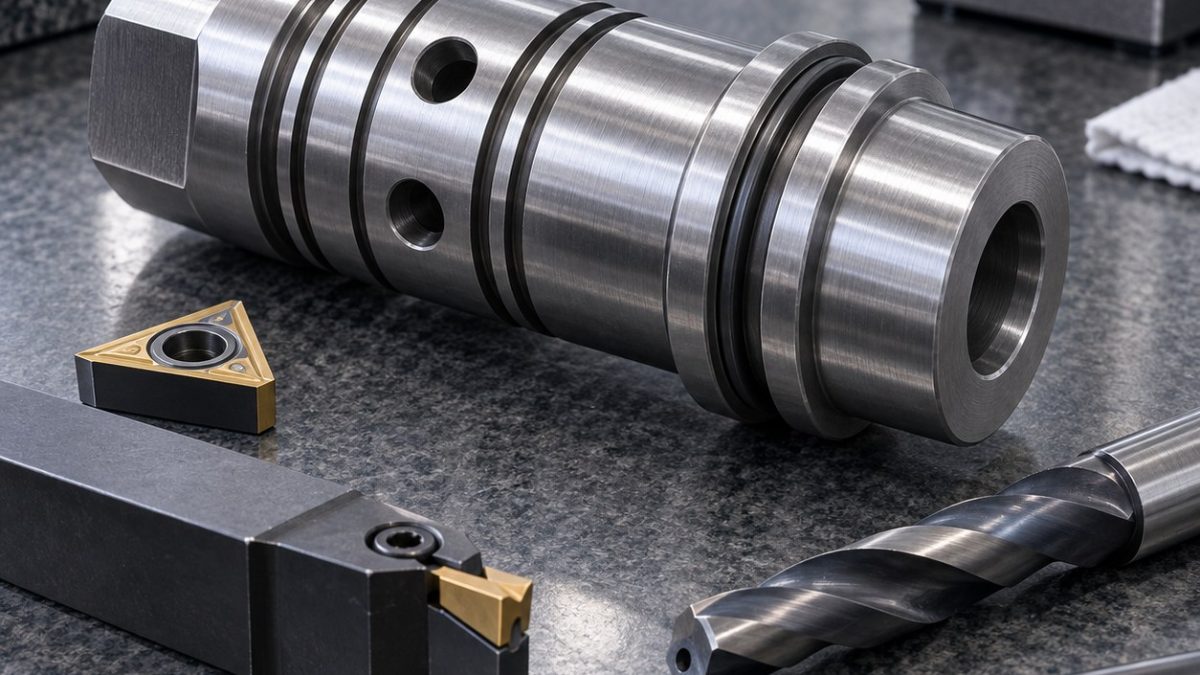
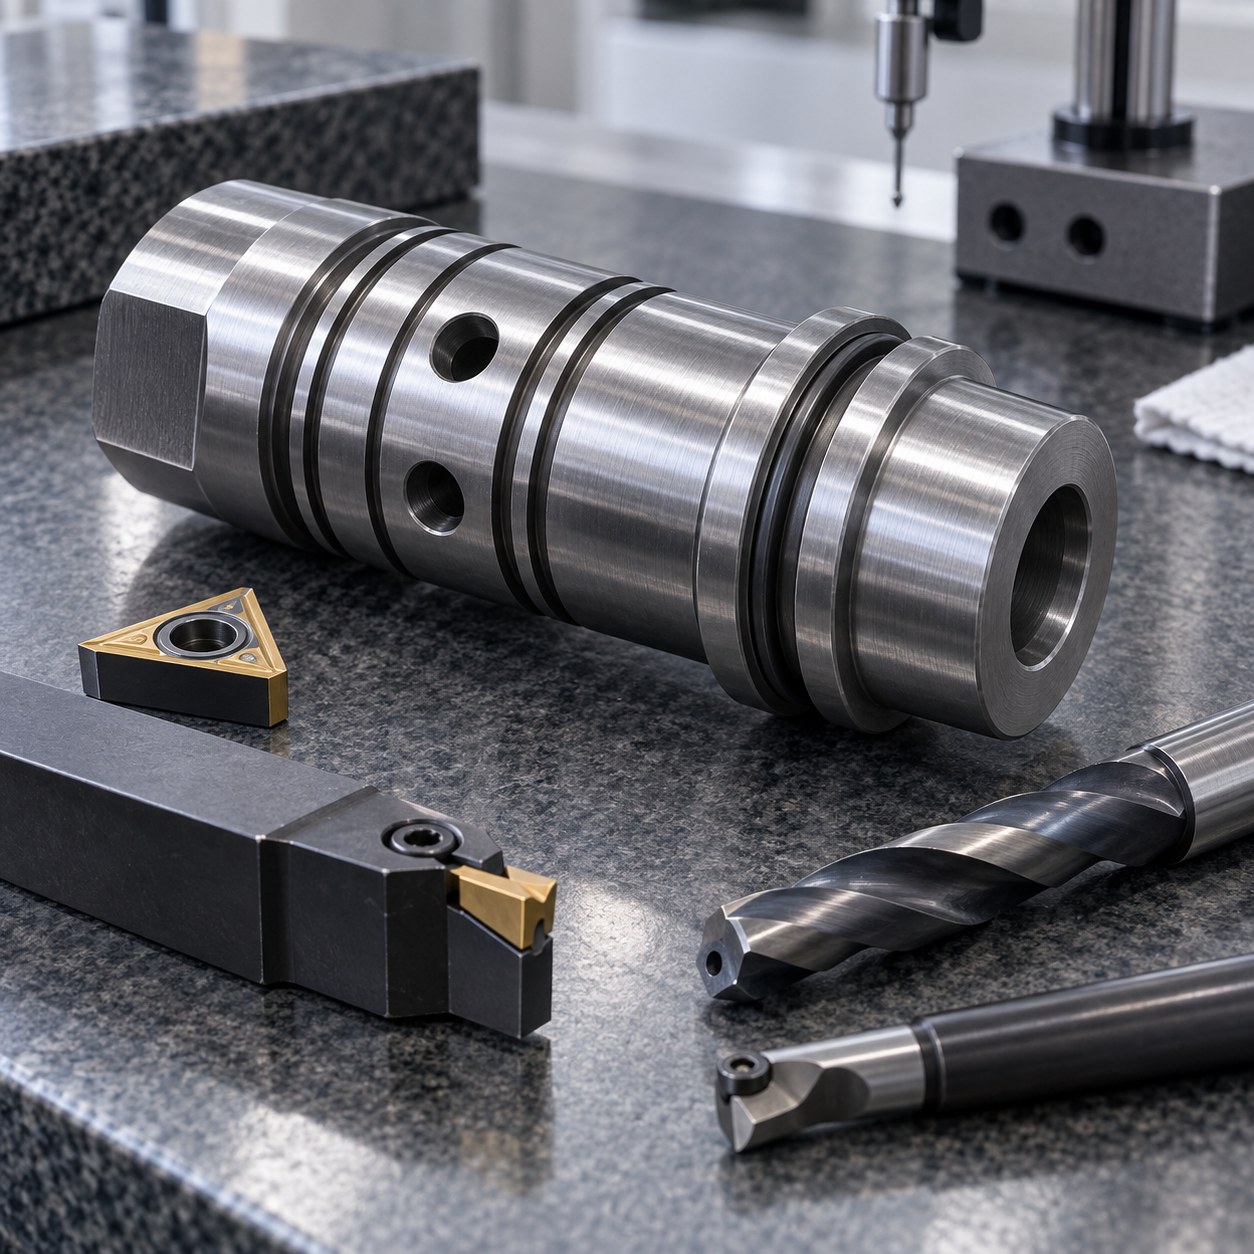
Español: Herramientas 42CrMo4 para pistón servo y orificios
El eje común de varias tierras y su ángulo a los orificios gobiernan. Centro A, cara B y plano orienta; el margen térmico se define antes.
Leer bases funcionales
| Elemento | Herramienta y portaherramientas | Elección y alternativa rechazada |
|---|---|---|
| Agujero ciego | Broca refrigerada y barra corta PVD | Mandrinado corrige deriva. |
| Tierras bruto | Plaquita CVD positiva R0,4 | Deja margen uniforme; ranurar por separado crea escalones. |
| Tierras acabado | Cermet PVD o carburo fino wiper, pase continuo | Baja fuerza; pasada elástica roza. |
| Orificios | Plano y broca carburo 2 mm refrigerada | Entrada normal evita desvío. |
| Garganta y planos | Ranurador PVD 1,5 mm y fresa AlTiN 6 mm | Ancho y orientación controlados. |
Asignar herramienta por función
Tornear centros y agujero antes de tratamiento, restablecer centros, semiacabar todas las tierras en una trayectoria y fresar planos. Taladrar orificios antes del acabado para retrochaflanar; terminar garganta y tierras en el mismo eje.
Controlar riesgos del material
42CrMo4 cambia tras tratamiento y desgasta en hombros. Confirmar dureza, mantener avance y observar viruta. Deriva común indica calor o centro.
Verificar pieza libre
Medir diámetros y distancias desde centros comunes, cilindricidad y textura. Boroscopio en cruces y radio de garganta. Fuga y dinámica aparte.
Preguntas prácticas de herramientas
¿Por qué agujeros antes?
El torneado final elimina material levantado.
¿Por qué no offsets separados?
Un cambio común viene de centro, temperatura o herramienta.
spool sleeve bore and window tooling · hardened alloy groove and hole tooling


