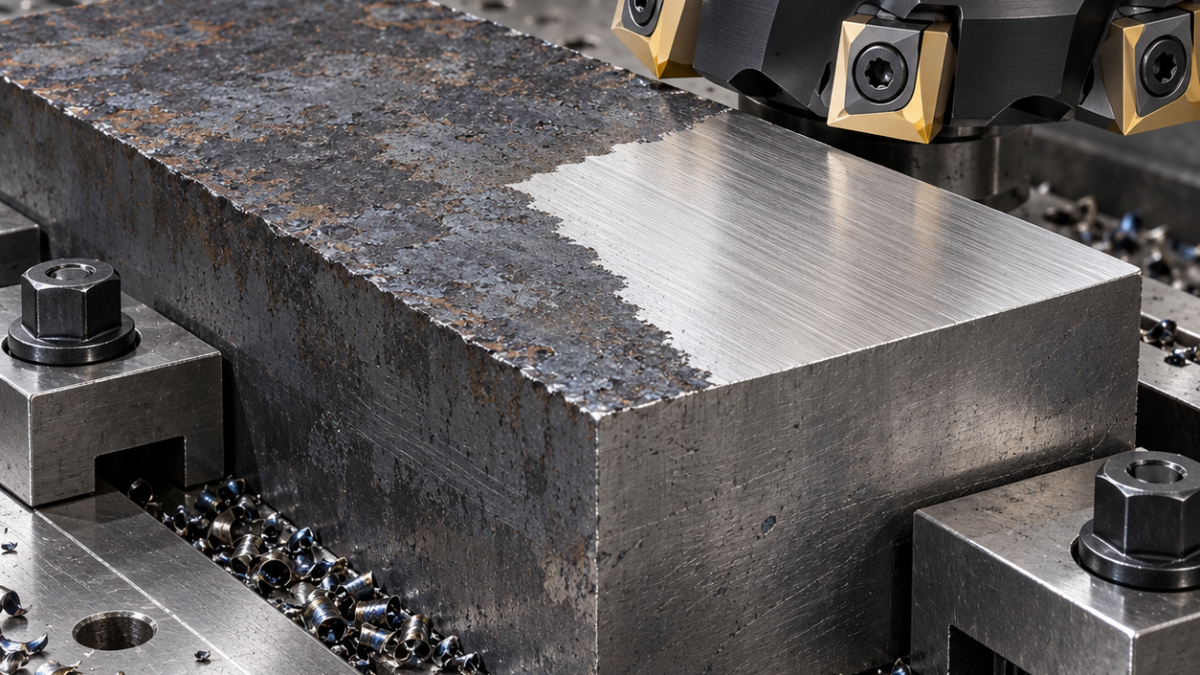
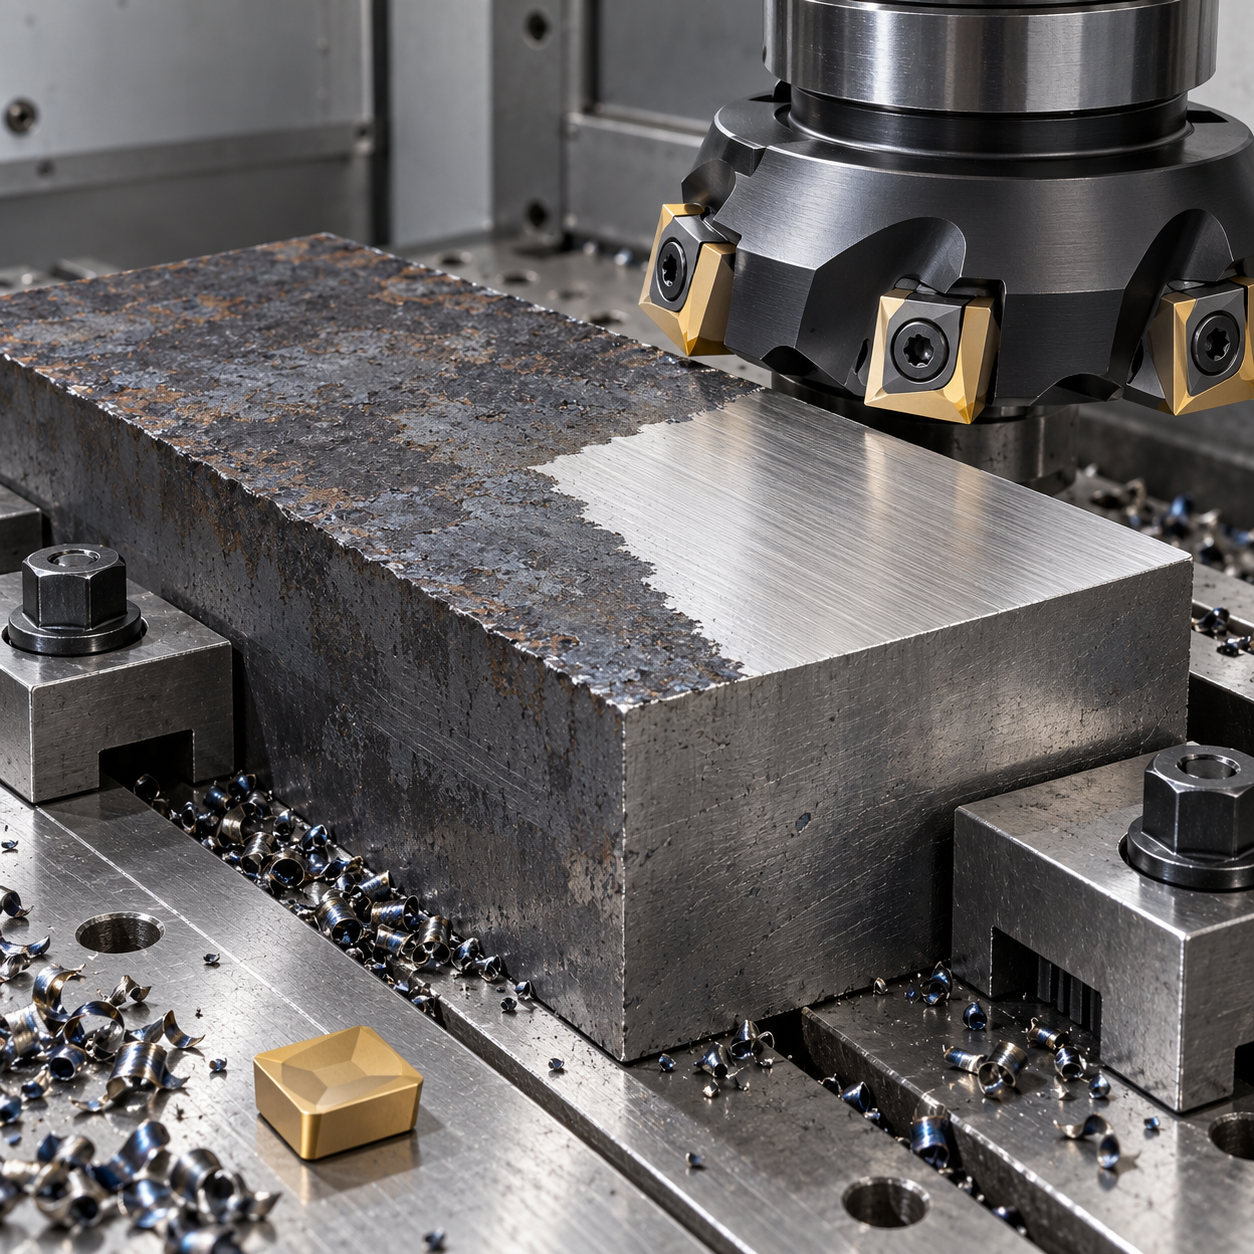
Français: Plaquettes SPKN pour surfacer une peau d'acier irrégulière
Sur une tôle calaminée, le réglage de la première passe vient du relevé réel du brut. L’exemple est une semelle S355 de 180 × 100 × 30 mm, à finir à 28 mm, avec perpendicularité de 0,05 mm entre face et côté de référence. L’étude de plaquettes SPKN porte sur cette face ouverte, sans supposer une compatibilité entre fabricants.
Le point bas peut interdire le programme prévu
Relever le sommet de peau, le métal sain le plus bas et le plan fini depuis A. Si le nettoyage exige de descendre sous la cote, revoir l’approvisionnement ou le plan avant de couper. Prévoir un support large, une butée positive et des brides hors trajectoire. Une inclusion ne se traite pas par un simple correcteur d’usure.
| Zone | Outil envisagé | Rôle |
|---|---|---|
| Face calaminée | Fraise de 63 mm, quatre logements SPKN validés, carbure acier tenace revêtu | Évacuation et maintien par bride supérieure |
| Côté de référence | Fraise carbure de 16 mm, quatre dents, rayon d’angle, attachement court | Maîtriser séparément l’équerrage |
| Lumières de fixation | Fraise de 12 mm à quatre dents et passe de paroi distincte | Garder la largeur indépendante du surfaçage |
| Arêtes | Fraise à chanfreiner à deux dents, 90° | Ébavurer sans détruire la référence |
Ne pas remplacer le décapage par des couches minces sans repérer le métal sain. La comparaison stock-appuis en grande avance distingue enlèvement utile et simple frottement de peau.
La bride fait partie du choix de plaquette
Vérifier épaisseur, dépouille, appui et préparation d’arête dans le plan du corps. Un carré sans trou à bride n’est pas remplacé par un carré à vis de même largeur. Privilégier une nuance ISO P tenace et son revêtement approprié à la peau; une arête destinée à l’aluminium ou une nuance fragile optimisée pour l’usure continue ne convient pas automatiquement.
Entrer par une zone correctement soutenue, maîtriser l’engagement et évacuer les copeaux hors du prochain passage. Garder le nombre de plaquettes prescrit pour le corps. Régler l’avance selon les dents réellement en prise, le couple et les recommandations de nuance; ne pas obtenir un grand pas en laissant arbitrairement des logements vides. Réserver puis mesurer la surépaisseur de finition.
Vérifier les quatre coins et le centre
Après nettoyage, finir avec une arête qualifiée. Contrôler épaisseur, perpendicularité, largeur des lumières et Ra 3,2 µm. Observer micro-écaillage, assise des brides et pointes de charge. Si le coin frotte la peau, rechercher la cause avant d’augmenter la correction.
Questions de préparation
Une passe qui effleure la calamine est-elle plus sûre ? Pas nécessairement; le contact peut devenir intermittent et frottant. La même arête peut-elle finir ? Seulement après examen et validation de surface.
Le cas ONHU de finition d’un couvercle montre l’étape suivante; le guide d’avance par dent précise le calcul à vérifier.
Référence du système ; pièce et contrôles ci-dessus sont hypothétiques.


