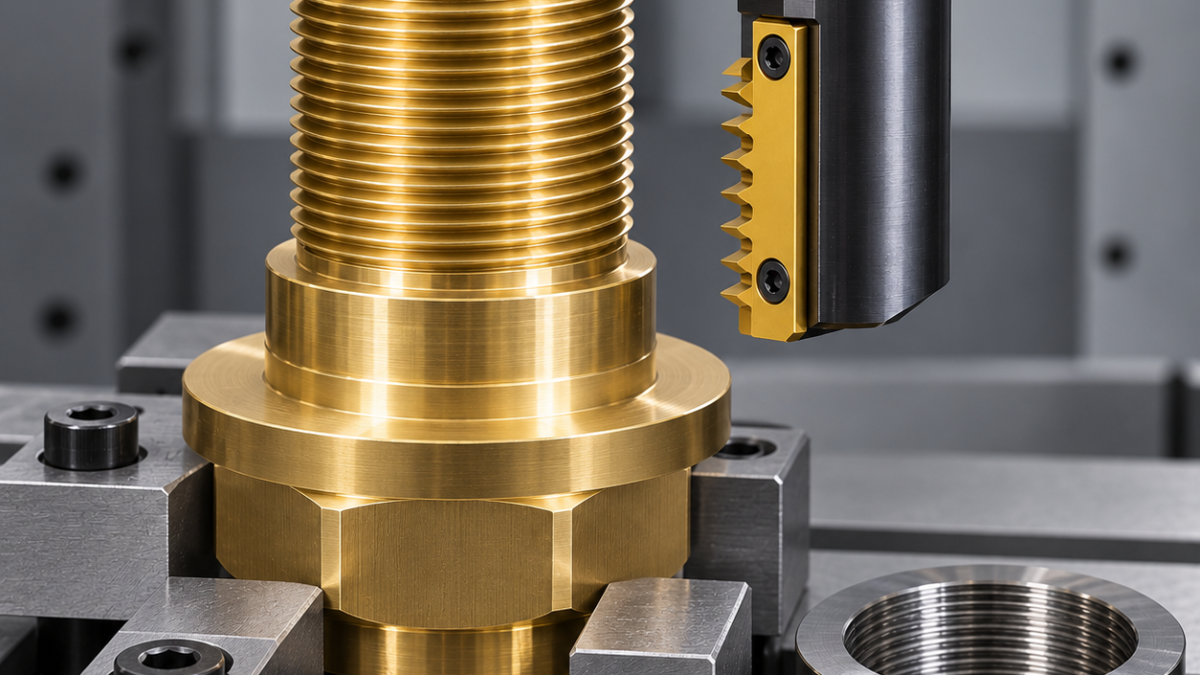
Français: Plaquettes de filetage extérieur M60×2 sur bride en laiton
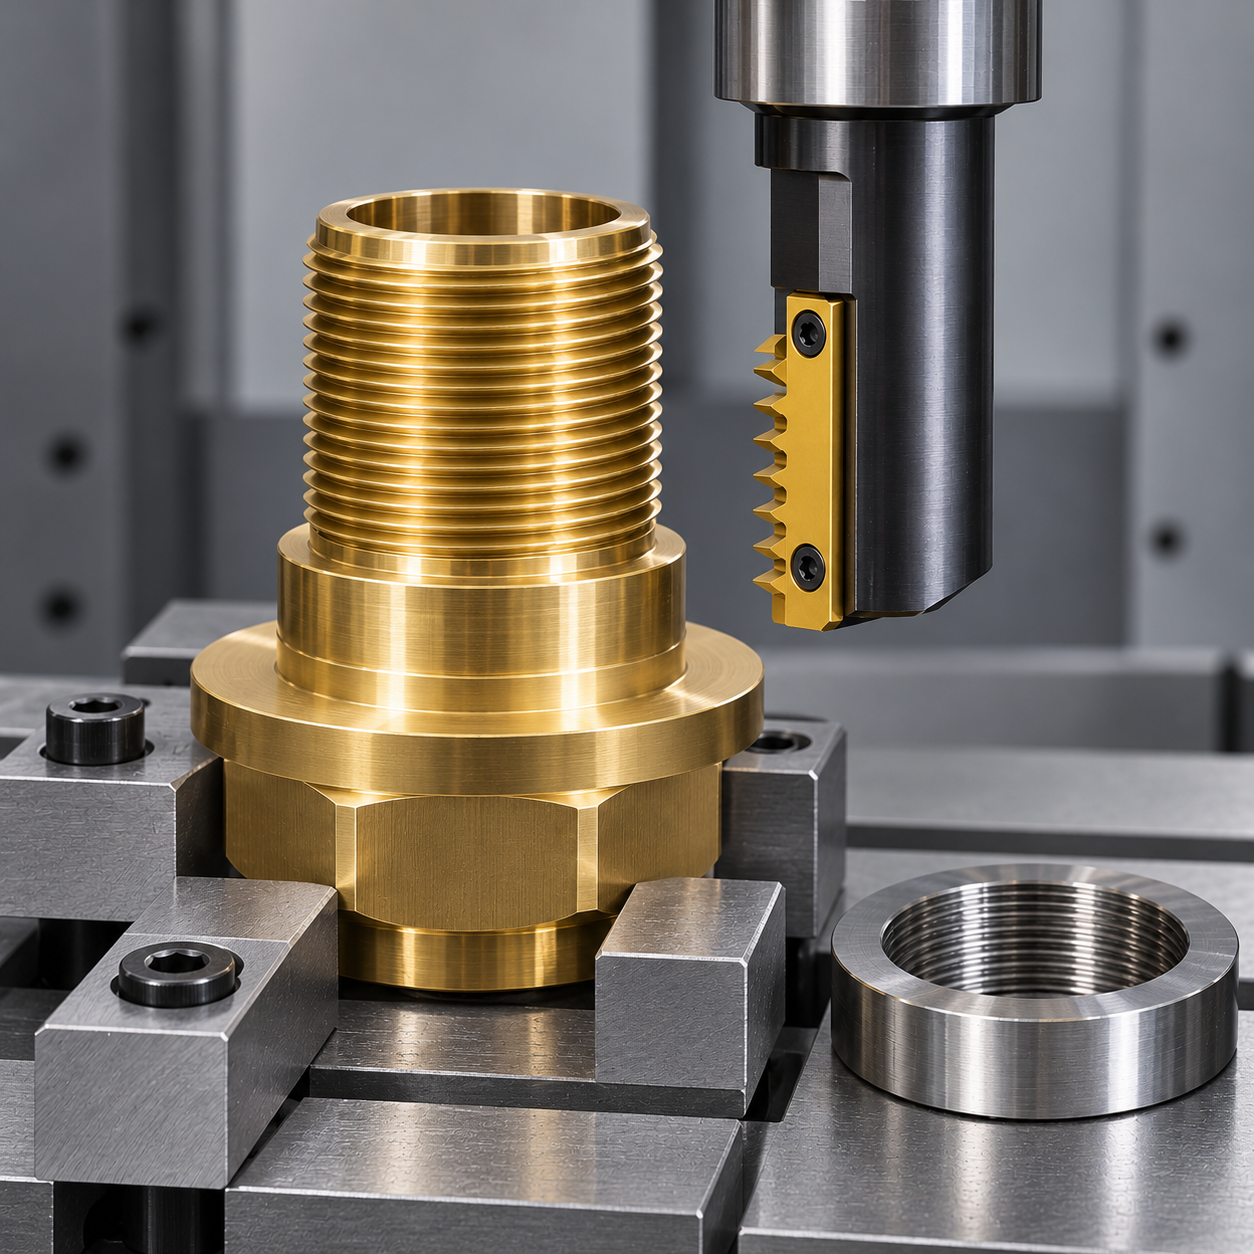
Près d’une bride, le M60×2 extérieur impose un profil extérieur au bon pas, puis le passage de toute la rangée de dents. Une simple arête à 60° n’assure pas un profil complet. Le presse-étoupe fictif en CuZn39Pb3 possède 18 mm de filetage utile, une gorge de sortie définie et un épaulement d’étanchéité séparé. Le fraisage conserve les références des autres formes de la bride.
Ne pas confondre longueur utile et distance à la bride
Vérifier norme, filet simple à droite et classe supposée 6g. Les limites et calibres viennent du plan maîtrisé et de la norme applicable, pas du seul diamètre nominal de 60 mm. Si l’outil n’atteint pas le dernier filet complet, signaler l’incompatibilité plutôt que réduire la longueur.
| Forme | Outil | Condition |
|---|---|---|
| Bossage et épaulement | Fraise carbure polie 12 mm, trois dents, interpolation extérieure | Diamètre majeur et hauteur contrôlés séparément |
| Filetage extérieur | Candidat indexable 32 mm, deux dents effectives, plaquette type MT LNHU extérieure à profil complet, pas 2 mm | Corps, sens, pas et portée dentée exacts |
| Gorge de sortie | Petite fraise carbure à rainurer | Préserver la portée d’étanchéité |
| Entrée et bavures | Fraise à chanfreiner deux dents et ébavurage accessible | Conserver le premier filet complet |
L’hélice ne remplace pas la géométrie des dents
Un tour avance de 2 mm en Z. Une rangée multidentée produit plusieurs filets ensemble; vérifier les arcs d’entrée et de sortie aux deux extrémités de la rangée. Confirmer si l’avance CAM correspond au centre de l’outil ou au contour extérieur en contact.
Choisir un carbure positif vif pour ce laiton décolletable: poli non revêtu si disponible dans le système exact, sinon surface anti-adhésion qualifiée. Écarter l’arête fortement préparée pour acier si elle pousse et crée une bavure. Employer un porte-outil rigide à faible faux-rond. Brider la face arrière sur appuis sans ovaliser le bossage.
Diagnostiquer la bague avant de compenser
Ébaucher le bossage, finir épaulement et diamètre majeur, réaliser la gorge, puis fileter avec passes radiales prévues. Conserver la même phase hélicoïdale. Qualifier les paramètres pour ce laiton, évacuer les petits copeaux et appliquer les mesures d’atelier relatives au plomb.
Après ébavurage et nettoyage, employer les bagues étalonnées prescrites et mesurer diamètre majeur, longueur utile et position de l’épaulement séparément. Une bague bloquée près de la bride peut rencontrer bavure, dernier filet ou gorge insuffisante. Corriger le diamètre sur flancs radialement après diagnostic; déplacer en Z modifie la position. Contrôler la texture des flancs, Ra 3,2 µm fictif là où requis, et surveiller micro-écaillage des sommets et déplacement de plaquette.
Questions de compatibilité
Une plaquette intérieure au même pas convient-elle ? Seulement si le fabricant l’autorise explicitement en extérieur. Peut-on programmer 1,5 mm avec des dents espacées de 2 mm ? Non, l’espacement reste physique.
Le filetage fin associé à une portée d’étanchéité distingue les contrôles. Une large face plane relève des vérifications de finition à plaquettes octogonales, pas de la bague filetée.
Référence du système ; pièce et contrôles ci-dessus sont hypothétiques.