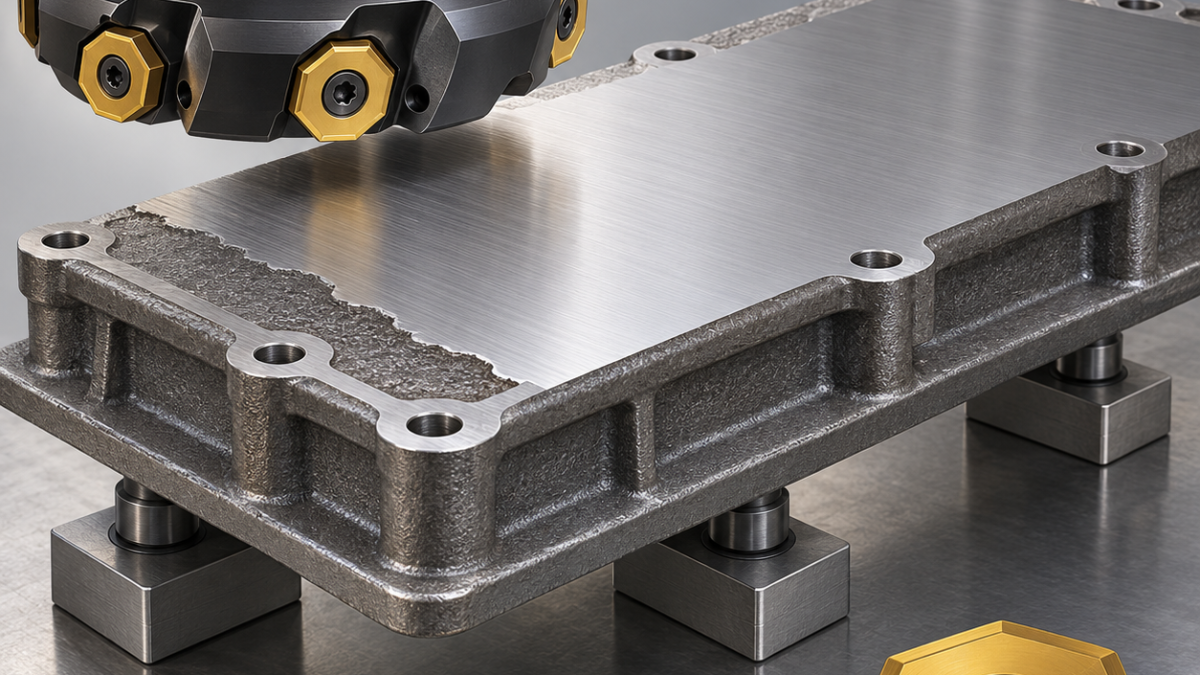
Français: Plaquettes ONHU : finir un couvercle acier sans perdre la planéité
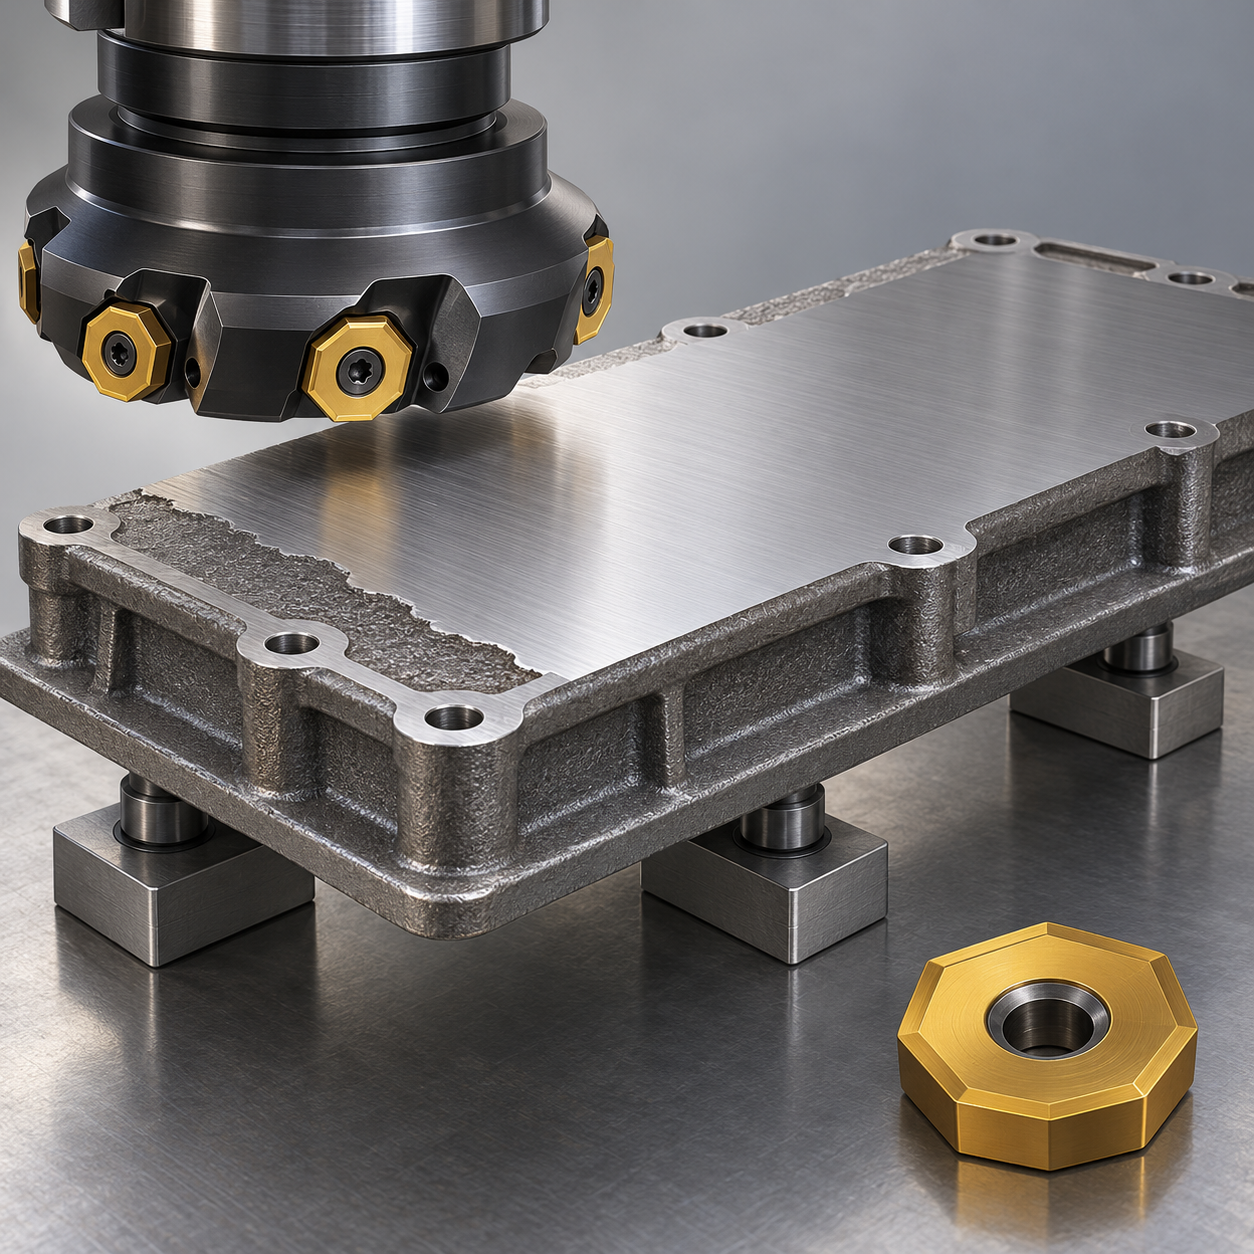
Une plaquette octogonale de finition doit recevoir une surépaisseur régulière. Lui confier la recherche de la peau restante mélange deux opérations incompatibles avec la maîtrise d’un couvercle souple. Le cas proposé utilise un acier moulé G20Mn5 de 240 × 160 × 12 mm, avec planéité libre de 0,04 mm et Ra 1,6 µm. Ces valeurs définissent un exercice, pas une réalisation industrielle attestée.
Observer les points bas avant de choisir la finition
Palper le brut sur trois appuis identifiés. Ébaucher suivant l’état de contraintes, rétablir la référence A et cartographier la matière restante. Les vérins auxiliaires soutiennent sans soulever. Le bridage agit au-dessus des appuis; augmenter sa force pour calmer une vibration risque de fabriquer une face plane seulement sous charge.
| Besoin | Choix carbure | Restriction |
|---|---|---|
| Peau irrégulière | Fraise de 63 mm à grand pas, nuance acier tenace | Séparer du jeu de finition |
| Portée continue | Corps de finition de 80 mm, variante ONHU rectifiée compatible | Vérifier logement, suffixe et hauteur des arêtes |
| Trous de fixation | Foret carbure court de 10 mm, deux lèvres | Avant la dernière passe de face |
| Arête extérieure | Fraise à chanfreiner carbure de 6 mm, deux dents | Casser 0,2 mm hors portée fonctionnelle |
Adapter la denture au montage réel
Choisir un arbre court et mesurer les arêtes une fois serrées. La quantité de dents doit permettre l’évacuation des copeaux et rester compatible avec la puissance disponible; on ne modifie pas la population de plaquettes sans validation. Le substrat, le revêtement et la préparation d’arête viennent de la gamme acier du fabricant. Une forte préparation peut accroître la poussée dans une passe fine; une arête trop fragile s’écaille sur une île de peau.
Balayer sans arrêt avec un décentrage maîtrisé, entrée et sortie hors portée lorsque le bridage le permet. La surépaisseur finale doit respecter la plage du système choisi. Déterminer vitesse et avance avec ses données réelles et un essai, sans recopier le réglage d’une fraise d’ébauche. Une arête de planage améliore la trace mais ne redresse ni un axe incliné ni une pièce fléchie.
Mesurer l’effet du débridage
Comparer le relevé serré au relevé libre sur les appuis de référence. Contrôler diagonales et côtés longs, puis la rugosité parallèlement et perpendiculairement aux traces. Une rayure isolée, une dérive de hauteur d’arête ou une variation du profil libre impose de rechercher copeau sous appui, usure ou défaut de logement.
Comparer l’ébauche proposée et cette finition avec le même état d’appui. Le parcours grande avance pour pièces souples sépare débit nominal et planéité après desserrage.
Le cas de l’embase optique Invar rappelle que faible dilatation ne supprime ni déplacement de contraintes ni relevé des appuis.
Questions sur le choix des octogones
Deux formes identiques sont-elles interchangeables ? Non, le code complet et le corps font foi. Une face brillante est-elle conforme ? Seulement si la planéité libérée et la texture demandée sont également bonnes.
Comparer la préparation de la peau avec SPKN et le diagnostic de faux-rond et de hauteur des plaquettes.
Un raccord fileté posé sur le couvercle exige son propre contrôle: comparer le cas M60×2 près d’une bride, sans remplacer le calibrage par la planéité.
Référence du système ; pièce et contrôles ci-dessus sont hypothétiques.


