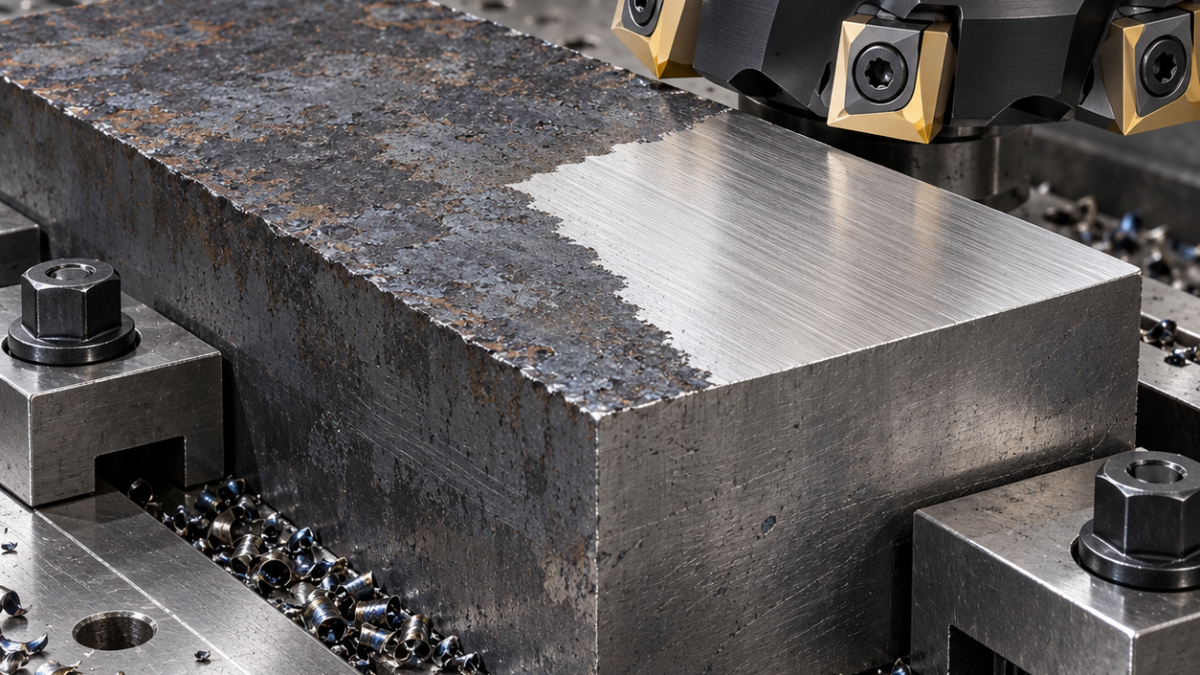
Español: Plaquitas SPKN para retirar cascarilla irregular de acero
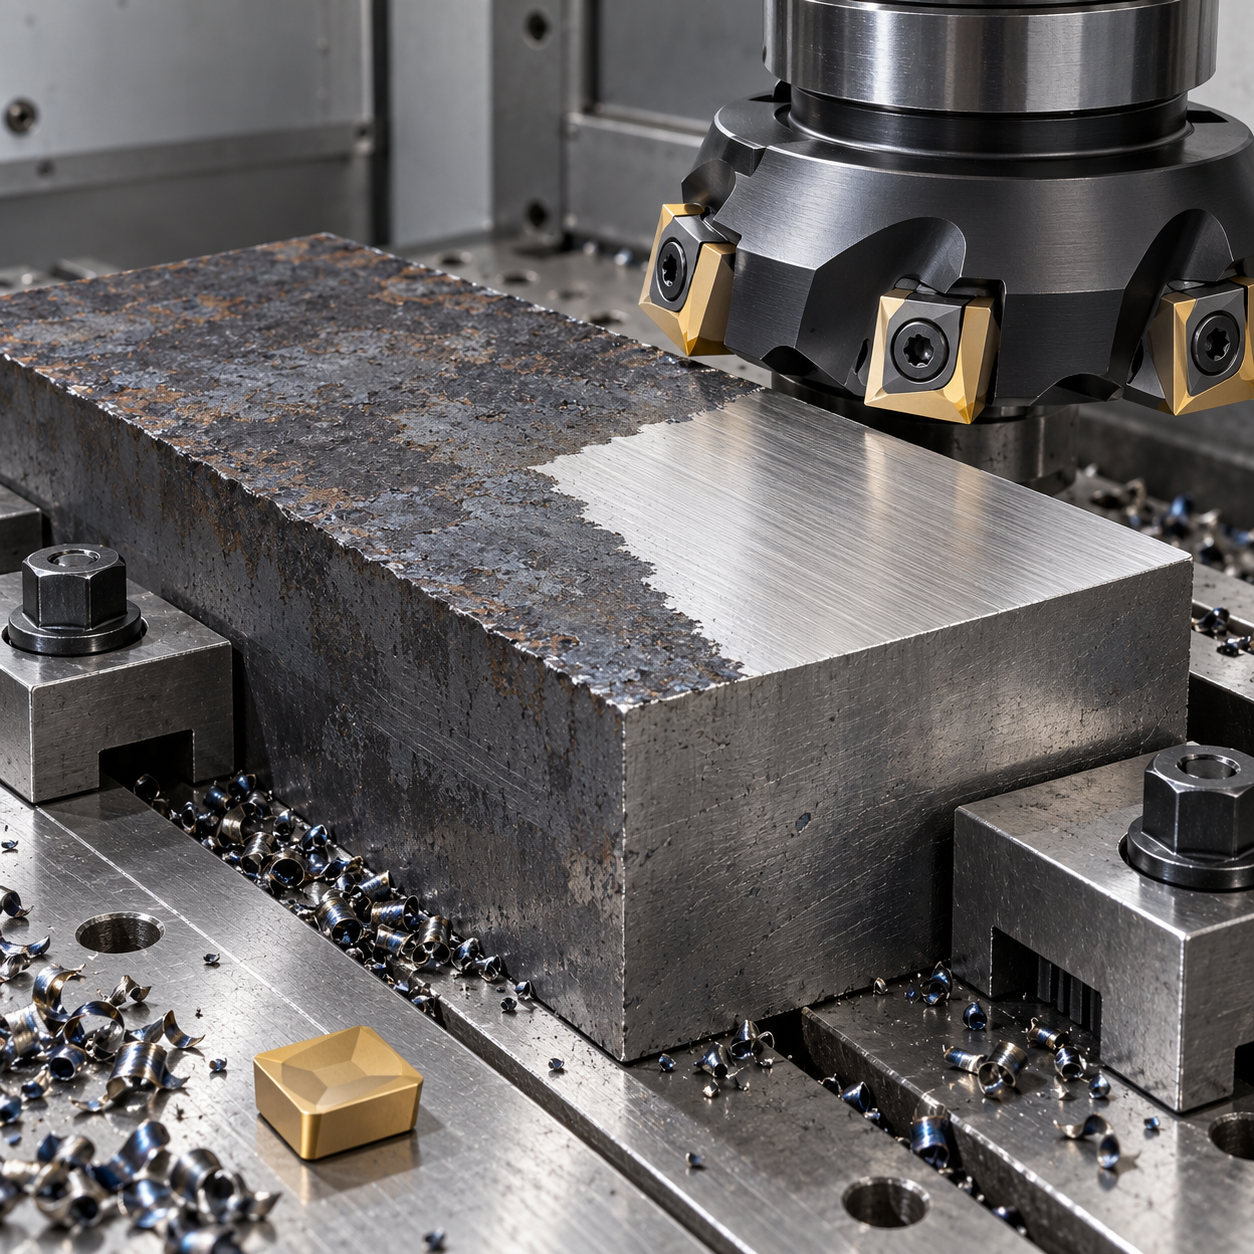
La primera pasada sobre cascarilla no se decide restando dos espesores nominales. En una zapata hipotética de S355 de 180 × 100 × 30 mm, el espesor final es 28 mm y la perpendicularidad entre base y lateral debe quedar en 0,05 mm. La elección SPKN se estudia para una cara abierta; no implica intercambiabilidad entre cuerpos de distintas marcas.
Medir antes de consumir el margen
Anotar el pico de cascarilla, el punto más bajo de metal sano y el plano final respecto de A. Si limpiar toda la cara exige salir de tolerancia, detenerse y revisar el bruto. Apoyar ampliamente, usar tope positivo y mantener las bridas fuera de la envolvente del cabezal. No confundir una inclusión dura con una compensación insuficiente.
| Superficie | Propuesta | Motivo |
|---|---|---|
| Cara con piel | Cabezal de 63 mm, cuatro alojamientos SPKN compatibles, metal duro tenaz recubierto para acero | Espacio de viruta y apoyo del amarre superior |
| Lateral de referencia | Fresa de 16 mm y cuatro labios con radio, portaherramientas hidráulico corto | Control independiente de escuadría |
| Ranuras de fijación | Fresa de 12 mm y cuatro labios, desbaste y pared final separados | No transferir el error del planeado a la anchura |
| Bordes | Chaflanador de metal duro de 90°, dos filos | Quitar rebaba sin redondear la referencia |
No cambie la limpieza por capas someras sin localizar metal sano. La comparación de stock y apoyo en alto avance distingue extracción útil de una pasada que solo roza.
Comprobar el amarre del cuadrado
Espesor, incidencia, preparación de filo y cara de apoyo se verifican con el plano del cuerpo. Una plaquita sin agujero fijada por brida no se sustituye por una de tornillo sólo por tener el mismo ancho. Elegir grado ISO P tenaz y recubrimiento compatible con la piel real; un filo pulido para aluminio o una calidad demasiado frágil no son la primera opción.
Entrar desde material soportado, mantener el contacto previsto y expulsar viruta fuera de la siguiente pasada. La población de dientes será la aprobada para el cabezal, no una reducción improvisada. Determinar avance con dientes efectivos, par disponible y datos de la calidad. Reservar material de acabado y limpiar antes de la última pasada.
Separar desgaste de error de bruto
Controlar espesor en centro y esquinas, escuadría, ancho de ranuras y Ra 3,2 µm. Seguir microastillado, asiento de las bridas y picos de carga. Una esquina que frota en vez de cortar exige revisión, no más compensación.
Preguntas sobre cascarilla
¿Rozar con una pasada mínima protege el filo? No necesariamente: puede alternar piel y metal de forma inestable. ¿Se puede acabar con la esquina de desbaste? Sólo después de inspeccionarla y validar la superficie.
Compare el acabado de baja carga con ONHU y revise el cálculo del avance por diente antes de modificar el programa.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.


