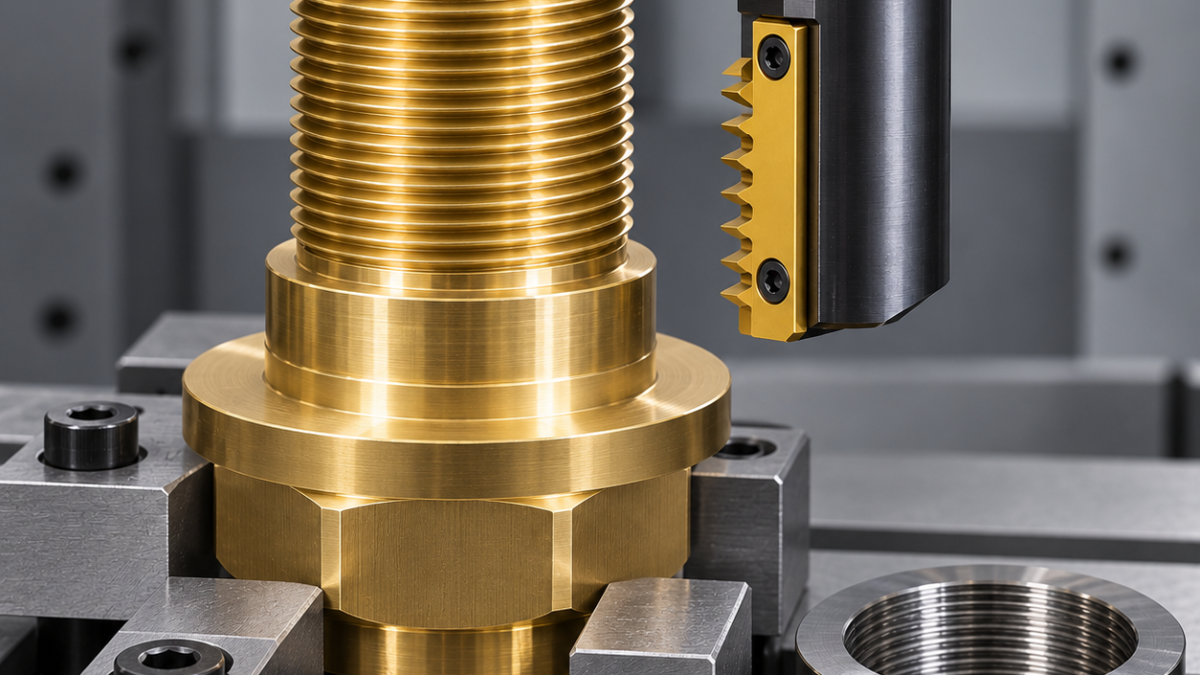
Español: Plaquitas de roscar M60×2 exterior en una brida de latón
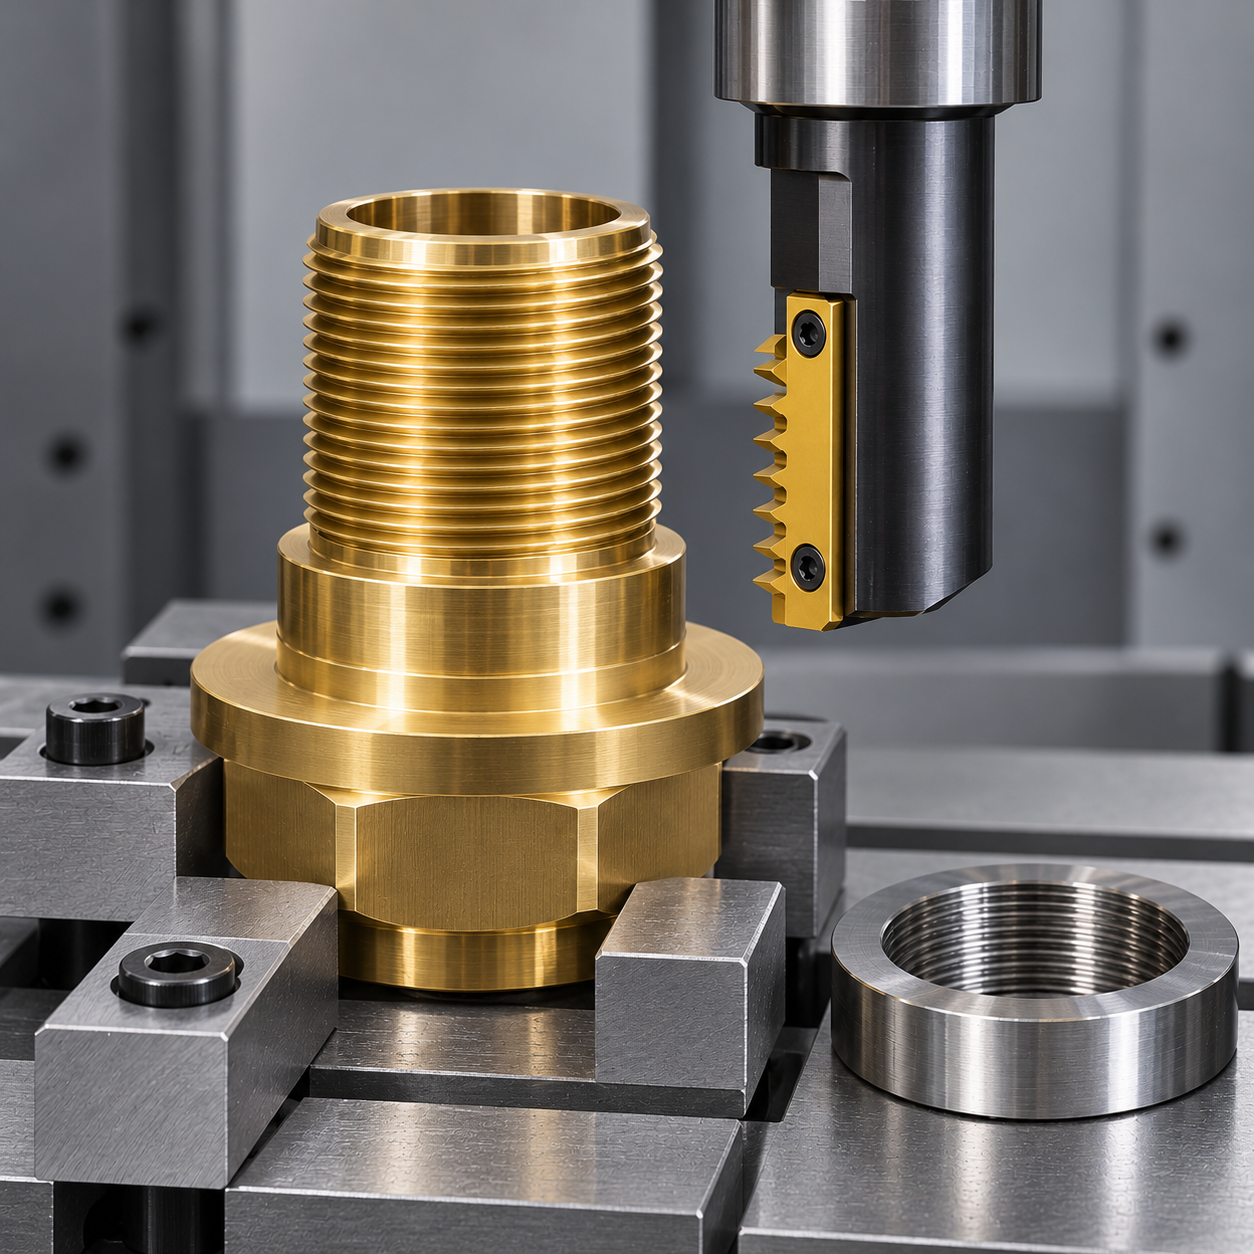
Una rosca exterior M60×2 próxima a una brida exige primero perfil exterior y paso correctos, después espacio para toda la fila de dientes. Una arista genérica de 60° no garantiza perfil completo. El caso hipotético es un prensaestopas CuZn39Pb3 con longitud útil de 18 mm, salida definida y hombro de sellado independiente, mecanizado en fresadora para conservar las referencias de la brida.
Leer la longitud útil por separado
Confirmar norma, una entrada a derechas y clase, supuesta 6g aquí. Consultar límites y calibres del plano controlado; el diámetro nominal de 60 mm no basta. Si el conjunto no alcanza la última vuelta completa sin chocar, resolver el conflicto y no acortar la rosca.
| Elemento | Asignación | Comprobación |
|---|---|---|
| Resalte y hombro | Integral pulida de 12 mm y tres labios, interpolación exterior | Diámetro mayor y altura independientes |
| Rosca exterior | Candidato indexable de 32 mm, dos dientes efectivos, plaquita tipo MT LNHU exterior de perfil completo y paso 2 mm | Cuerpo, mano, paso y longitud activa exactos |
| Salida | Pequeña fresa de ranurar de metal duro | No invadir la cara sellante |
| Entrada y rebaba | Chaflanador de dos filos y desbarbado accesible | Conservar la primera vuelta completa |
La hélice no cambia el paso físico de la plaquita
Una vuelta de hélice avanza 2 mm axialmente. Con varios dientes en fila se generan varias vueltas a la vez; modelar entrada y salida de toda la longitud dentada cerca de la brida. Comprobar si el CAM define avance en el centro de herramienta o en el contorno de contacto exterior.
Elegir metal duro afilado positivo para latón de fácil mecanizado, pulido sin recubrimiento si el sistema lo ofrece, o recubrimiento de baja adhesión cualificado. Rechazar un filo para acero demasiado redondeado. Sujetar con poco salto y longitud de mango suficiente; apoyar la brida trasera sin ovalizar el resalte.
Interpretar el anillo antes de corregir
Desbastar exterior, acabar hombro y diámetro mayor, ejecutar salida y después roscar con pasadas radiales planificadas. Mantener la misma fase helicoidal en cada pasada. Validar condiciones específicas para latón, evacuar viruta del rebaje y respetar controles del taller para material con plomo.
Tras limpiar y desbarbar, utilizar anillos calibrados prescritos y medir aparte diámetro mayor, longitud útil y hombro. Si el anillo se detiene junto a la brida, revisar salida, última vuelta y rebabas antes de culpar al diámetro de flancos. Corregir éste radialmente tras diagnosticar; desplazar en Z cambia posición. Inspeccionar textura del flanco, con Ra 3,2 µm hipotético donde se especifique, microastillado de cresta y movimiento del asiento.
Preguntas sobre el perfil
¿Sirve una plaquita interior del mismo paso? Sólo con autorización expresa para ambos usos. ¿Se puede programar paso 1,5 con una plaquita multidentada de 2 mm? No, su separación física no cambia.
El caso de rosca fina y asiento sellante separa ambas verificaciones. Una cara plana amplia requiere además los controles de acabado con plaquita octogonal.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.