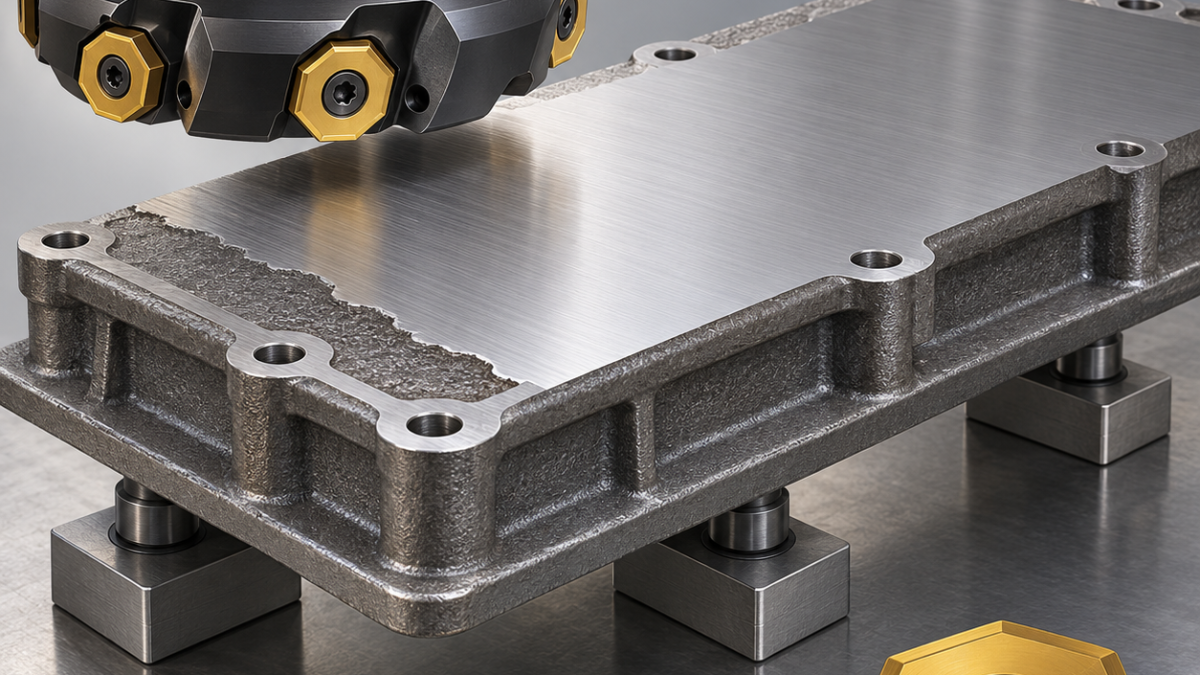
Español: Plaquitas ONHU para planitud en tapas delgadas de acero
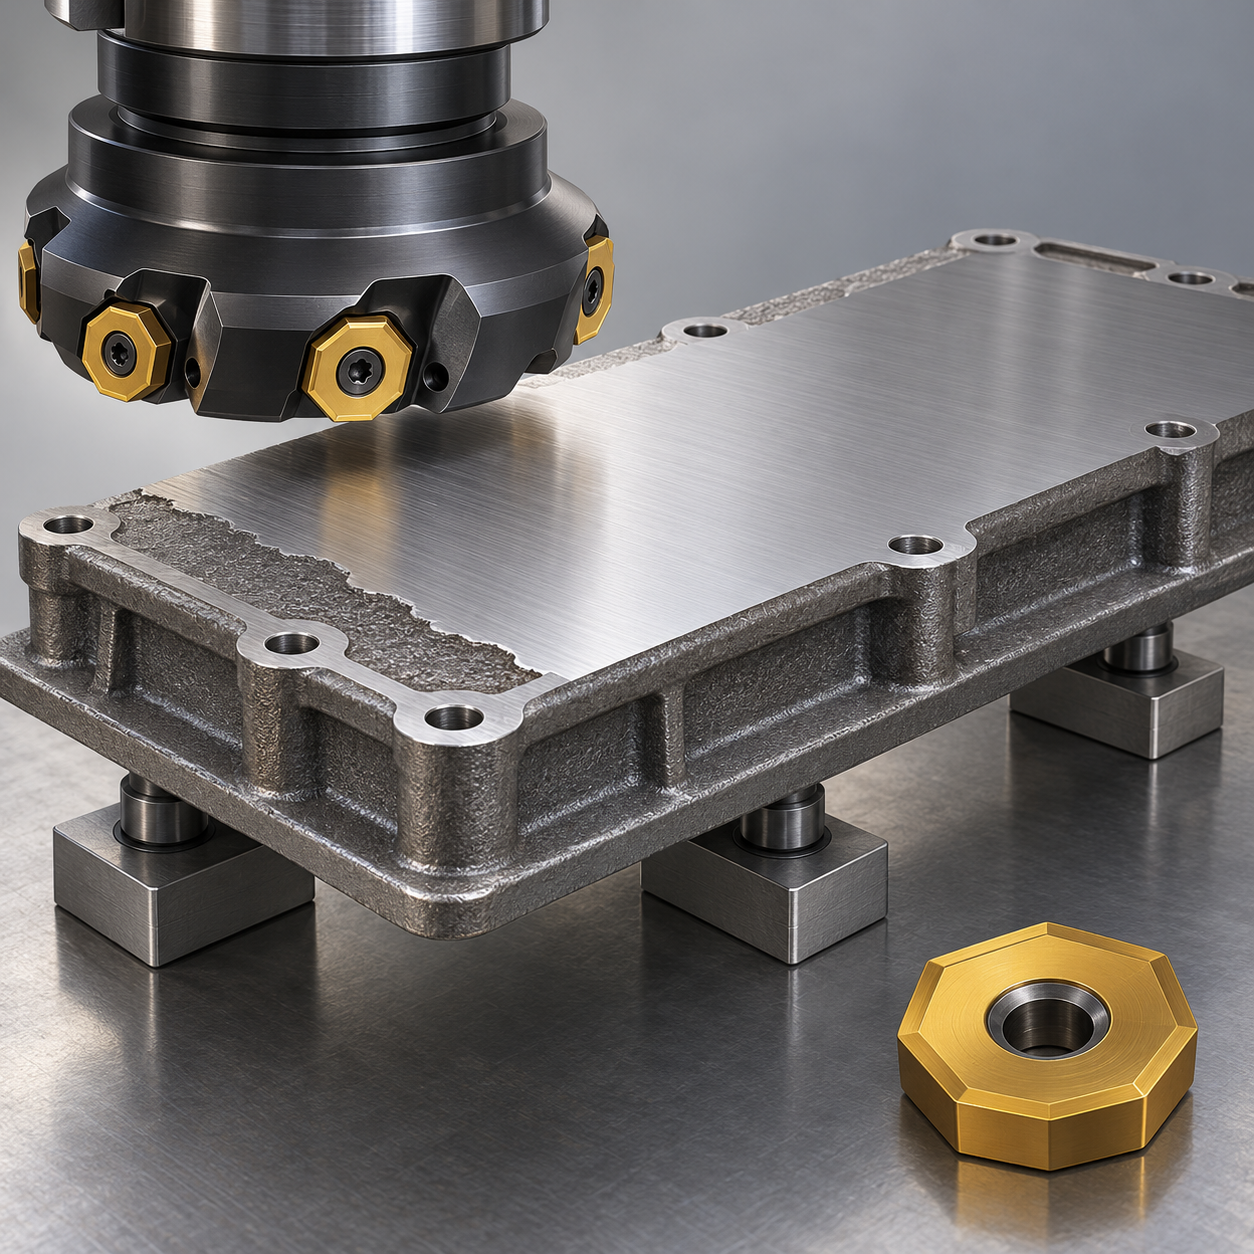
Para acabar una tapa delgada con plaquitas ONHU, conviene entregar al cabezal una capa regular de material, no una mezcla de cascarilla y zonas ya limpias. El ejemplo es una tapa hipotética de acero fundido G20Mn5, de 240 × 160 × 12 mm: planitud libre 0,04 mm y Ra 1,6 µm en la banda de cierre. No representa un trabajo de cliente.
La referencia se establece antes del último barrido
Apoyar en tres puntos, palpar la piel y localizar depresiones. Tras el desbaste necesario por ambas caras, recuperar el plano A y medir el sobremetal. Los apoyos auxiliares deben tocar sin levantar la pieza. Apretar sobre apoyos evita convertir una deformación elástica en una falsa lectura de planitud.
| Zona | Herramienta propuesta | Límite |
|---|---|---|
| Piel variable | Fresa de planeado de 63 mm, paso amplio, metal duro tenaz para acero | No emplear el juego de acabado |
| Cara funcional | Cuerpo de acabado de 80 mm con su variante ONHU rectificada | Confirmar alojamiento, sufijo y alturas |
| Taladros de fijación | Broca corta de metal duro de 10 mm, dos labios | Taladrar antes de terminar la cara |
| Contorno | Fresa de chaflán de 6 mm, dos filos | Rotura de 0,2 mm fuera de la banda de cierre |
La carga no se resuelve añadiendo dientes
Usar un árbol corto y comprobar la altura de cada filo montado. El número real de dientes debe dejar espacio a la viruta y respetar la capacidad del husillo; no se improvisan alojamientos vacíos. Elegir sustrato tenaz, recubrimiento y preparación de arista dentro de la gama del fabricante para el acero y su estado. Una arista muy reforzada puede empujar la tapa durante un corte ligero; una demasiado frágil puede fallar al encontrar piel restante.
Programar un barrido continuo descentrado, con entrada y salida fuera de la superficie funcional si la fijación lo permite. Seleccionar velocidad y avance desde los datos del conjunto concreto y una prueba controlada. No aumentar la profundidad para perseguir un punto bajo. Las virutas atrapadas y las paradas sobre la cara producen marcas que un filo alisador no elimina por sí mismo.
La aceptación sucede después de soltar
Comparar alturas bajo apriete y sobre los apoyos con la tapa libre. Medir diagonales, bordes largos y rugosidad en dos direcciones. Retirar el juego ante deriva de altura, rayas aisladas o cambio del mapa libre, antes de que una compensación esconda el problema.
Compare el desbaste previo y este acabado con la misma condición de apoyo. La rama de piezas flexibles del alto avance distingue productividad nominal de planitud libre.
El caso de base óptica Invar muestra que baja dilatación no elimina movimiento por tensiones ni la necesidad de registrar apoyos.
Dudas de taller
¿Sirve cualquier octágono? No: manda el código completo y el cuerpo aprobado. ¿El buen Ra garantiza cierre? Tampoco; una cara lisa puede incumplir la planitud.
La preparación de sobremetal con SPKN explica el trabajo anterior. La guía de salto y altura de filos ayuda a distinguir montaje de deformación.
Un accesorio roscado apoyado en la tapa necesita aceptación independiente: consulte el caso M60×2 junto a brida; la planitud no sustituye al calibre.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.


