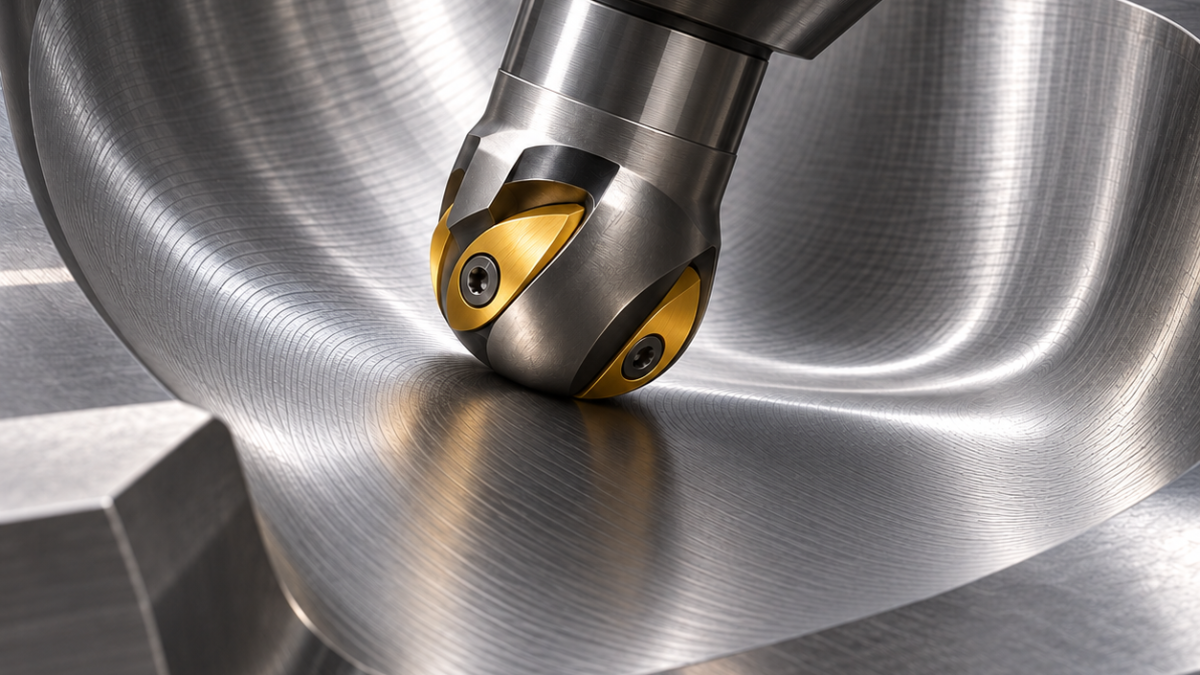
Español: Plaquitas esféricas R216 para semiacabado de una silla H13
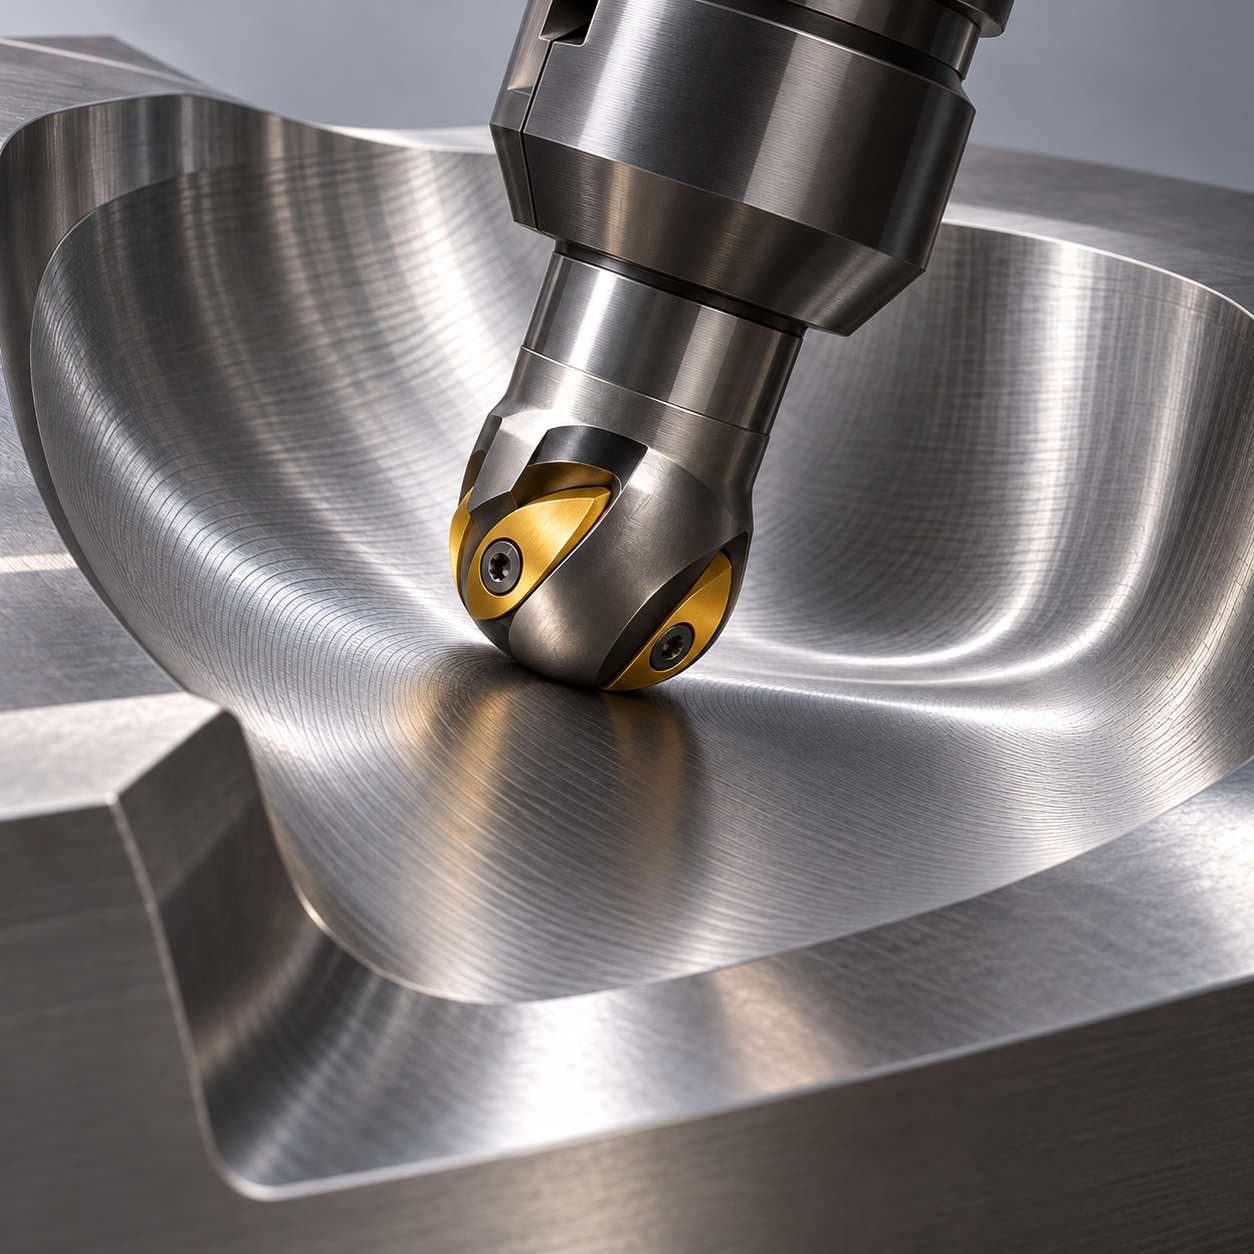
La bola indexable se emplea aquí para semiacabar, no para prometer directamente una superficie pulida. El caso hipotético es una silla de conformado H13, tratada a unos 40 HRC, con radio cóncavo mínimo de 18 mm, tolerancia de perfil de 0,03 mm y Ra 0,8 µm. Un sistema tipo R216 prepara la reserva para otra fresa integral de acabado.
El contacto no siempre está en el diámetro nominal
Comprobar curvaturas, transiciones y stock real. Una bola de 20 mm cabe geométricamente en ese radio, pero su portaherramientas puede golpear el borde. En pendientes suaves el contacto se acerca al centro, con velocidad efectiva menor. Subir revoluciones sin revisar diámetro de contacto y límite del conjunto no resuelve el problema.
| Zona | Herramienta | Validación |
|---|---|---|
| Volumen bruto | Desbastador independiente de plaquita redonda | Reserva positiva en toda la superficie |
| Semiacabado | Bola indexable tipo R216 de 20 mm, plaquitas emparejadas y grado para la dureza real | Asientos, unión de aristas y diámetro efectivo |
| Perfil final | Bola integral de metal duro micrograno de 10 mm, dos labios y PVD resistente al calor | Poco salto radial y filo sin redondeo excesivo |
| Borde y referencias | Chaflanador; broca de dos labios y escariador si hay ajuste | Verificar referencias después del tratamiento |
Distinguir cresta teórica y error del conjunto
Apoyar por la cara posterior, sin ocultar el perfil. Revisar datums tras el tratamiento y usar amarre corto equilibrado. Si la máquina dispone de cinco ejes, una inclinación validada puede alejar el contacto de la punta; también cambia accesibilidad y orientación de las marcas.
Comparar barrido en zonas suaves con niveles constantes en zonas empinadas. En una sección circular simple, h = R − √(R² − (s/2)²) estima la cresta para paso s, no el Ra real. El salto entre plaquitas y la flexión pueden dominar. Diseñar solape controlado entre estrategias y medir esa unión antes del acabado.
Aceptar la reserva antes de usar la bola pequeña
Medir el stock restante con palpado o control externo accesible. La fresa final no debe encontrar una cresta inesperada por una plaquita desplazada. Retirar viruta dura con el método de aire o refrigeración ya validado. Vigilar microastillado, pérdida de recubrimiento y aumento de la banda brillante; el roce de punta puede deteriorar textura antes de alterar claramente el diámetro.
Comprobar perfil contra referencias y rugosidad en pendientes suaves y fuertes, siguiendo la dirección especificada. La simulación visual no certifica Ra 0,8 µm. Registrar salto de la herramienta final y cambiar por evidencia de desgaste, no por una cifra inventada de piezas.
Un desbaste previo de alto avance solo sirve si esta bola puede regularizar su envolvente. El presupuesto de acabado y alternativas de fresa ofrece una comprobación conservadora antes del perfil.
Si el acabado limita la cresta, el cálculo del paso de fresa esférica explica por qué el resultado plano se comprueba otra vez sobre contacto curvo o inclinado.
Preguntas de perfilado
¿Se mezclan plaquitas R216 con otra familia de acabado? No sin correspondencia exacta del fabricante. ¿Medio paso produce medio Ra? No: la cresta es no lineal y sólo explica una parte de la textura.
El desbaste con plaquita redonda prepara el volumen. Una pared recta alta adyacente requiere la operación de escuadrado de filo largo, separada del perfil.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.