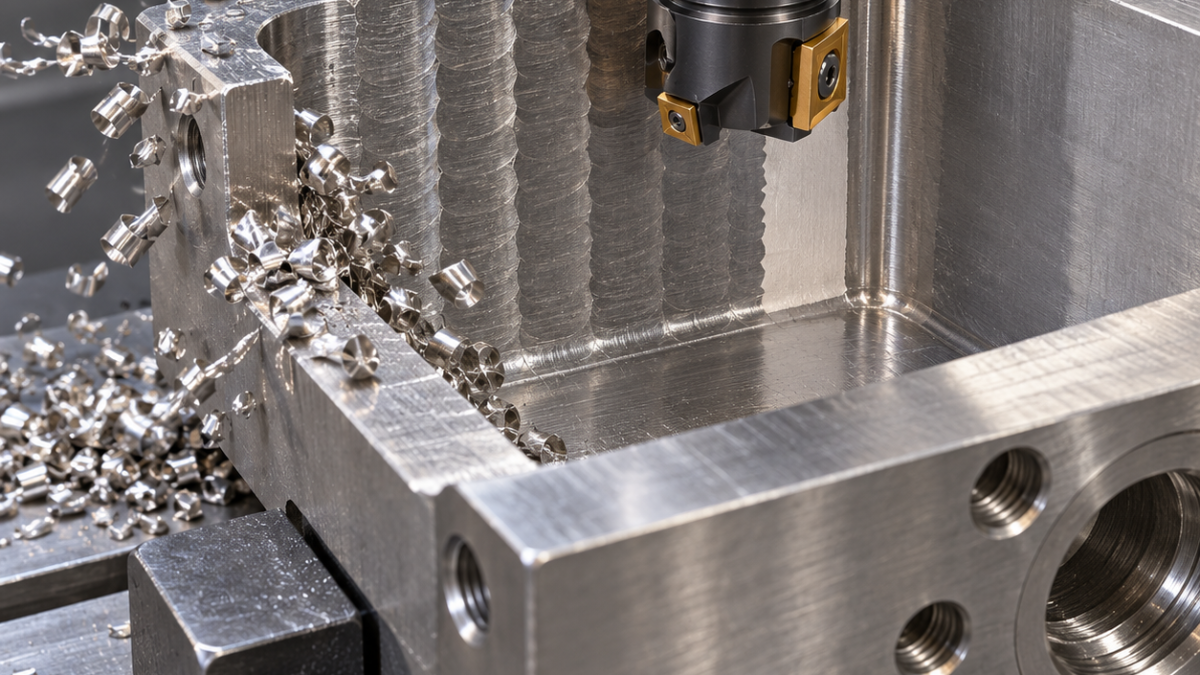
Español: Plaquitas para fresado por penetración en cajeras profundas de 316L
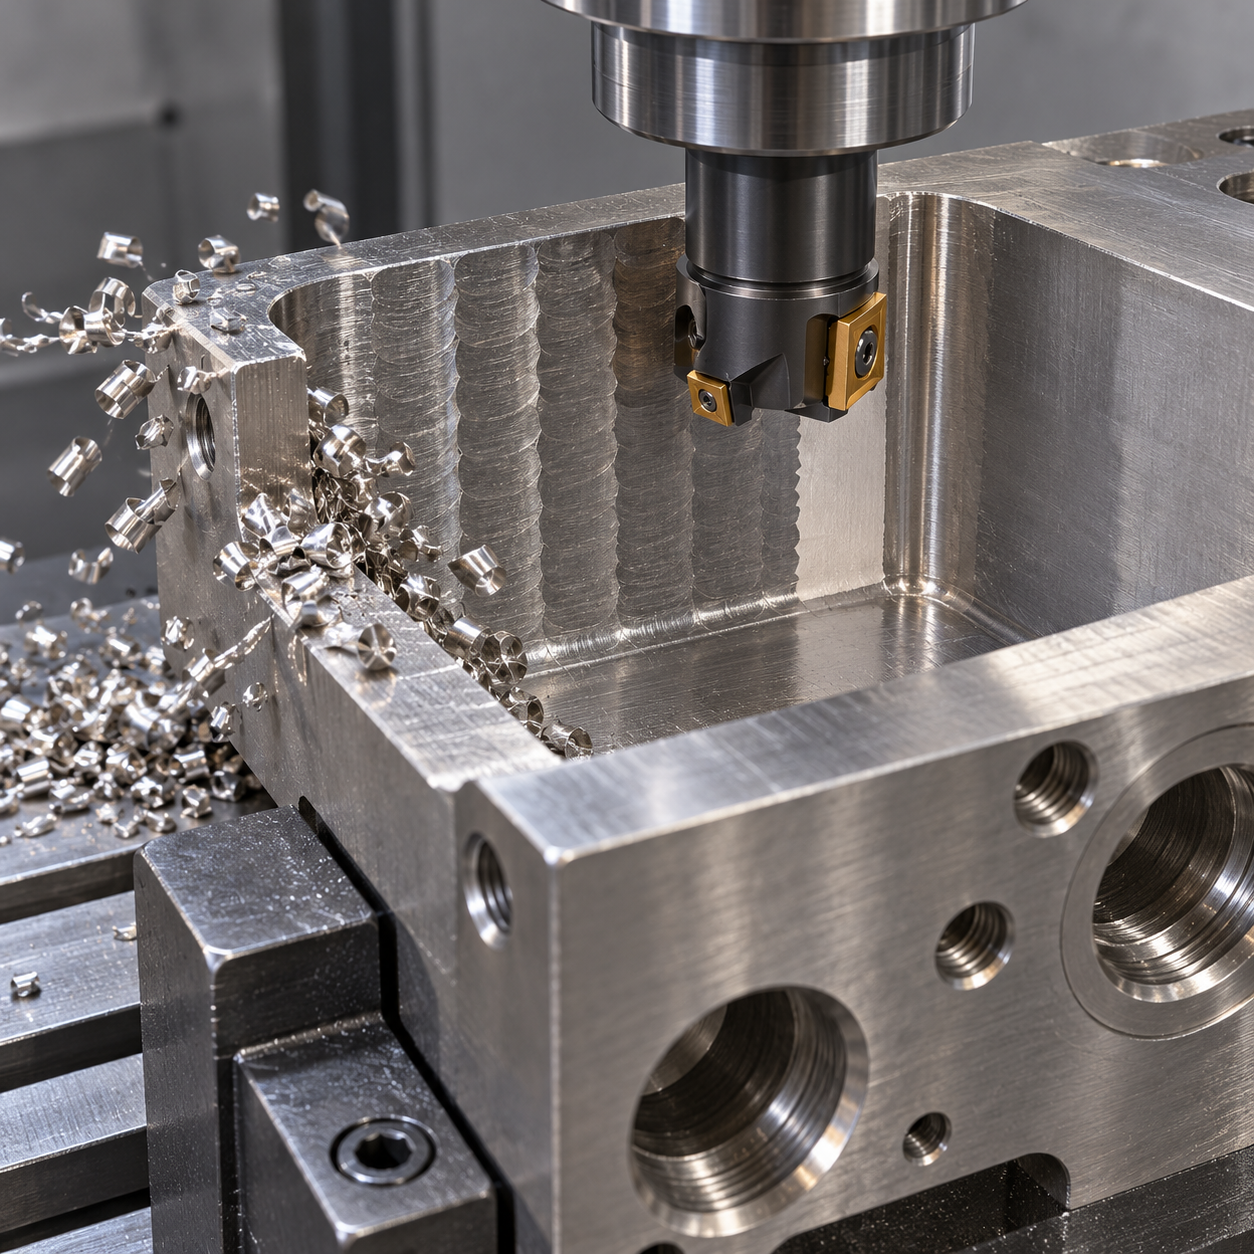
El fresado por penetración axial es una alternativa cuando el desbaste lateral profundo resulta inestable, no una autorización para taladrar con cualquier planeadora. Esta pieza hipotética de 316L tiene una cajera de 70 mm de profundidad, boca de 45 mm, un lateral abierto y esquinas R6. El objetivo es entregar una reserva medible a las herramientas de acabado.
El empuje axial no hace intercambiables las recetas de penetración y alto avance lateral. La comparación de tres rutas de desbaste exige validar entrada y restos antes de compartir cuerpo.
Diseñar primero la retirada
Apoyar la base mecanizada y fijar los márgenes macizos con topes laterales. El apoyo inferior absorbe empuje axial sin cerrar la evacuación. Simular cabeza, cuello y portaherramientas a toda profundidad. Entrar desde el lado abierto: iniciar en material cerrado exigiría otra operación expresamente autorizada.
| Zona | Herramienta | Límite |
|---|---|---|
| Desbaste | Cuerpo indexable candidato de 25 mm aprobado para penetración, metal duro tenaz ISO M | Entrada axial, paso lateral y alcance documentados |
| Crestas y paredes | Integral de 12 mm, cuatro labios de paso variable, cuello aliviado y PVD para inoxidable | Evitar entrada plena inesperada |
| Fondo | Herramienta plana con el menor alcance posible | Considerar la forma dejada por el desbastador |
| R6 y boca | Fresa de restos de 10 mm y chaflanador de dos filos | Preservar pared funcional |
El solape tiene un límite mecánico
Seleccionar plaquita y cuerpo como conjunto. CoroMill 210 sirve como referencia de sistema, no como garantía para cualquier longitud. Usar dientes efectivos y datos de avance axial del modelo real, sin copiar la receta de alto avance lateral. El sustrato tenaz soporta interrupciones; un redondeo excesivo puede rozar sobre restos delgados.
Avanzar hacia dentro desde la apertura con paso lateral permitido. Verificar crestas, reserva de fondo y colisiones. Al llegar a profundidad, liberar el lado cargado mediante la salida aprobada antes de subir; una retirada vertical rápida puede arrastrar filo y viruta. Asegurar que el refrigerante transporta las virutas fuera, evitando repasos que endurecen superficialmente el 316L.
Preparar el trabajo de la fresa pequeña
Medir las crestas máximas, eliminarlas con compromiso controlado y después semiacabar y acabar. Cuatro labios equilibran soporte y espacio de viruta; más labios no siempre ayudan. Emplear amarre de poco salto radial, longitud de sujeción suficiente y extensión mínima. Ensayar parámetros en la máquina real.
El ejemplo pide perfil de pared de 0,05 mm y Ra 1,6 µm en el fondo. Medir paredes a varias profundidades, radios y altura del fondo. Revisar desgaste de flanco, entalla a la profundidad de corte y asiento tras las primeras penetraciones. Si aparece recorte de viruta, corregir la evacuación antes de bajar el avance hasta generar roce.
Preguntas del programador
¿Puede abrir el agujero inicial? Sólo si el conjunto lo permite expresamente; aquí se entra por un lateral. ¿Deja fondo plano? No debe suponerse: modelar la punta y reservar acabado.
Compare la fresa tangencial de filo largo cuando la carga lateral sea estable. Revise también el alcance y la evacuación en cajeras profundas.
La fresa integral posterior necesita sus propios parámetros según contacto; el avance axial del desbastador no equivale al lateral del acabado.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.


