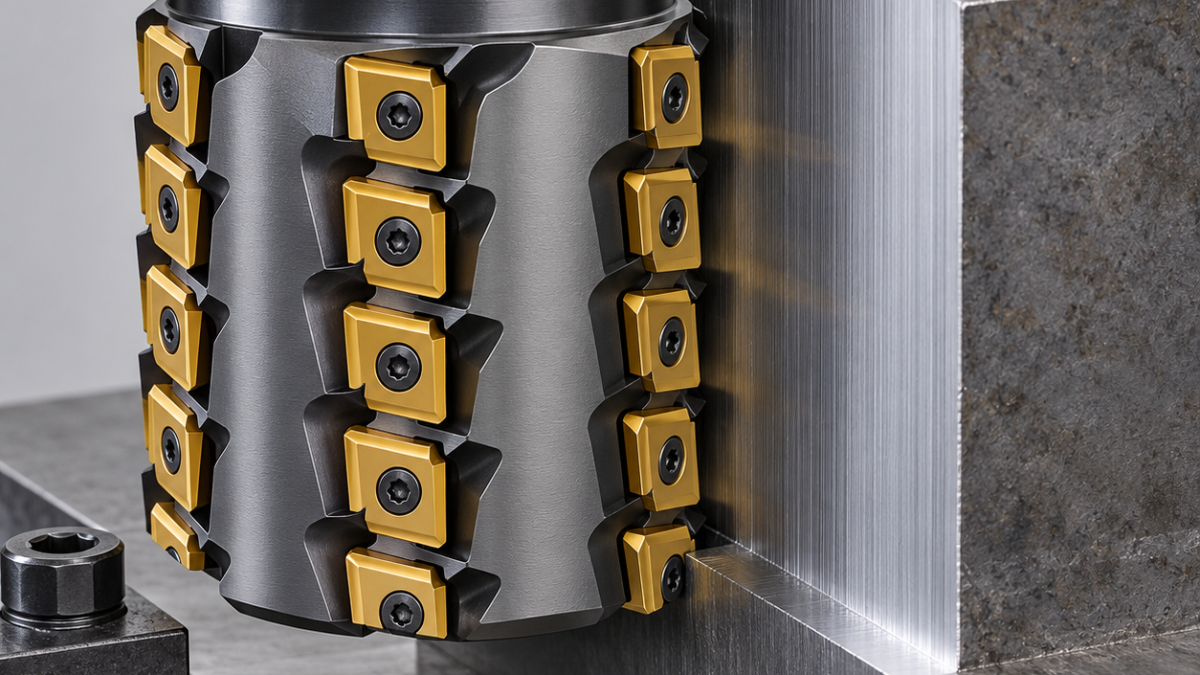
Español: Plaquitas T490 LNMT para fresar escuadras altas en acero
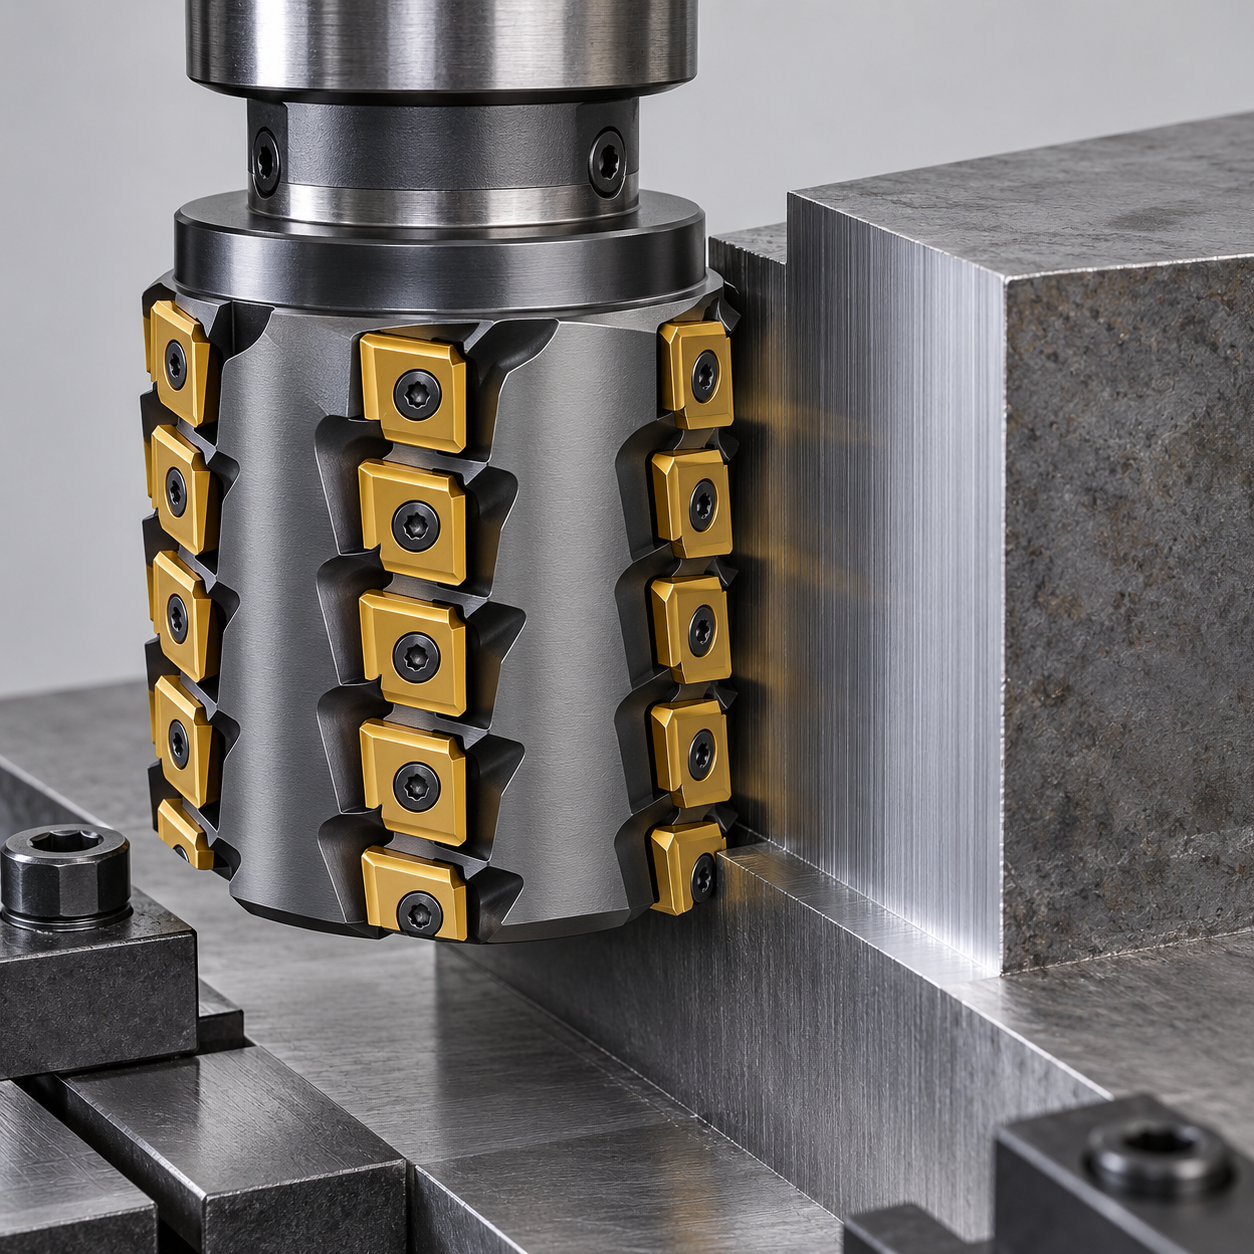
Una fresa de filo largo no garantiza una pared terminada sin escalones. El caso hipotético es un bloque de P20 preendurecido con escuadra exterior de 60 mm, unión R2 y rectitud de 0,04 mm. Se estudia un conjunto T490 LNMT para retirar material lateral dejando una reserva uniforme al acabado.
La altura útil pertenece al conjunto
Confirmar dureza real y mapa de sobremetal. Asentar la base A sobre apoyos firmes y transmitir la fuerza a topes laterales. Las bridas no deben obstruir la salida. Las filas axiales se solapan: la profundidad admitida por una plaquita individual no describe la capacidad de todo el cuerpo.
| Trabajo | Herramienta candidata | Condición |
|---|---|---|
| Desbaste de pared alta | Cuerpo de unos 50 mm, filo largo y T490 LNMT de familia 13 | Validar longitud activa, paso y par |
| Regularizar reserva | Pasada radial con el mismo conjunto medido | No presumir diámetros iguales entre filas |
| Pared final y R2 | Fresa integral de metal duro de 20 mm, cuatro labios, radio R2 y cuello aliviado aprobado | Filo corto y alcance necesario |
| Arista superior | Chaflanador de dos filos | Después de aceptar la pared |
Si par o flexión descartan el filo largo, compare la secuencia completa de sustitución. La comparación alto avance, escuadrado y penetración conserva el acabado independiente de pared.
El par decide antes que el número de plaquitas
Elegir metal duro tenaz para acero, recubrimiento PVD y preparación de filo acordes con la dureza. Un filo demasiado agudo sufre en entradas interrumpidas; uno muy redondeado aumenta empuje. Montar todas las posiciones previstas. Para el avance, contar dientes circunferenciales efectivos, no sumar indiscriminadamente las plaquitas de todas las filas.
Entrar con arco controlado y mecanizar el lateral abierto en concordancia cuando la máquina lo permita. Comparar demanda y par disponible a las revoluciones elegidas. Si la altura completa sobrecarga el conjunto, reducir compromiso radial o dividir en bandas con solape. Rechazar paso denso si falta evacuación. Una fresa corta de una fila, aunque necesite más niveles, puede dejar una reserva más fiable.
Leer las uniones entre filas
Medir el sobremetal en cada unión después del desbaste, retirar viruta y regularizar antes de acabar. Mantener refrigeración estable y evitar roce detenido en P20. Sujetar la herramienta final con poco salto radial y verificar cuello, portaherramientas y estabilidad del alcance. No trasladar una unión fuera de la zona funcional sin permiso del plano.
Inspeccionar rectitud a varias alturas, perpendicularidad a A, R2 y Ra 1,6 µm. Un escalón ligado a una fila exige revisar asiento, desgaste y rotura de esquina; una corrección global de diámetro no arregla envolventes distintas.
Dudas de selección
¿La fijación tangencial permite siempre cortar toda la altura? No: mandan cuerpo, máquina y amarre. ¿Más filas equivalen a más dientes en el avance? No necesariamente para una sección de pared.
Si domina la fuerza lateral, compare el desbaste por penetración axial. La guía de diagnóstico del portaherramientas ayuda con el acabado, una vez revisados los asientos.
Si la pared enlaza con una superficie de conformado, aplique el control de reserva con bola de semiacabado; la corrección del escuadrador no valida el contacto esférico.
Documentación del sistema; la pieza y los controles descritos son hipotéticos.


