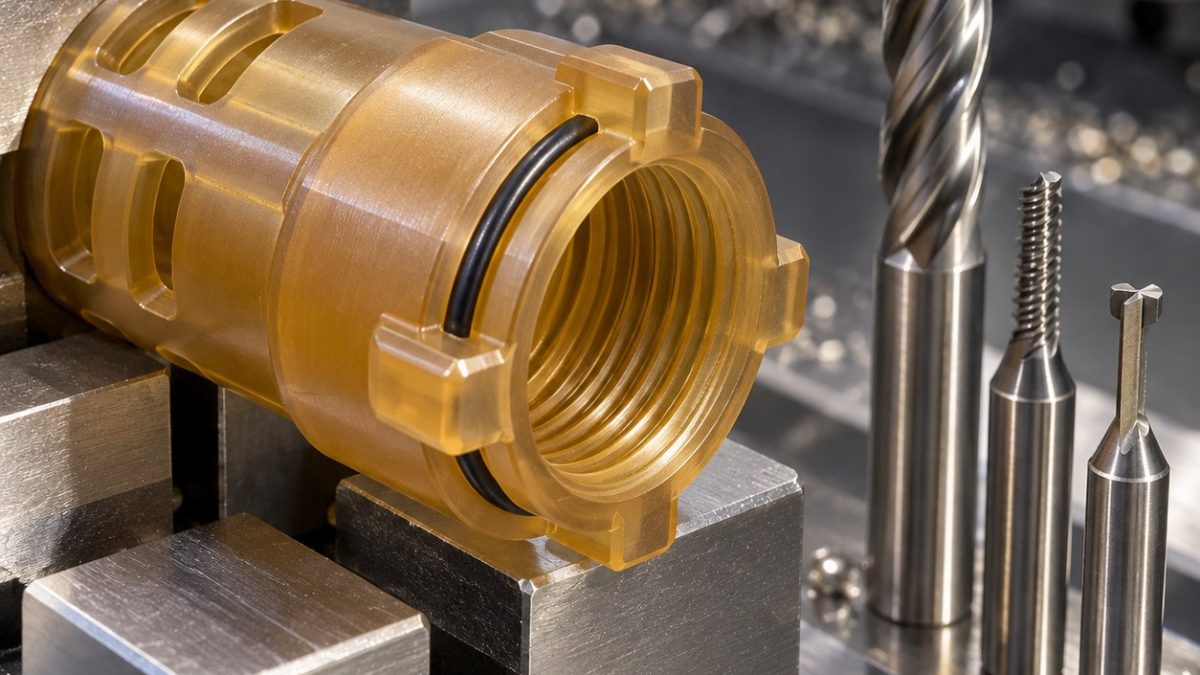
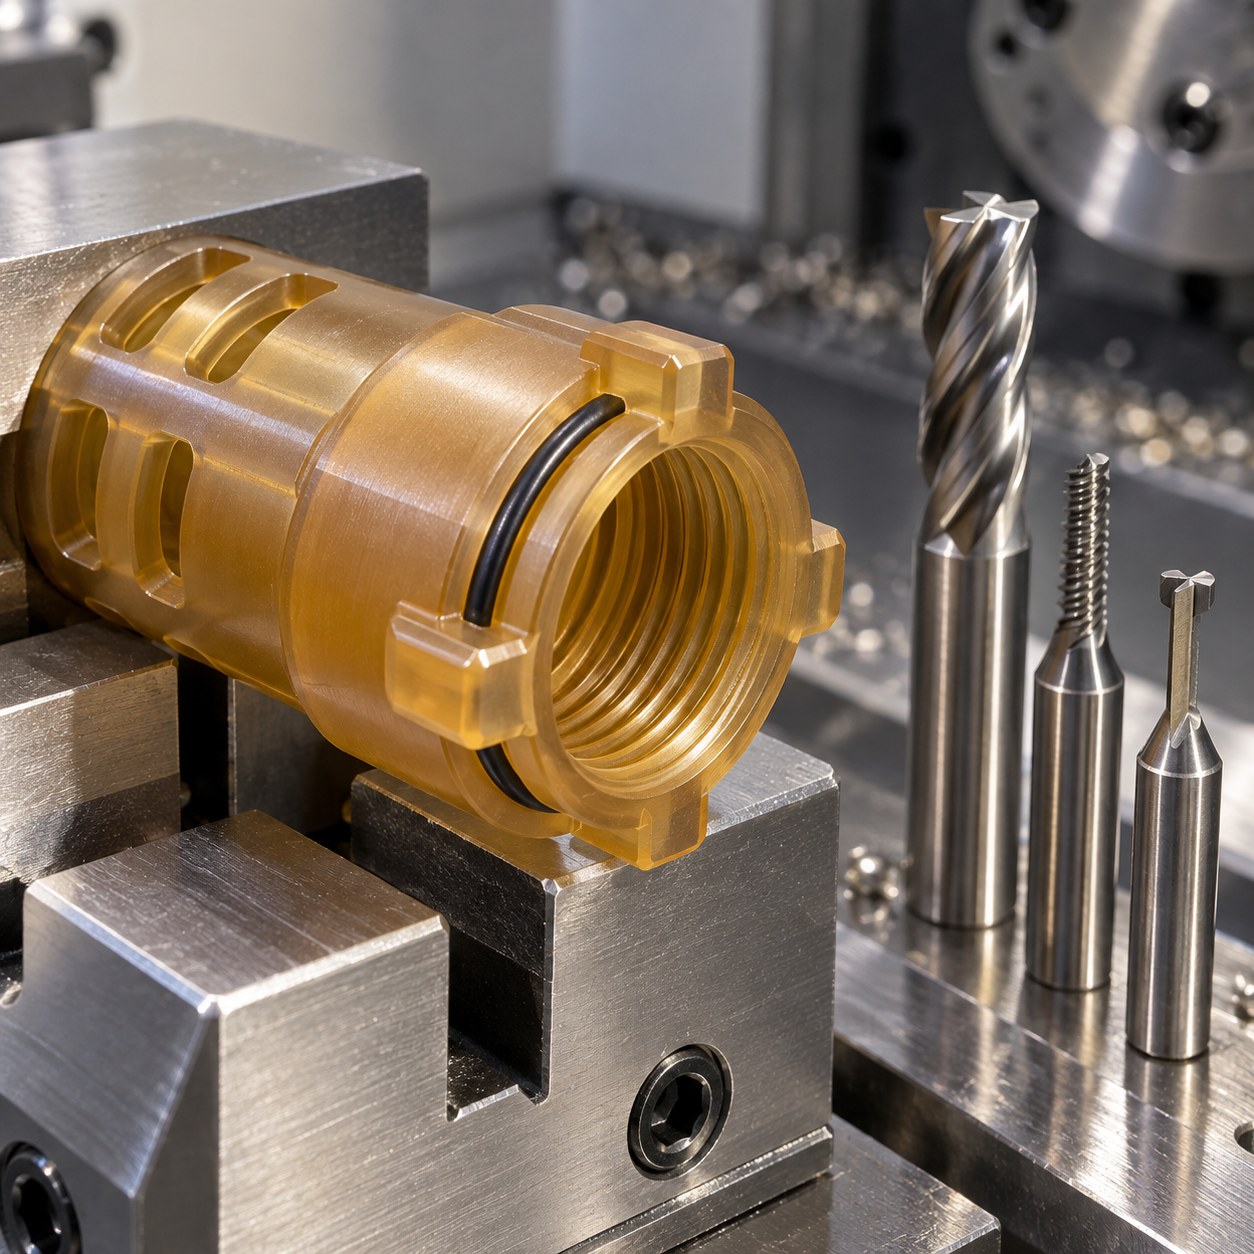
Русский: Фрезы для байонетного кожуха PEI
Для условного кожуха разъема из PEI Ultem 1000 выбор фрезы определяют три байонетных выступа и внутренняя резьба кабельного ввода. Рядом с резьбой оставлена стенка 1,6 мм; также заданы узкая канавка уплотнения и четыре разгрузочных паза. Примерочные допуски: положение выступов относительно A 0,06 мм и проверка резьбы заданным калибром. Это учебные данные. Острая полированная кромка снижает нагрев и упругий уход стенки.
Инструмент для байонета и кабеля
| Элемент | твердосплавный выбор | почему не аналог |
|---|---|---|
| Корпус и внутренний диаметр | Непокрытая полированная фреза 8 мм, два зуба, положительный угол, короткий патрон | Малое радиальное врезание; покрытая фреза для стали греет PEI и оставляет бахрому. |
| Три байонетных выступа | Полированная фреза 3 мм, два зуба, разгруженная шейка, вылет 10 мм | Полуобработка основания и легкий чистовой ход; длинная фреза 1 мм гнется. |
| Внутренняя кабельная резьба | Однопрофильная резьбофреза 2 мм из полированного непокрытого карбида | Винтовая интерполяция настраивает посадку без крутящего момента метчика. |
| Канавка O-кольца | Полированная пазовая T-фреза 1,2 мм с минимальным вылетом шейки | Глубина стабильна; ручной скребок дает разброс. |
| Разгрузочные пазы и фаски | Однозубая полированная фреза 1,5 мм, затем фасочная 45° | Свободный отвод стружки; многозубая фреза перемалывает горячую стружку. |
Опирать тонкую оболочку
Сначала изготовить технологический зажимной бурт. Разрезная втулка в мягких кулачках держит внутреннюю поверхность при черновой обработке выступов. Затем перейти на точную внутреннюю оправку и закончить угловое положение от базы A. При нарезании резьбы поддерживать тонкую стенку; канавку и разгрузочные пазы открыть после стабилизации главного диаметра.
Нагрев и ресурс полированной кромки
Продувать сухим фильтрованным воздухом; совместимость жидкости и растворителя проверять для конкретной марки PEI и условий службы. Подача должна давать стружку, а не натирать пластик. Бахрома у основания выступа или блеск резьбовой стороны требуют проверки кромки и биения. Простое снижение подачи может усилить нагрев и возврат размера после снятия зажима.
Проверка реальной посадки
После снятия втулки оптикой измерить углы и толщину выступов, заданным калибром проверить резьбу, мягким щупом измерить канавку. Под увеличением найти побеление и нити в пазах. Круглость и толщину стенки фиксировать на свободной детали; поворот байонета подтвердить ответной деталью-образцом.
Вопросы по обработке
Зачем фрезеровать резьбу?
Меньше крутящий момент на тонкой стенке и проще коррекция посадки.
Нужно ли обильное охлаждение?
Только после проверки совместимости с маркой и службой PEI.
Когда менять фрезу выступов?
При бахроме у основания или изменении толщины после раскрепления.
Смежные примеры выбора инструмента: Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail; Kovar Hermetic Connector Header Plate CNC Tool Selection for Glass Seal Bores and Pin Hole Array.


