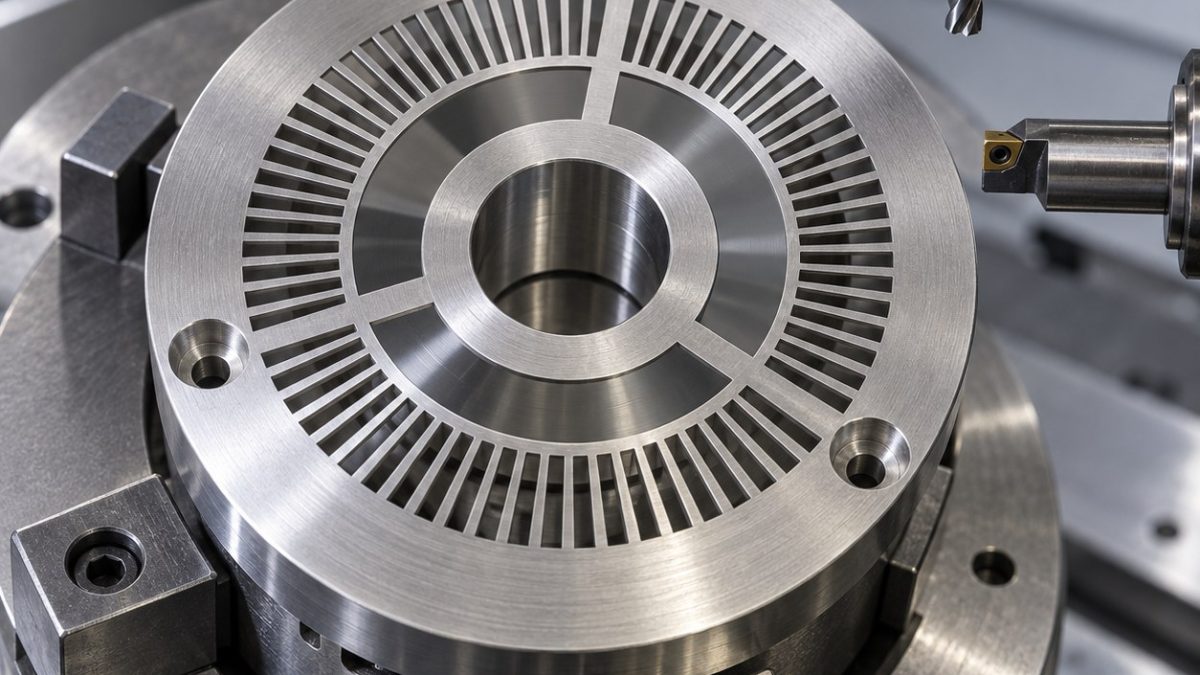
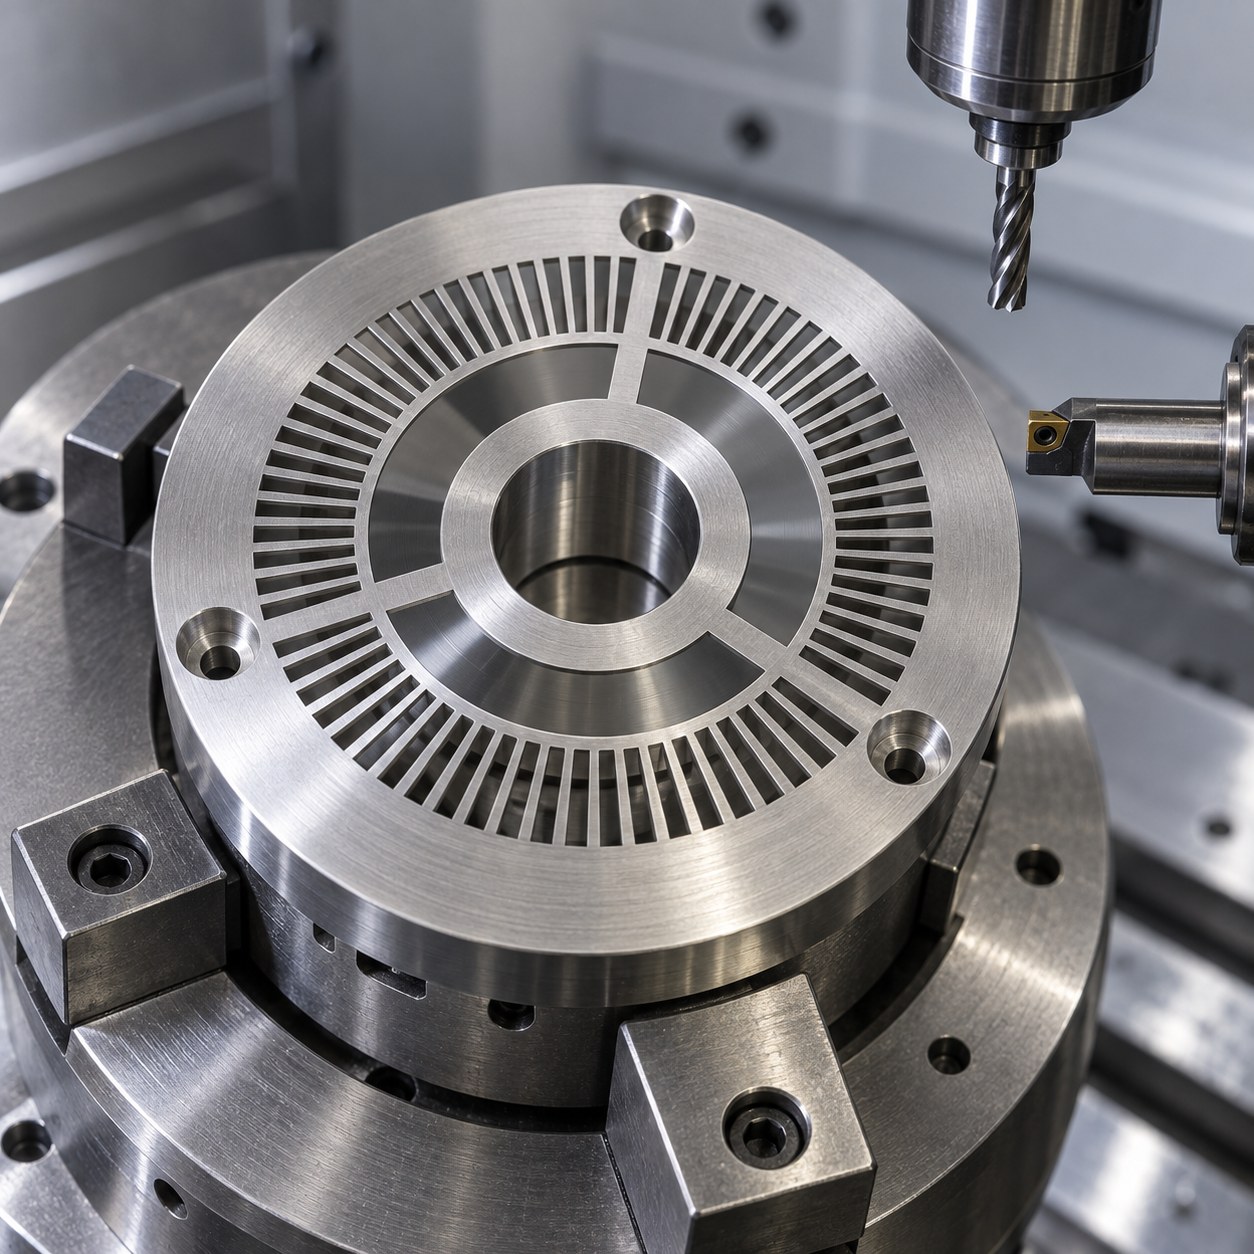
Русский: Фрезы для окон диска 440C
Для диска кодера из 440C главным остается шаг радиальных окон после освобождения детали. В условном примере заготовка имеет 52 HRC, ряд окон, центральное отверстие A и тонкие перемычки. Учебный чертеж задает отклонение шага 0,05 мм на измерительном радиусе и биение рисунка относительно A 0,03 мм. Эти величины условны. Микрофрезу следует выбирать вместе с оправкой и опорой.
Опирать кольцо до обработки массива
При подходящем маршруте предварительно обработать торцы и отверстие до закалки. После нее довести торец и расточить A. На оправке с кольцевой опорой спицы не должны воспринимать зажим. Черновые окна выбирать через одно по окружности, затем раскрепить, измерить и только после этого чистить стенки с индексацией от A.
Следить за кромкой у каждого входа
Твердый 440C нагревает и истирает микрофрезу при прерывистом входе. Выбрать малое радиальное зацепление и устойчивую подачу охлаждения, проверенную на станке; слишком малая толщина стружки вызывает трение. Под увеличением оценивать износ задней грани и сравнивать контрольное окно в начале и конце ресурса. Рост ширины либо заусенца требует смены инструмента.
Фрезы по элементам диска
| Функция | выбранный инструмент | компромисс |
|---|---|---|
| Центральная база A | Пилотное сверло с покрытием и короткая твердосплавная расточная оправка | После снятия напряжений расточка задает центр; сверленое отверстие не годится как окончательная база. |
| Черновые окна | Микрофреза 2 мм, четыре зуба, AlTiN, усиленный сердечник, рабочий вылет 6 мм | Малое радиальное врезание; полное пазование перегревает фрезу. |
| Чистовые боковые стенки | Микрофреза 1 мм, два зуба, TiSiN, легкая подготовка кромки, термопатрон | Есть место для стружки; шлифовальная зачистка скругляет оптическую кромку. |
| Три монтажных цековки | Центровка, сверло 2,5 мм и направляемая цековка 5 мм | Поэтапное сверление ограничивает заусенцы и перекос посадки. |
| Корневые радиусы спиц | Радиусная фреза 0,6 мм с разгруженной шейкой и минимальным вылетом | Формирует заданное скругление; острый угол опасен трещиной. |
Шаг на свободной детали
Перед выбором марки покрытия измерить твердость. После снятия зажима проверить круглость A и плоскостность, а затем оптикой вычислить угловой шаг из центра отверстия. Ширину окон измерять на указанном радиусе, корневые радиусы отдельно. Заусенцы оптического края нельзя произвольно снимать вручную.
Вопросы по обработке
Почему не резать окно на полную ширину?
Перегрузка микрофрезы и нагрев тонких спиц.
Когда доводить базу A?
До чистовой индексации и повторно проверить после раскрепления.
Одного контроля шага достаточно?
Нет, нужны состояние кромки и приемка датчика.
Смежные примеры выбора инструмента: Inconel 718 Turbine Oil Nozzle Ring CNC Tool Selection for Angled Jet Holes and Scalloped Pockets; AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket.


