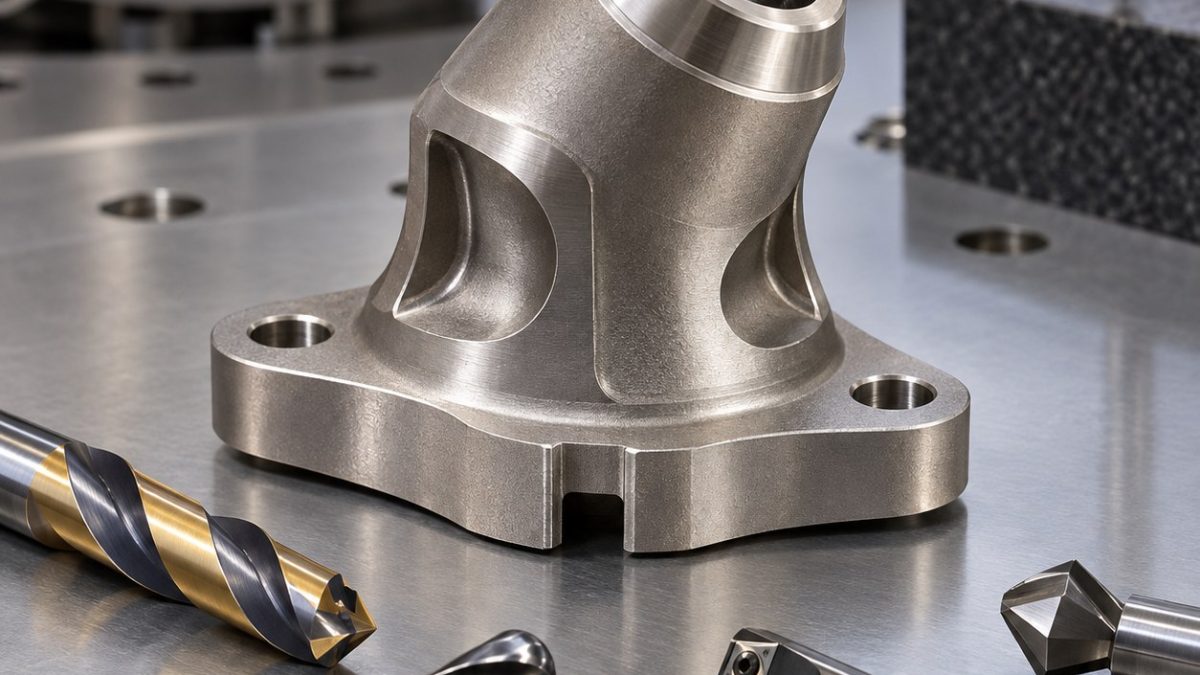
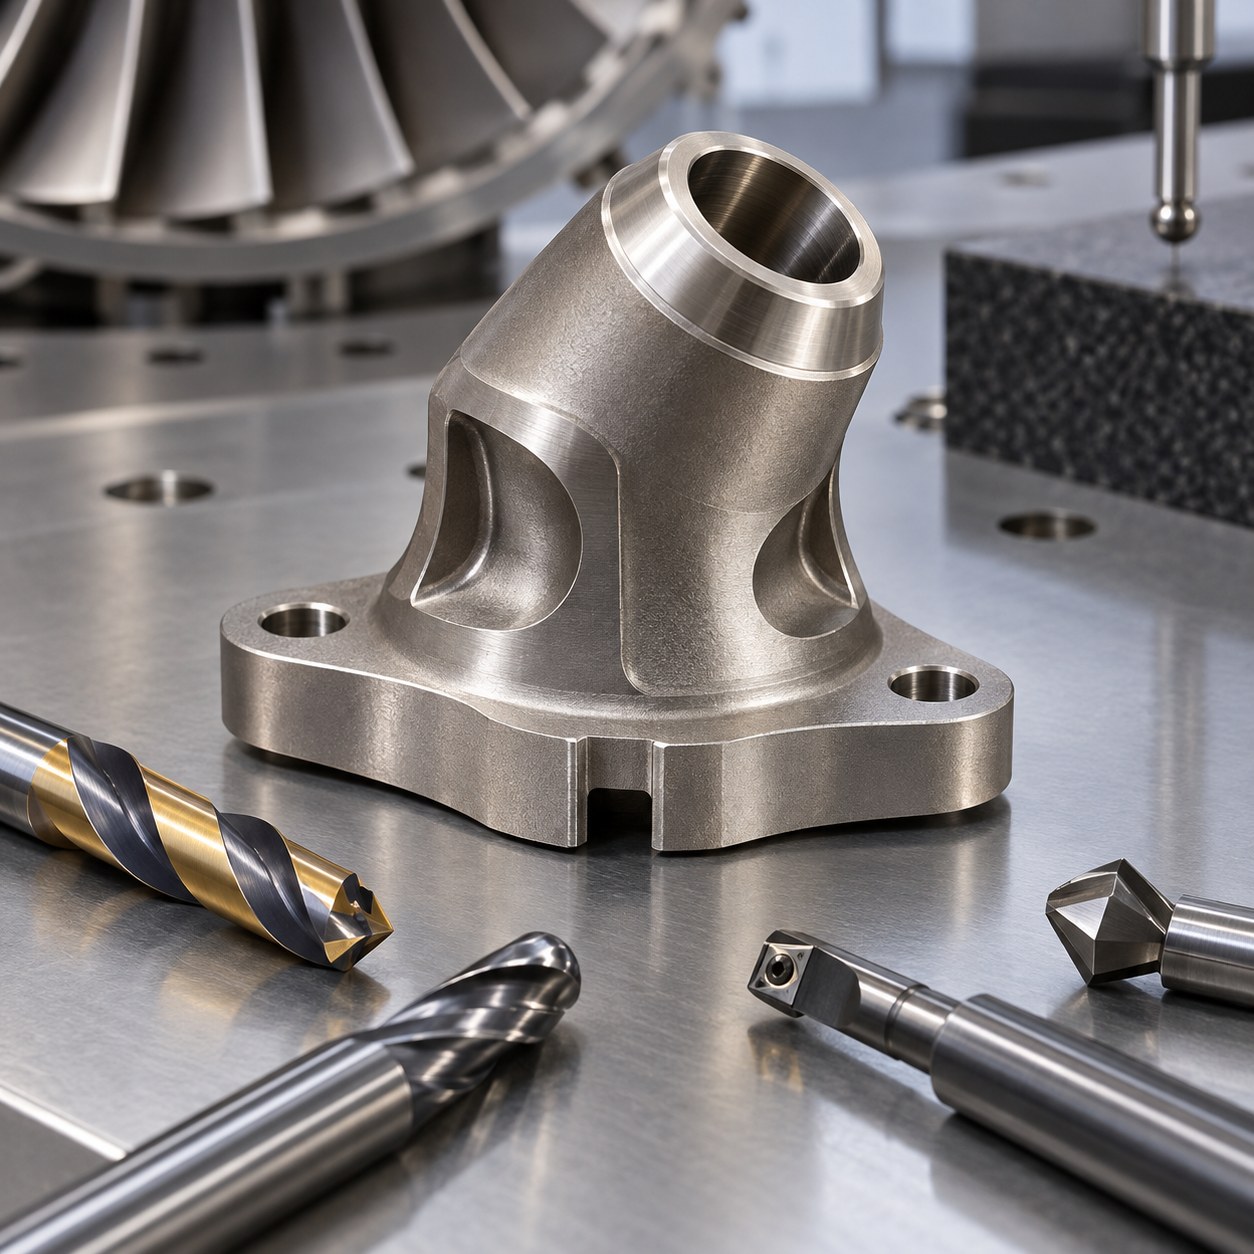
Español: Herramientas MAR-M247 para soporte de termopar inclinado
Hay que establecer un eje compuesto en superaleación fundida y terminar un asiento cónico tras la salida irregular. La cara es A y dos tornillos orientan; los vaciados no son base.
Crear eje antes del taladro
Crear brida y tornillos en apoyo de tres puntos, orientar trunnion desde A-B-C, fresar plano normal, taladrar corto, sondear y continuar dejando margen. Vaciados opuestos, semiacabado, ranura y acabado final sin cambiar orientación.
Separar desbaste y corrección
MAR-M247 es abrasivo y caliente; aparece muesca al cruzar piel fundida. Mantener avance, calidad PVD tenaz y revisar filo antes de offset. Brillo, polvo marrón o par alto indican fallo.
Herramientas para corte interrumpido
| Elemento | Herramienta y portaherramientas | Elección y alternativa rechazada |
|---|---|---|
| Brida y tornillos | Fresa AlTiN 10 mm, cinco labios, térmico; centrador y brocas | Primero A-B-C; vaciado fundido no orienta. |
| Plano y piloto | Fresa AlCrN 6 mm y broca corta 4 mm | Plano normal evita desvío. |
| Agujero compuesto | Broca refrigerada PVD y barra antivibratoria pequeña | Broca desbasta, mandrinado corrige; escariador sigue deriva. |
| Asiento cónico | Plaquita PVD R0,2 y forma estrecha | Mono-punto fija posición; forma ligera fija ángulo. |
| Vaciados y ranura | Fresa bola AlTiN 6 mm y fresa reducida 3 mm | Trayectoria radial controla interrupción. |
Orientación y textura
CMM reconstruye eje desde A y tornillos, luego diámetro, ángulo y posición. Boroscopio revisa salida y ranura; textura en dirección de sello. Ajuste y ciclo térmico son separados.
Preguntas prácticas de herramientas
¿Por qué mandrinar después?
La broca quita material; el mandrinado corrige eje y margen.
¿Por qué misma orientación?
Elimina error de reindexado entre eje y cono.
nickel superalloy angled-hole tooling · heat-resistant alloy seal-cone tooling


