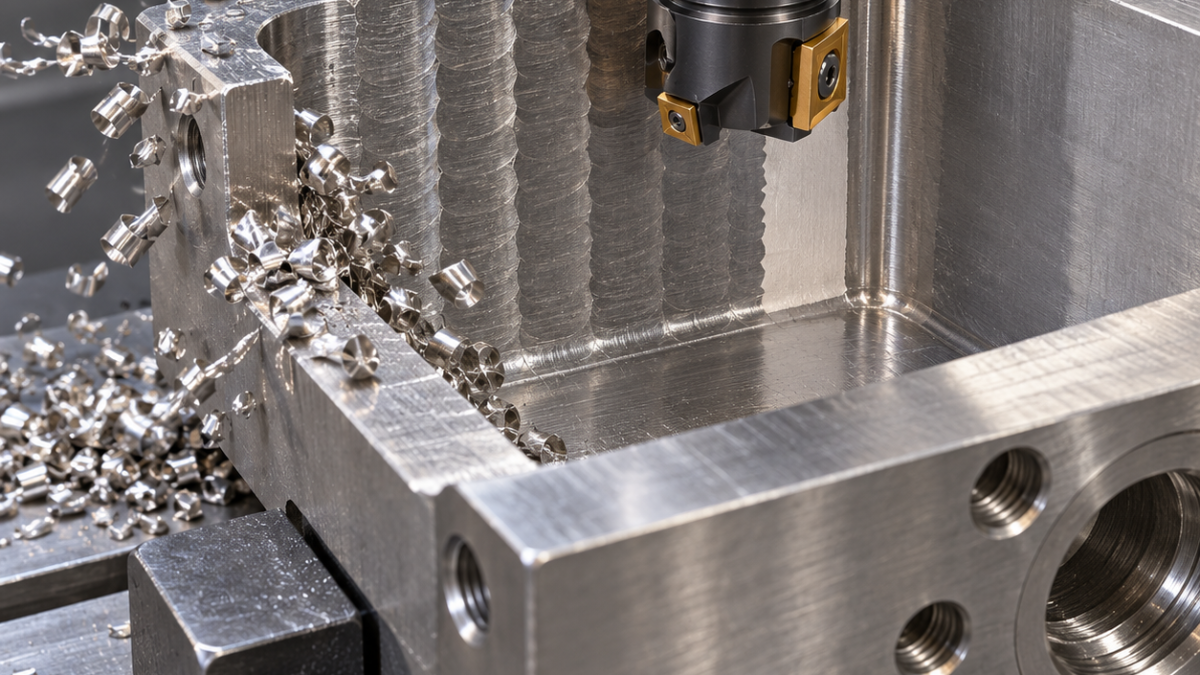
Français: Plaquettes de fraisage en plongée pour poche profonde en 316L
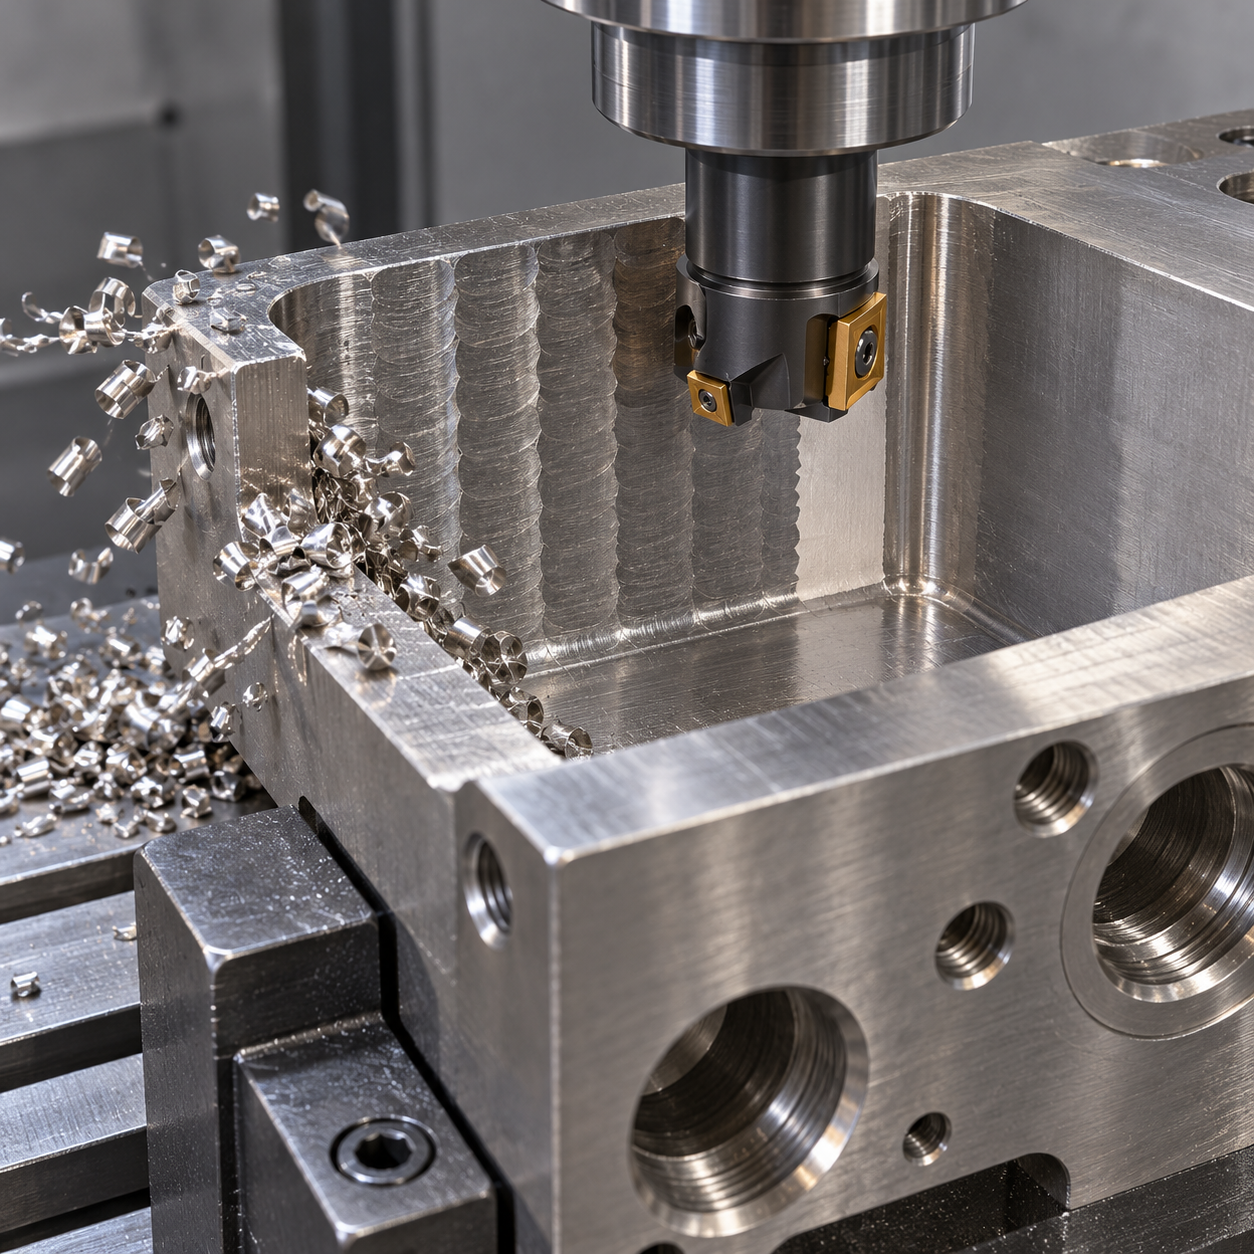
La plongée axiale peut limiter les difficultés d’une ébauche latérale profonde, mais une fraise à surfacer quelconque ne devient pas pour autant un foret. Le cas fictif est une poche en 316L, profonde de 70 mm, ouverte sur un côté, avec passage de 45 mm et angles R6. La priorité est une réserve régulière pour les outils suivants.
La poussée axiale ne rend pas interchangeables les avances de plongée et de grande avance latérale. La comparaison de trois parcours d’ébauche vérifie entrée et stock avant un corps commun.
Prévoir le dégagement avant les descentes
Positionner sur les références usinées, brider les marges massives et reprendre l’effort axial par des appuis laissant sortir les copeaux. Simuler tête, col et porte-outil sur toute la profondeur. Le premier mouvement part du bord ouvert. Un départ dans une zone fermée nécessite une entrée conçue et autorisée séparément.
| Élément | Choix proposé | Condition |
|---|---|---|
| Volume principal | Corps indexable de 25 mm envisagé, explicitement apte à la plongée, carbure tenace ISO M | Entrée, décalage latéral et portée validés |
| Crêtes et parois | Fraise carbure 12 mm, quatre dents à pas variable, col dégagé, PVD pour inox | Pas d’engagement plein imprévu |
| Fond final | Outil à fond plat avec portée minimale possible | Modéliser l’enveloppe de la pointe d’ébauche |
| R6 et bouche | Outil de reprise 10 mm et fraise à chanfreiner deux dents | Respecter la paroi fonctionnelle |
Le pas latéral n’est pas un réglage libre
Choisir corps et plaquette ensemble. CoroMill 210 est une référence de système, pas une validation de toute longueur. Calculer l’avance avec les dents effectives et les données de plongée du modèle réel. Un substrat tenace supporte les interruptions; une préparation trop forte favorise le frottement sur les faibles restes.
Progresser depuis l’ouverture avec un décalage autorisé. Simuler crêtes, réserve au fond et collisions. En bas, dégager le côté chargé suivant le mouvement admis avant remontée: une sortie verticale rapide peut traîner l’arête sur la matière revenue élastiquement ou sur des copeaux. Vérifier leur transport jusqu’à l’ouverture et éviter de frotter plusieurs fois sur le même relief écroui.
Une poche ébauchée doit rester finissable
Mesurer les crêtes les plus hautes avant la petite fraise. Les reprendre à engagement contrôlé, puis semi-finir et finir. Quatre dents constituent ici un compromis entre résistance et logement des copeaux. Employer un serrage à faible faux-rond, une prise suffisante et une extension minimale; qualifier les paramètres sur machine.
Contrôler le profil de paroi de 0,05 mm à plusieurs profondeurs, les raccords R6, la hauteur du fond et Ra 1,6 µm. Après les premiers mouvements, examiner usure en dépouille, entaille de profondeur et logement de plaquette. Si les copeaux sont recoupés, traiter leur évacuation avant de réduire l’avance jusqu’au frottement.
Questions de programmation
Le même outil peut-il percer l’entrée ? Seulement avec autorisation explicite du modèle; ici l’accès est latéral. Le fond est-il automatiquement plat ? Non, il faut prévoir sa finition selon la géométrie de pointe.
La fraise tangente à arêtes longues fournit une alternative si la charge latérale est stable. Comparer aussi les contraintes de portée et d’évacuation en poche profonde.
La fraise monobloc suivante exige ses propres paramètres selon l’engagement; l’avance axiale d’ébauche ne se transpose pas à sa passe latérale.
Référence du système ; pièce et contrôles ci-dessus sont hypothétiques.


