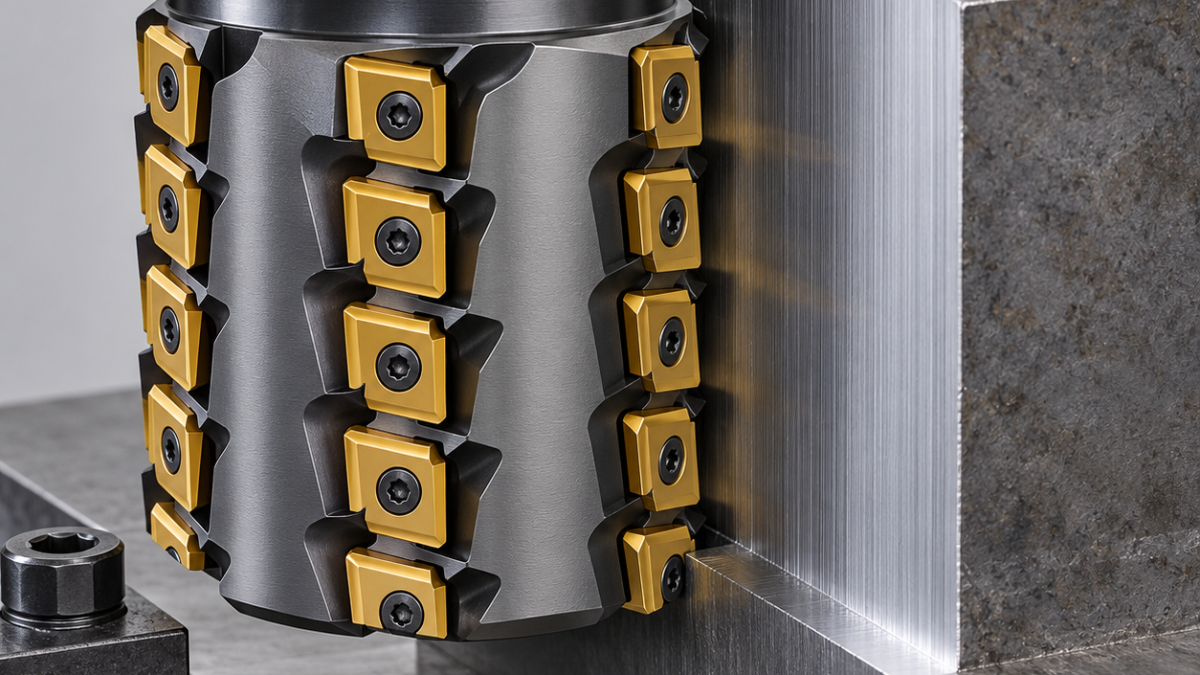
Français: Plaquettes T490 LNMT pour épaulement haut en acier P20
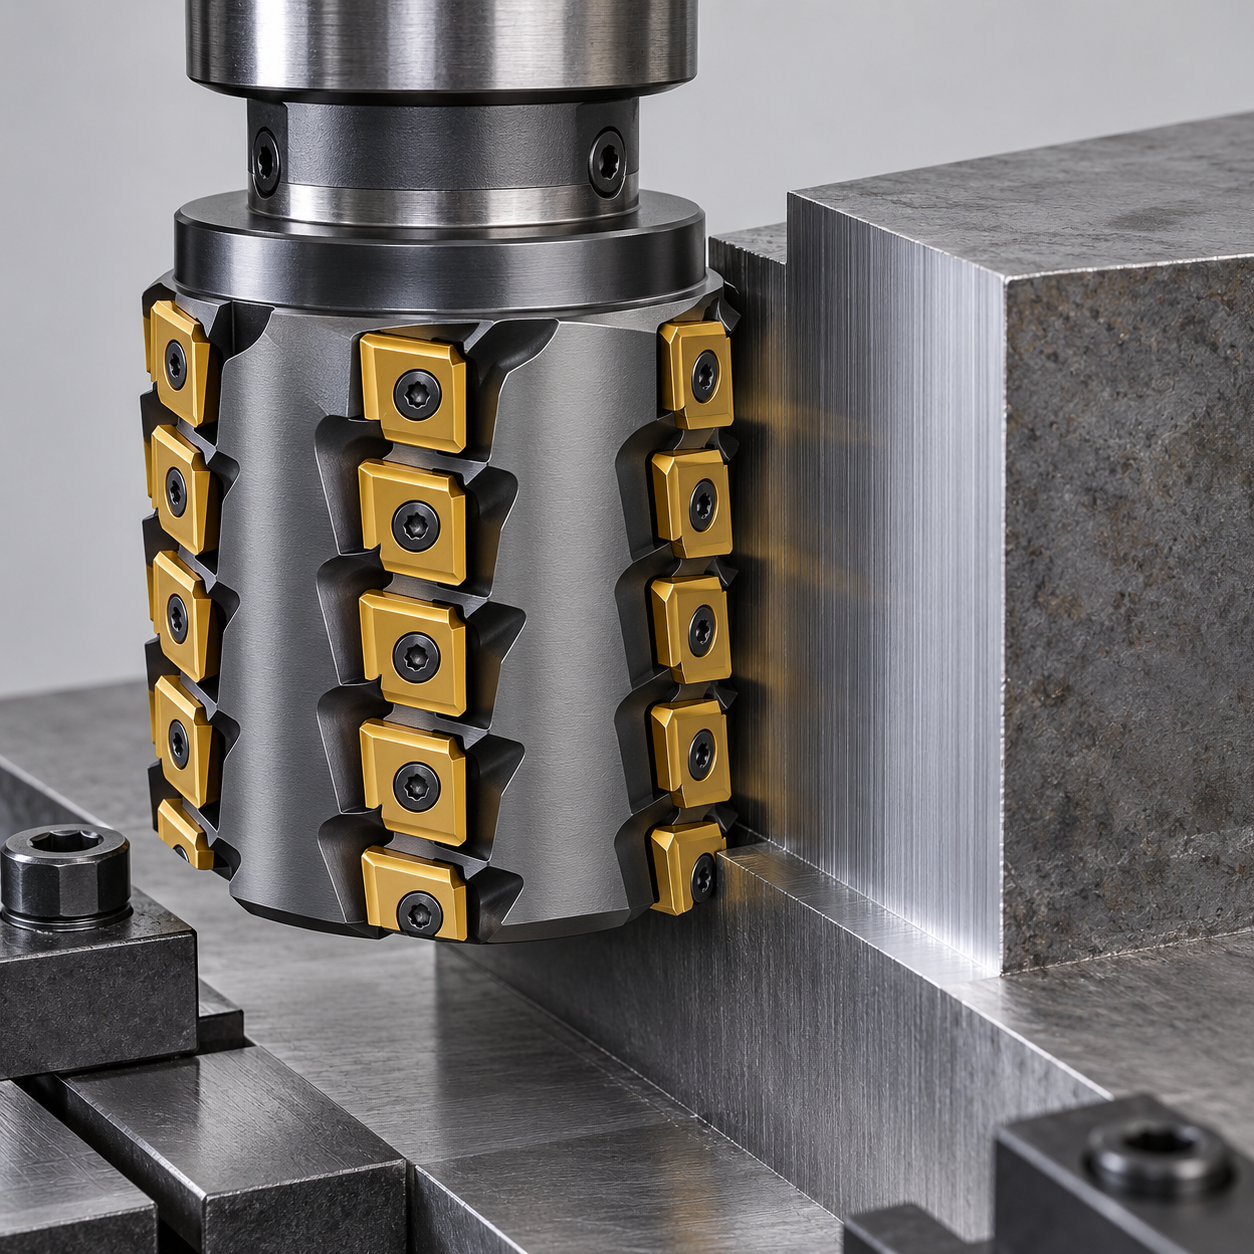
La rigidité d’une fraise à plaquettes tangentielles ne supprime pas les écarts entre rangées. Sur un bloc fictif en P20 prétraité, l’épaulement ouvert mesure 60 mm de haut, avec raccord R2 et rectitude de 0,04 mm. Le choix T490 LNMT concerne d’abord l’enlèvement latéral, pas une promesse de paroi finie en une passe.
Vérifier l’enveloppe de toutes les rangées
Relever dureté et surépaisseur réelle. Asseoir la base A sur des appuis rigides, avec butées reprenant l’effort horizontal. Les brides restent hors sortie de fraise. La profondeur autorisée d’une plaquette seule ne définit pas la longueur utile d’un corps à plusieurs rangées qui se recouvrent.
| Zone | Choix envisagé | Point à valider |
|---|---|---|
| Épaulement haut, ébauche | Corps d’environ 50 mm à arêtes longues, T490 LNMT famille 13 | Longueur active, pas et couple |
| Réserve régulière | Passe radiale avec ensemble mesuré | Diamètre effectif de chaque rangée |
| Paroi finale et R2 | Fraise carbure monobloc 20 mm, quatre dents, R2 et col dégagé qualifié | Longueur taillée courte, portée nécessaire |
| Arête haute | Fraise à chanfreiner deux dents | Après acceptation du flanc |
Si couple ou flexion écartent la longue arête, comparer toute la gamme de remplacement. Le choix grande avance, épaulement ou plongée conserve la finition de paroi comme opération distincte.
Dimensionner l’engagement avec le couple disponible
Retenir un carbure tenace pour acier, revêtement PVD et préparation d’arête adaptés à la dureté certifiée. Une arête fragile s’écaille à l’entrée; une forte préparation augmente la poussée. Conserver toutes les plaquettes prévues. Le nombre de dents effectives pour l’avance ne se calcule pas en additionnant aveuglément toutes les rangées axiales.
Prévoir une entrée en arc et un parcours latéral régulier, en avalant si les conditions machine le permettent. Vérifier le couple à la vitesse choisie. Si l’engagement pleine hauteur surcharge l’ensemble, réduire la prise radiale ou travailler par bandes avec recouvrement maîtrisé. Un pas serré est écarté si la place pour les copeaux manque. Une fraise courte à rangée unique peut être préférable malgré davantage de niveaux.
Les raccords servent au diagnostic
Mesurer la réserve aux jonctions après ébauche; évacuer les copeaux avant semi-finition. Éviter l’arrêt en contact dans le P20 et stabiliser le refroidissement. Pour finir, utiliser un porte-outil à faible faux-rond, vérifier dégagement du col et stabilité de la portée. Déplacer une jonction hors portée fonctionnelle n’est possible que si le plan l’autorise.
Contrôler rectitude sur plusieurs hauteurs, perpendicularité à A, R2 et Ra 1,6 µm. Relier toute marche à sa rangée: copeau sous plaquette, logement abîmé ou usure locale ne se corrige pas par un simple décalage général de diamètre.
Questions sur les arêtes longues
Le montage tangentiel autorise-t-il toujours la pleine hauteur ? Non, la capacité du corps et du montage reste déterminante. Une correction unique efface-t-elle les lignes horizontales ? Pas si les rangées présentent des enveloppes différentes.
Comparer la solution d’ébauche par plongée axiale lorsque la force latérale devient limitante. Le diagnostic du faux-rond complète le contrôle des logements.
Si le flanc rejoint une forme courbe, appliquer le contrôle de réserve à la boule de semi-finition; la correction de l’épaulement ne valide pas le contact sphérique.
Référence du système ; pièce et contrôles ci-dessus sont hypothétiques.


