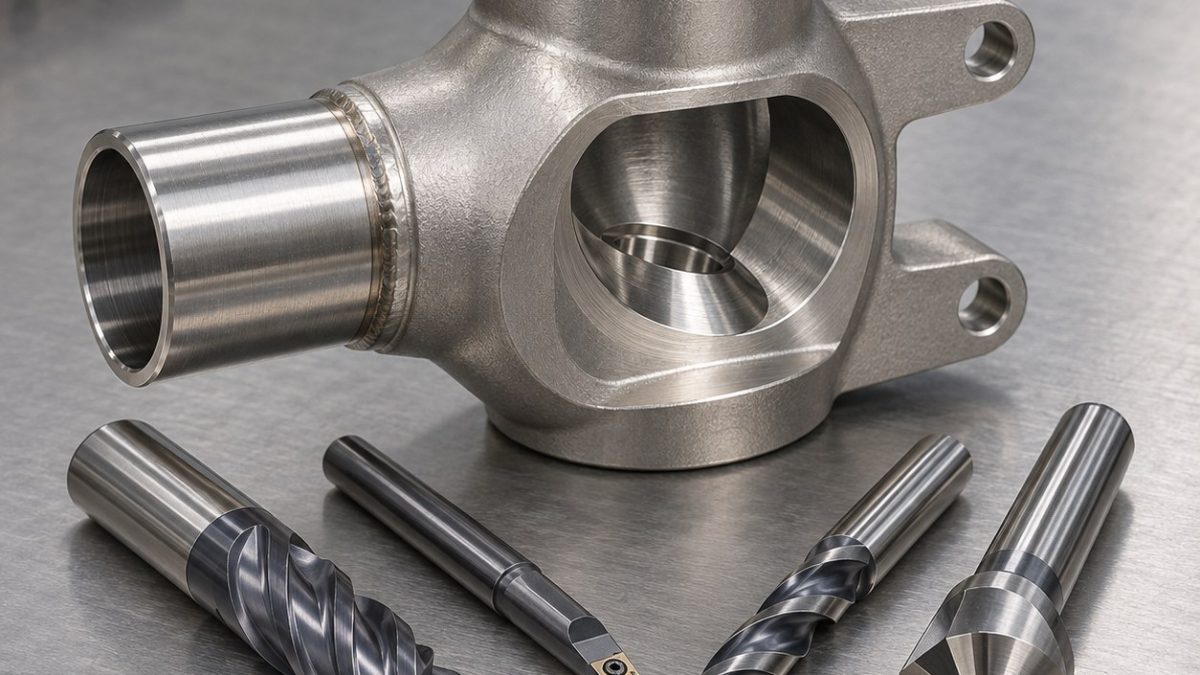
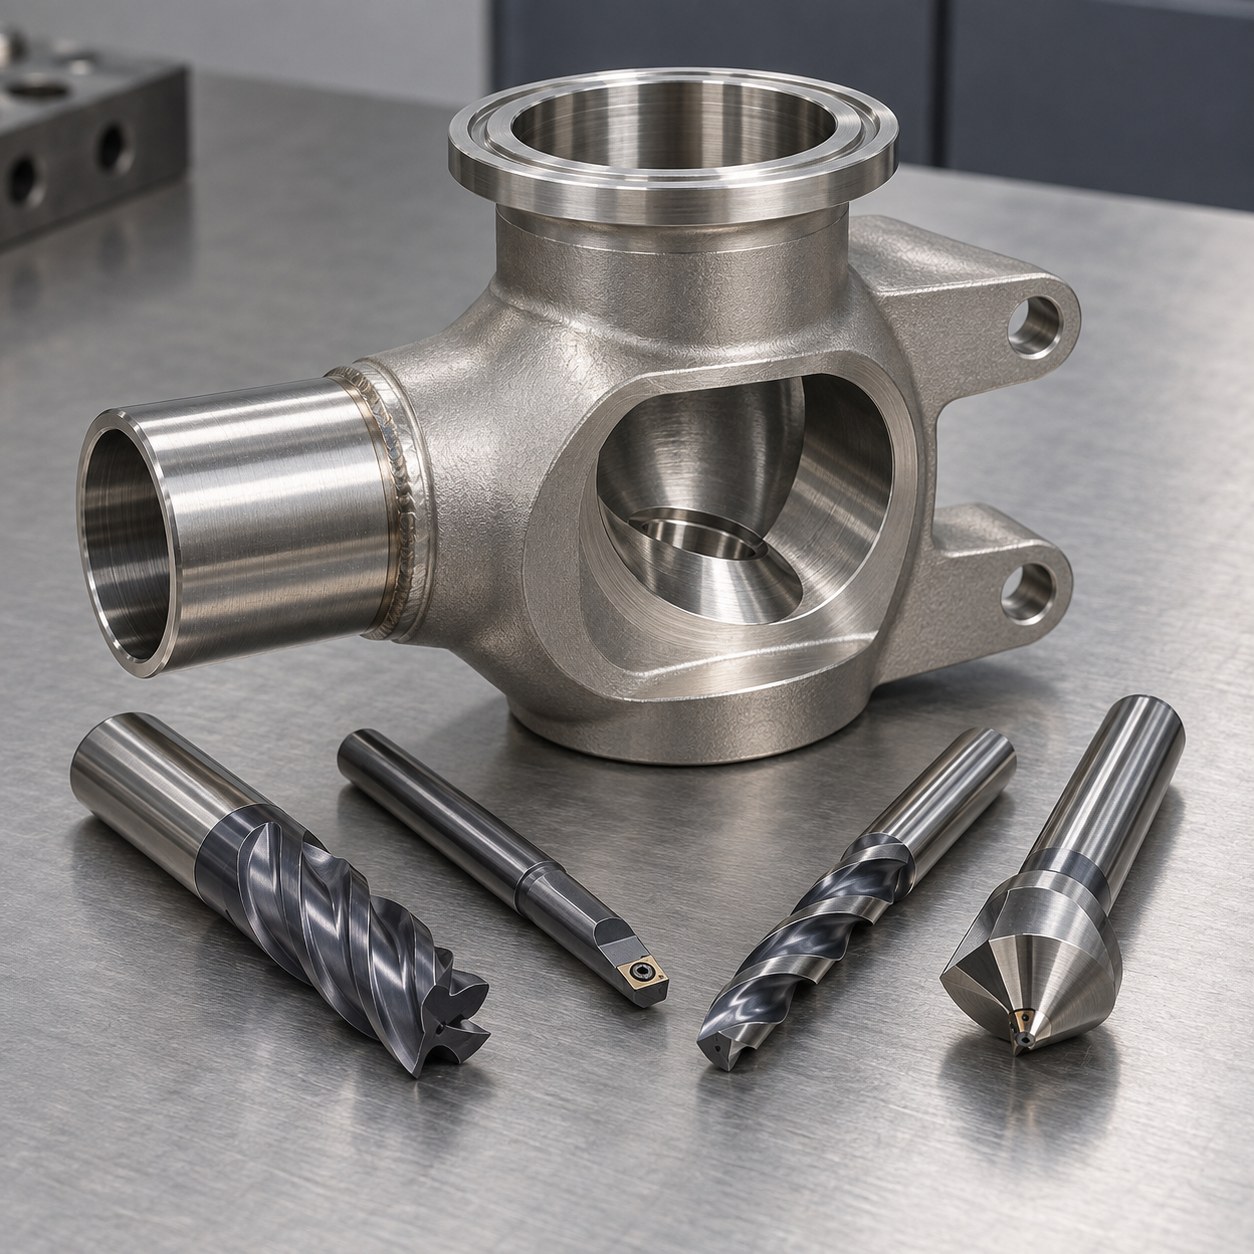
Français: Outillage de vanne Alloy 20 à siège excentré
L’objectif est d’usiner l’Alloy 20 en conservant la relation entre cône excentré et embout mince pour soudure orbitale. La bride fixe l’axe et les trous orientent le siège.
Chaîne de références hygiéniques
Soutenir sur mors doux, ébaucher, semi-finir la poche puis indexer une fois le siège. Finir le cône légèrement et tourner l’embout en dernier avec mandrin sacrificiel.
Outil pour chaque interruption
| Élément | Outil et porte-outil | Choix et solution rejetée |
|---|---|---|
| Face clamp et alésage | Fraise AlTiN 16 mm à cinq dents variables, mandrin hydraulique | Interpolation maintient la charge; le HSS frotte. |
| Cône excentré | Barre courte PVD M puis outil de forme carbure | L’alésage fixe l’axe; la forme en pleine matière vibre. |
| Embout soudé | Plaquette positive polie, rayon 0,2 mm | Faible effort protège la paroi; grand wiper la déforme. |
| Poche latérale | Fraise AlCrN 8 mm, quatre dents inégales, col réduit | Engagement constant évite l’entaille écrouie. |
| Trous et chanfreins | Pointage, foret arrosé et chanfrein mono-dent | Oriente et évite la bavure manuelle dans le flux. |
Éviter l’écrouissage au siège
L’Alloy 20 s’écrouit à l’arrêt. Garder l’avance aux débouchés et contrôler entaille, copeau bleu ou charge avant toute correction.
Contrôle du passage libéré
Après libération, mesurer planéité, position du siège, angle et rondeur; examiner l’intersection au boroscope et profiler le raccord.
Questions pratiques d’outillage
Pourquoi former seulement à la fin ?
Le contact réduit limite les vibrations et l’alésage fixe la position.
Finir l’embout d’abord ?
Possible, mais le serrage ultérieur dégrade la rondeur.
AL-6XN Sterile Mixer Seal Housing CNC Tool Selection for Tandem Bores and Tangential CIP Port · C65500 Silicon Bronze Stern-Tube Seal Carrier CNC Tool Selection for Stepped Bore and Water Slots


