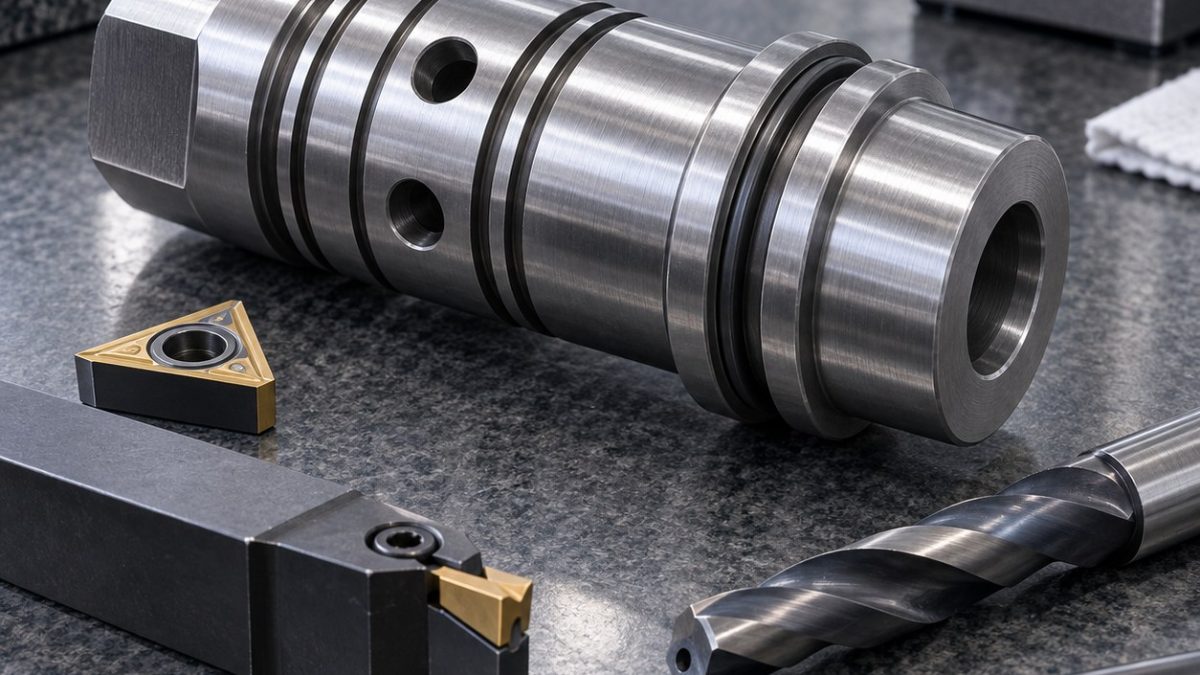
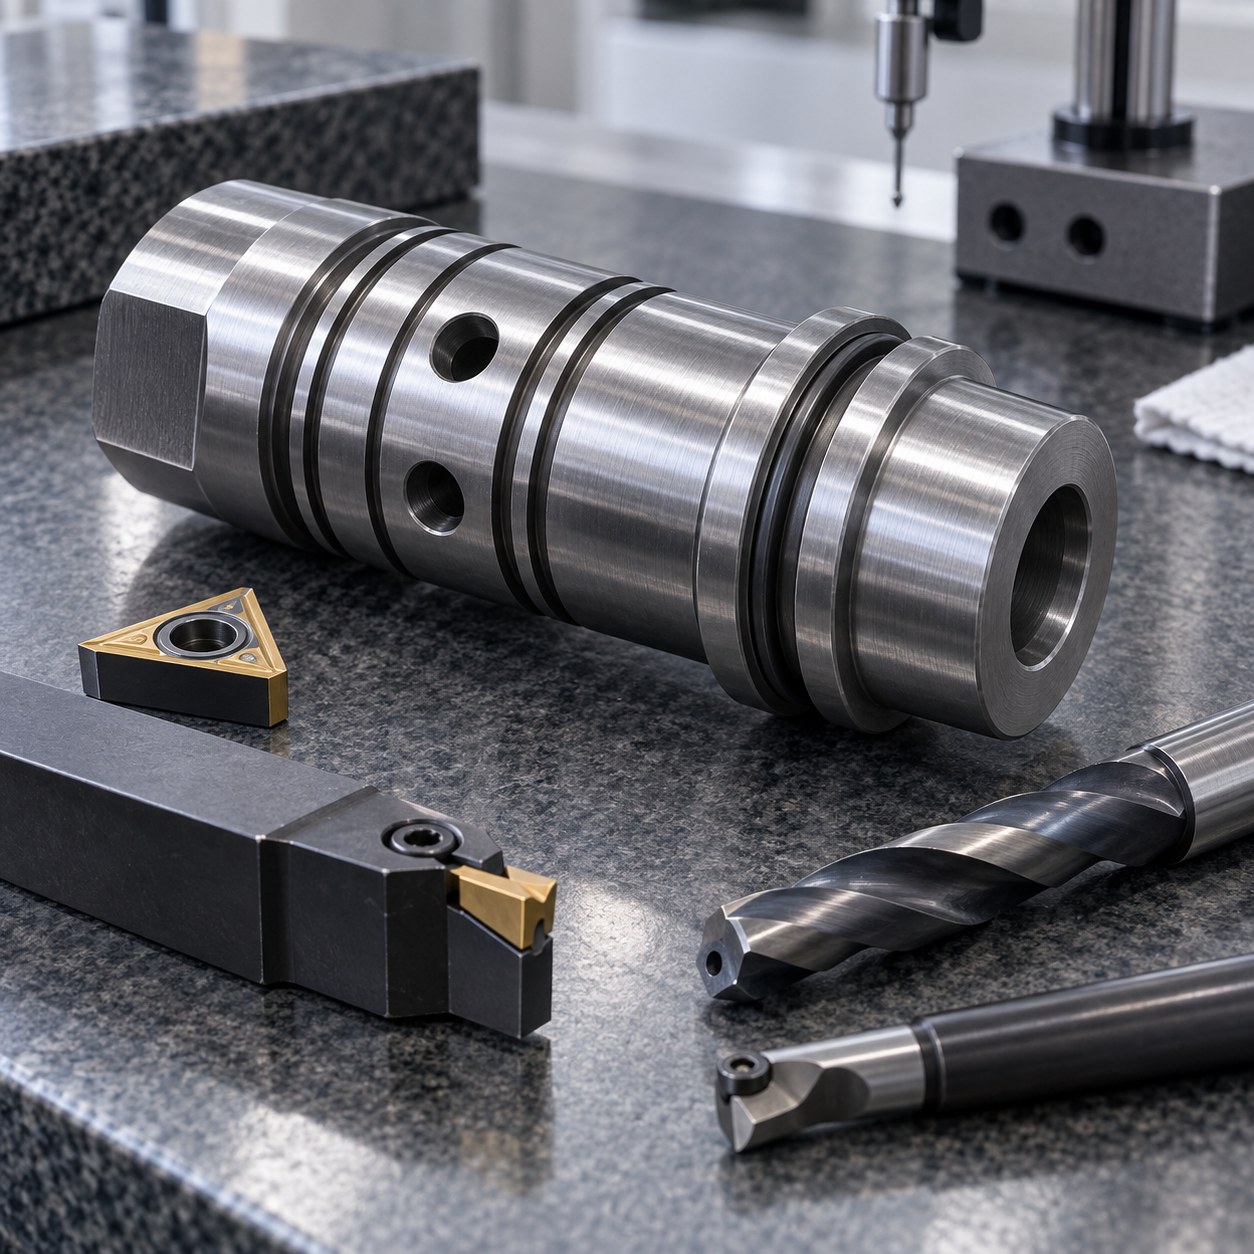
Français: Outillage 42CrMo4 pour piston servo et trous amortisseurs
L’axe commun des portées et leur angle aux trous commandent. Axe A, face B, méplat orientant; réserve thermique avant outils de finition.
Lire les bases fonctionnelles
| Élément | Outil et porte-outil | Choix et solution rejetée |
|---|---|---|
| Trou borgne | Foret arrosé puis barre courte PVD | L’alésage corrige la dérive. |
| Portées ébauche | Plaquette CVD positive R0,4 | Réserve uniforme. |
| Portées finition | Cermet PVD ou carbure fin wiper, passe continue | Faible effort; passe à vide frotte. |
| Trous | Méplat et foret carbure 2 mm arrosé | Entrée normale sans déviation. |
| Gorge et méplats | Outil PVD 1,5 mm et fraise AlTiN 6 mm | Largeur et angle maîtrisés. |
Affecter un outil par fonction
Tourner centres et alésage avant traitement, reprendre centres, semi-finir toutes les portées en une trajectoire et fraiser méplats. Percer avant finition pour chanfrein arrière; finir gorge et portées sur le même axe.
Maîtriser les risques matière
42CrMo4 change après traitement et use aux épaulements. Confirmer dureté, garder avance et observer copeau. Dérive commune indique chaleur ou centre.
Vérifier la pièce libérée
Mesurer diamètres et distances depuis centres communs, cylindricité et texture. Boroscope aux croisements et rayon de gorge. Fuite et dynamique séparées.
Questions pratiques d’outillage
Pourquoi les trous avant ?
La finition retire la lèvre après chanfrein.
Pourquoi pas corrections séparées ?
Le décalage commun vient du centre, de la température ou de l’outil.
spool sleeve bore and window tooling · hardened alloy groove and hole tooling


