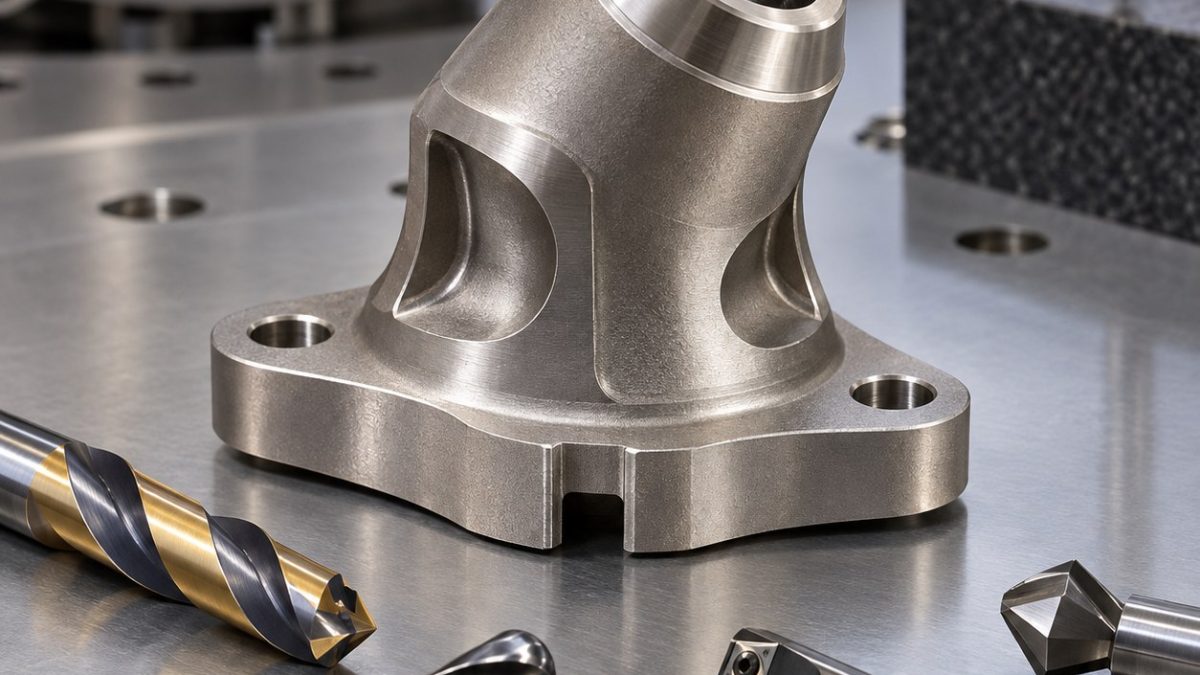
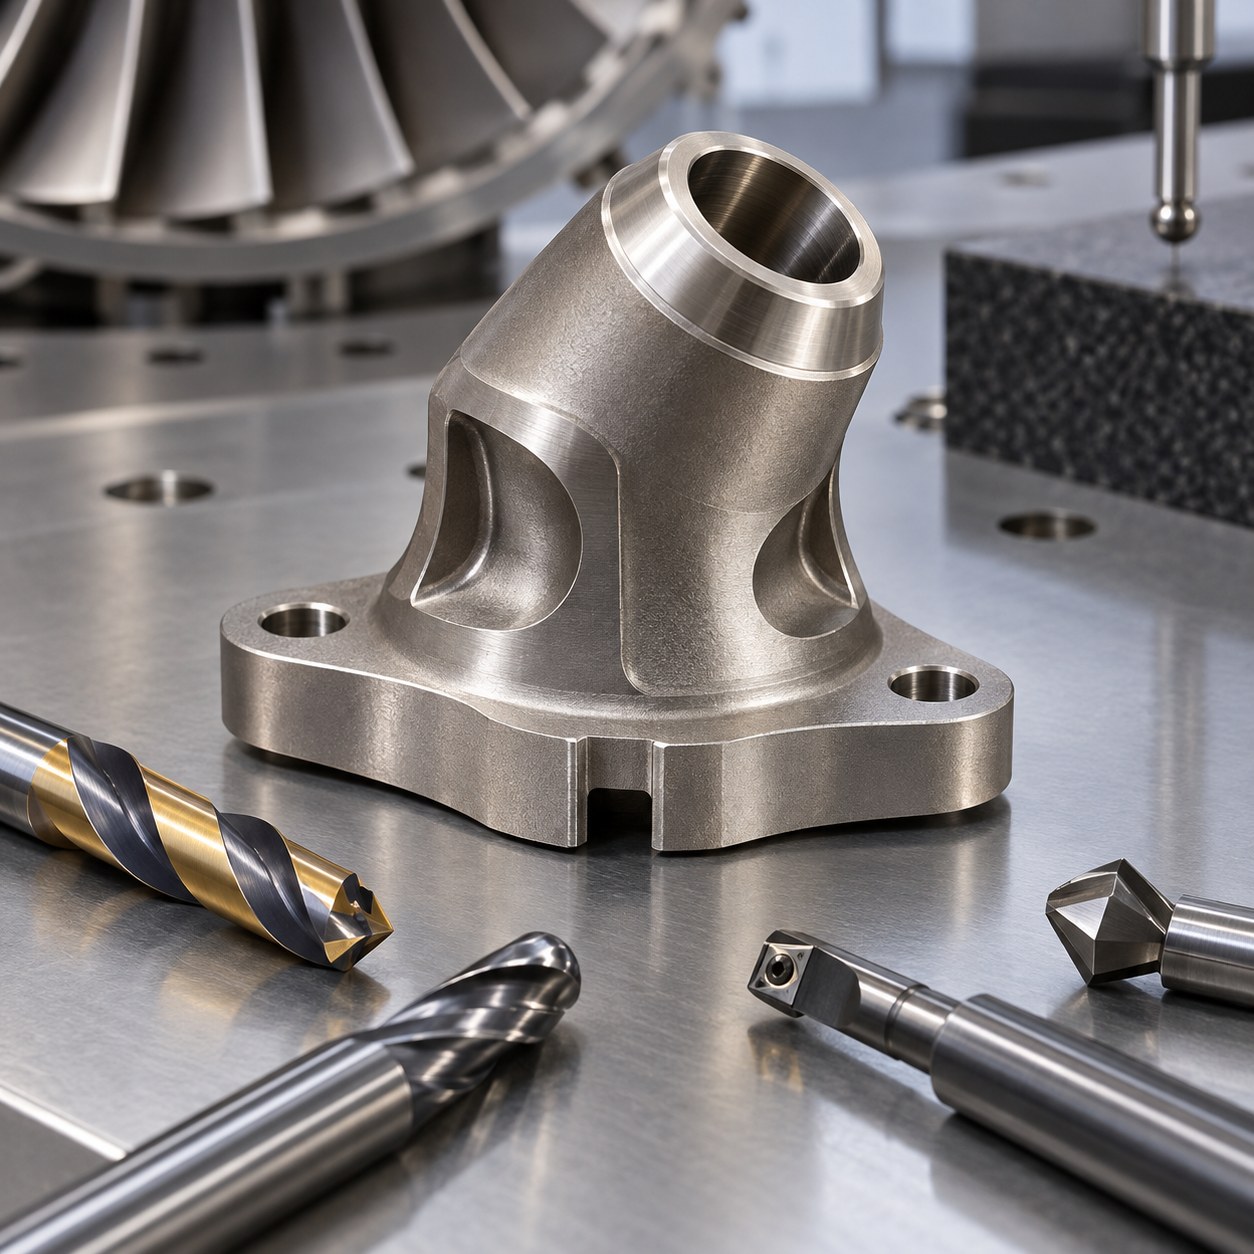
Français: Outillage MAR-M247 pour bossage de thermocouple incliné
Il faut créer un axe composé dans la superalliage moulée puis finir le cône après débouché irrégulier. La face donne A et deux trous l’orientation; les évidements ne sont pas des bases.
Créer l’axe avant perçage
Créer bride et trous sur trois points, orienter le berceau depuis A-B-C, fraiser le méplat normal, percer court, palper puis continuer avec réserve. Évidements opposés, semi-finition, fente et finition sans changer l’orientation.
Séparer ébauche et correction
MAR-M247 est abrasif et chaud; l’entaille apparaît au passage de peau moulée. Garder l’avance, nuance PVD tenace et contrôler le fil avant correction.
Outils pour coupe interrompue
| Élément | Outil et porte-outil | Choix et solution rejetée |
|---|---|---|
| Bride et boulons | Fraise AlTiN 10 mm cinq dents, frettée; pointage et forets | A-B-C d’abord; évidement brut ne positionne pas. |
| Méplat et pilote | Fraise AlCrN 6 mm et foret court 4 mm | Méplat normal évite déviation. |
| Alésage composé | Foret PVD arrosé puis petite barre antivibratoire | Le foret ébauche, l’alésage corrige. |
| Siège conique | Plaquette PVD R0,2 puis forme étroite | Mono-point fixe position, légère forme fixe angle. |
| Évidements et fente | Fraise boule AlTiN 6 mm et fraise 3 mm à col | Trajectoire rayon maîtrise interruption. |
Orientation et texture
La MMT reconstruit l’axe depuis A et les boulons, puis diamètre, angle et position. Boroscope à la sortie et fente; texture dans le sens du joint. Ajustement et cycle thermique sont séparés.
Questions pratiques d’outillage
Pourquoi aléser après perçage ?
Le foret enlève; l’alésage corrige l’axe et la réserve.
Pourquoi garder l’orientation ?
Elle élimine l’erreur de réindexation axe-cône.
nickel superalloy angled-hole tooling · heat-resistant alloy seal-cone tooling


