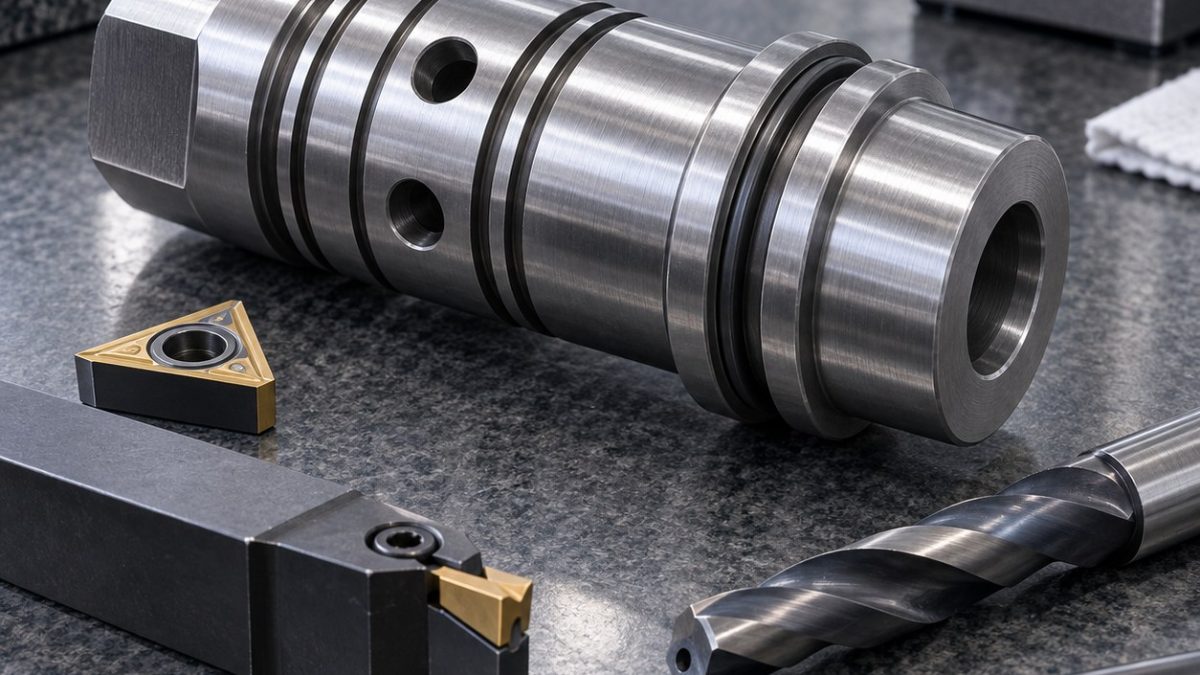
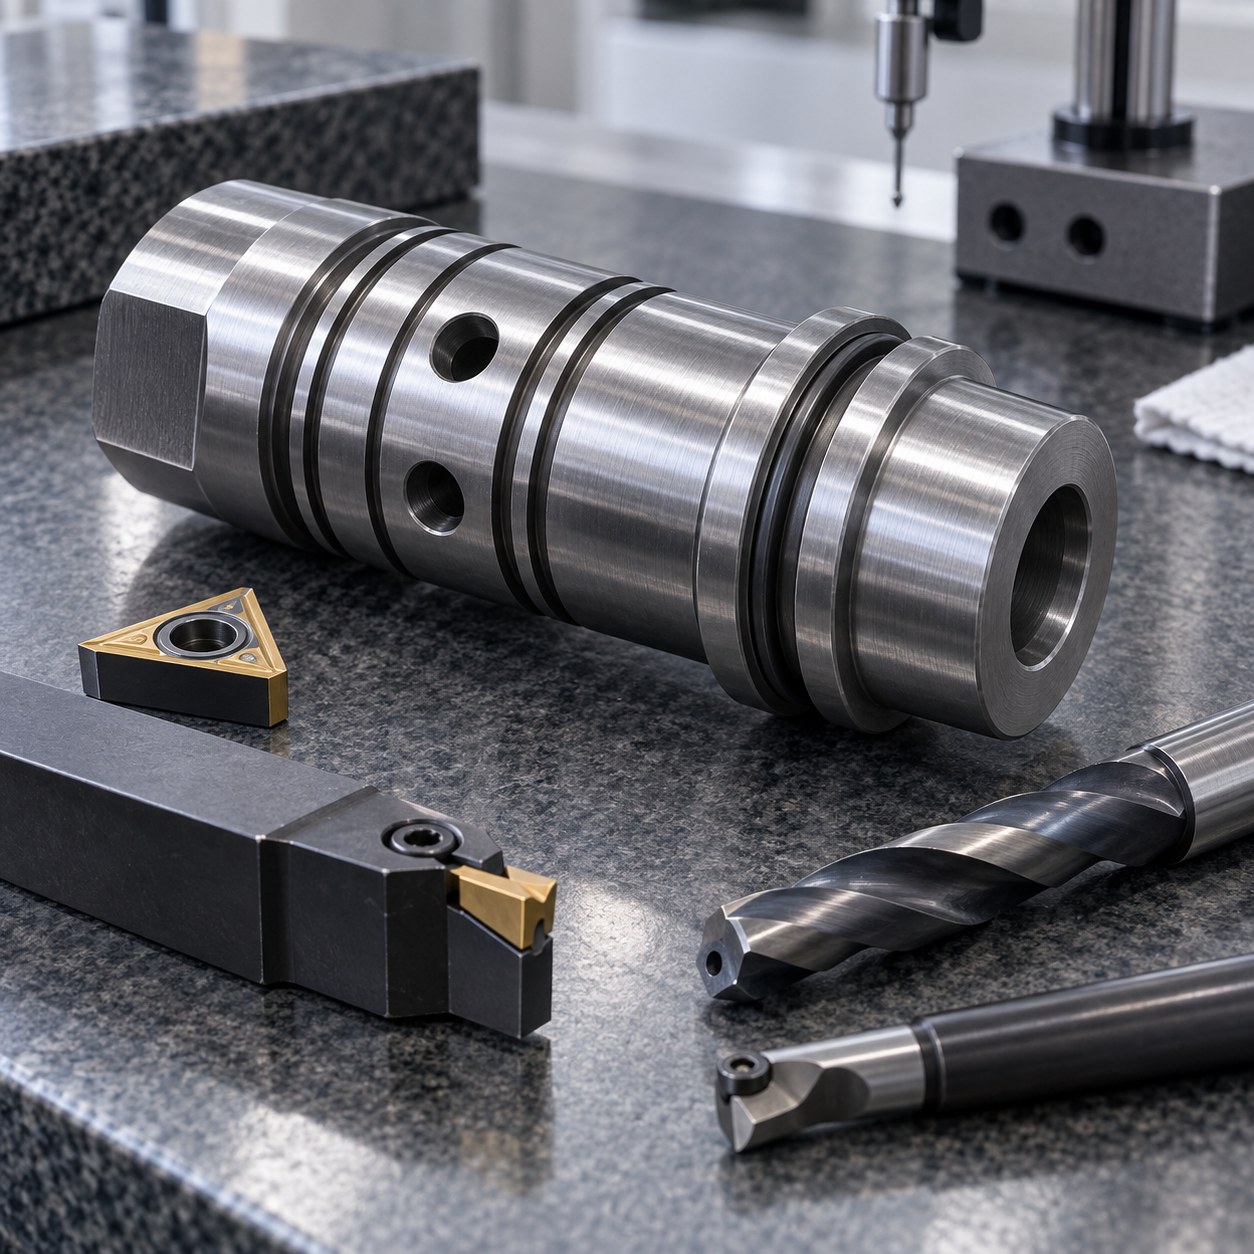
Русский: Инструмент для сервопоршня 42CrMo4
Главные — общая ось поясков и угол поперечных отверстий. Ось A, торец B, лыска задает угол; припуск под термообработку назначают заранее.
Прочитать функциональные базы
| Элемент | Инструмент и патрон | Выбор и отвергнутая альтернатива |
|---|---|---|
| Глухой канал | Сверло с СОЖ и короткая PVD-оправка | Расточка исправляет увод. |
| Черновые пояски | Позитивная CVD-пластина R0,4 | Равный припуск. |
| Чистовые пояски | PVD-кермет или мелкозернистый wiper, непрерывный проход | Малая сила; холостой проход трет. |
| Отверстия | Площадка и сверло 2 мм с СОЖ | Нормальный вход без увода. |
| Канавка и лыски | PVD-резец 1,5 мм и AlTiN фреза 6 мм | Контроль ширины и угла. |
Инструмент для каждого элемента
Центры и канал до термообработки, восстановить центры, получистить все пояски одной траекторией и сделать лыски. Отверстия до чистовой для обратной фаски; канавку и пояски на одной оси.
Контроль риска материала
42CrMo4 меняется после термообработки и изнашивает кромку у плеч. Проверить твердость, сохранять подачу. Общий дрейф — тепло или центры.
Проверка после раскрепления
Измерить диаметры и расстояния от общих центров, цилиндричность и текстуру. Эндоскопом пересечения, проверить радиус канавки. Гидравлика отдельно.
Практические вопросы по инструменту
Зачем отверстия до чистовой?
Финальное точение снимает поднятый металл.
Почему не отдельные коррекции?
Общий сдвиг вызван центром, температурой или инструментом.
spool sleeve bore and window tooling · hardened alloy groove and hole tooling


