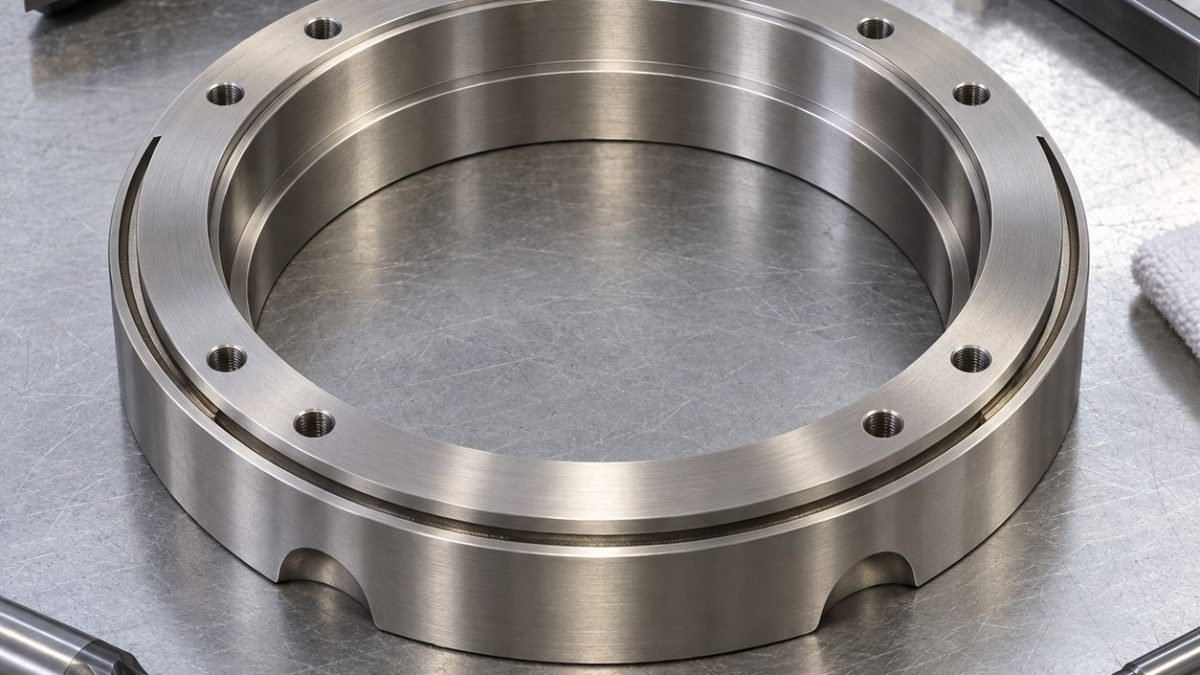
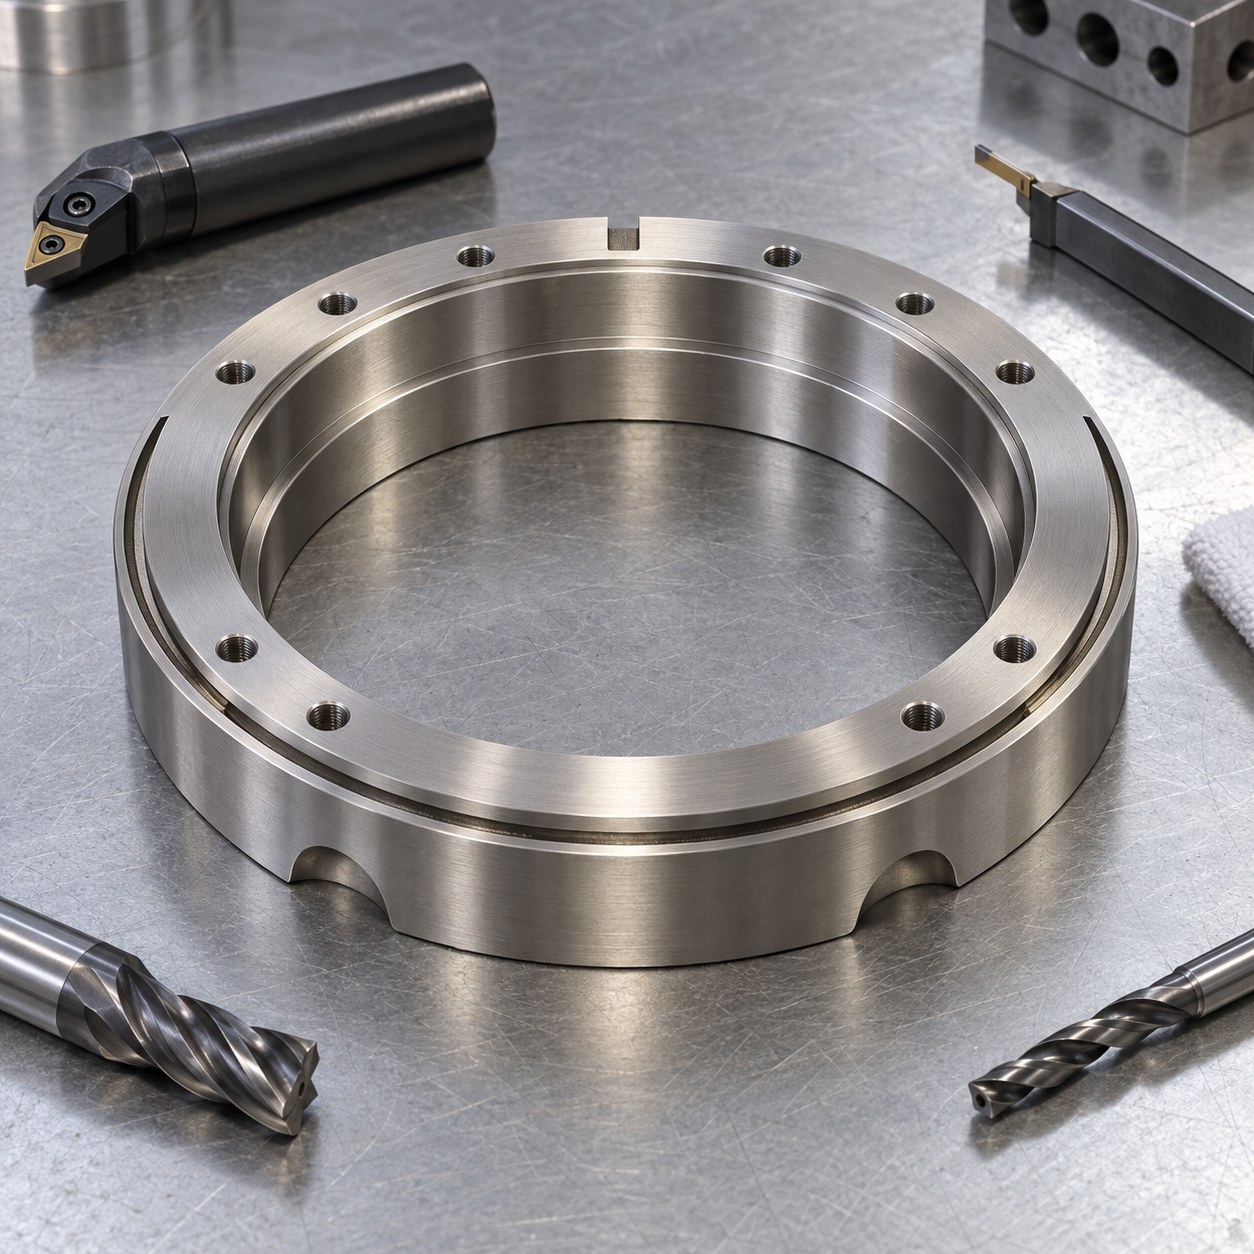
Русский: Инструмент для держателя щеточного уплотнения X-750
Узкий паз наклонен к торцу, но его дно должно быть соосно ступенчатому пилоту. Торец и ось — A-B, метка задает начало.
Пилот до наклона
Расточить на сегментных кулачках с равным припуском, довести пилот за один зажим, перейти на наклонный стол по A-B, паз черновать мелкими дугами, выемки и болты, раскрепить и легко довести дно.
Контроль радиальной силы
X-750 наклепывается и выкрашивает канавочный резец. Сохранять подачу, подавать СОЖ в паз и менять до блеска. Возврат кольца сначала проблема зажима.
Износ X-750
| Элемент | Инструмент и патрон | Выбор и отвергнутая альтернатива |
|---|---|---|
| Торец и пилот | Сверло со сменными пластинами и короткая PVD-оправка, Capto | Один зажим держит ось. |
| Ступень | PVD wiper R0,4, легкий рез | Без трения; холостой проход наклепывает. |
| Наклонный паз | Усиленный PVD-резец 1,2 мм, притупление 0,04 | Узкая кромка снижает силу; широкая форма вибрирует. |
| Метка и выемки | Радиусная AlTiN фреза 4 мм, термопатрон | Рампа контролирует прерывистый вход. |
| Болты | Центровка, сверла с СОЖ и фасочная | Одна ориентация; ручная обработка повреждает вход. |
Дно после раскрепления
Измерить свободную круглость и биение, затем угол, ширину и радиус дна по окружности. Осмотреть выходы и угол болтов. Удержание и термика отдельно.
Практические вопросы по инструменту
Зачем пилот сначала?
Он задает центр постоянного радиуса и угла.
Почему без холостого прохода?
Он наклепывает без съема и ускоряет износ.
seal-groove and keyway tooling · superalloy interrupted-hole choices


