Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Français: Outils pour cadre optique Invar 36 à fentes flexibles
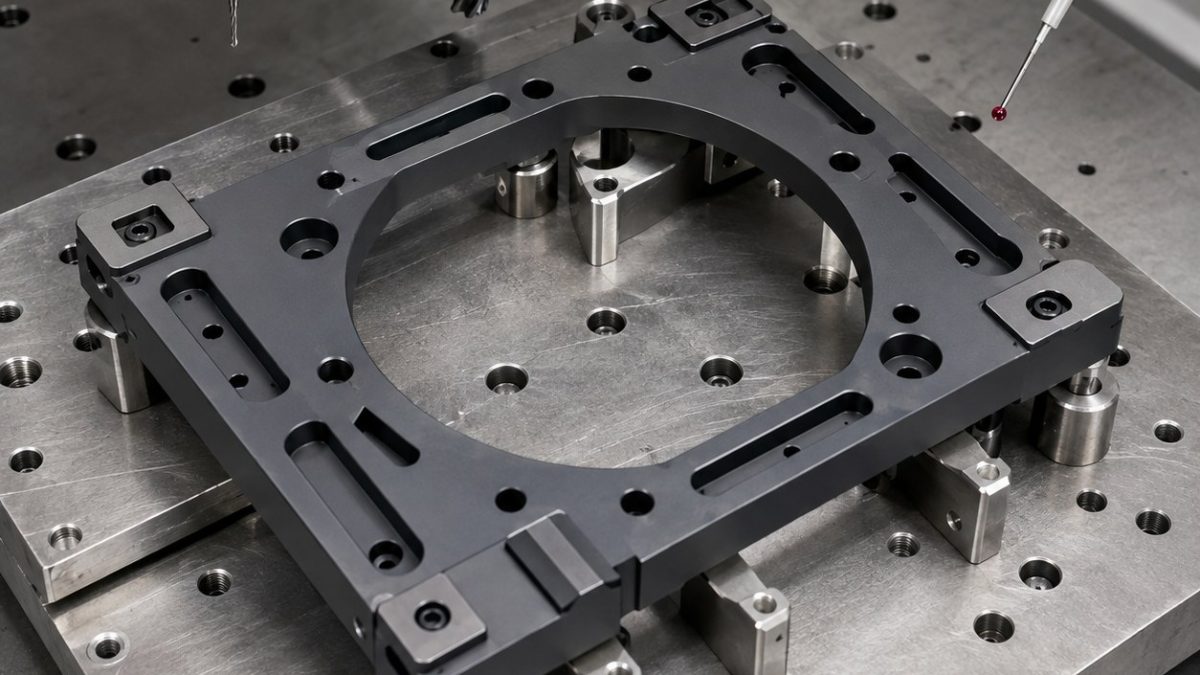
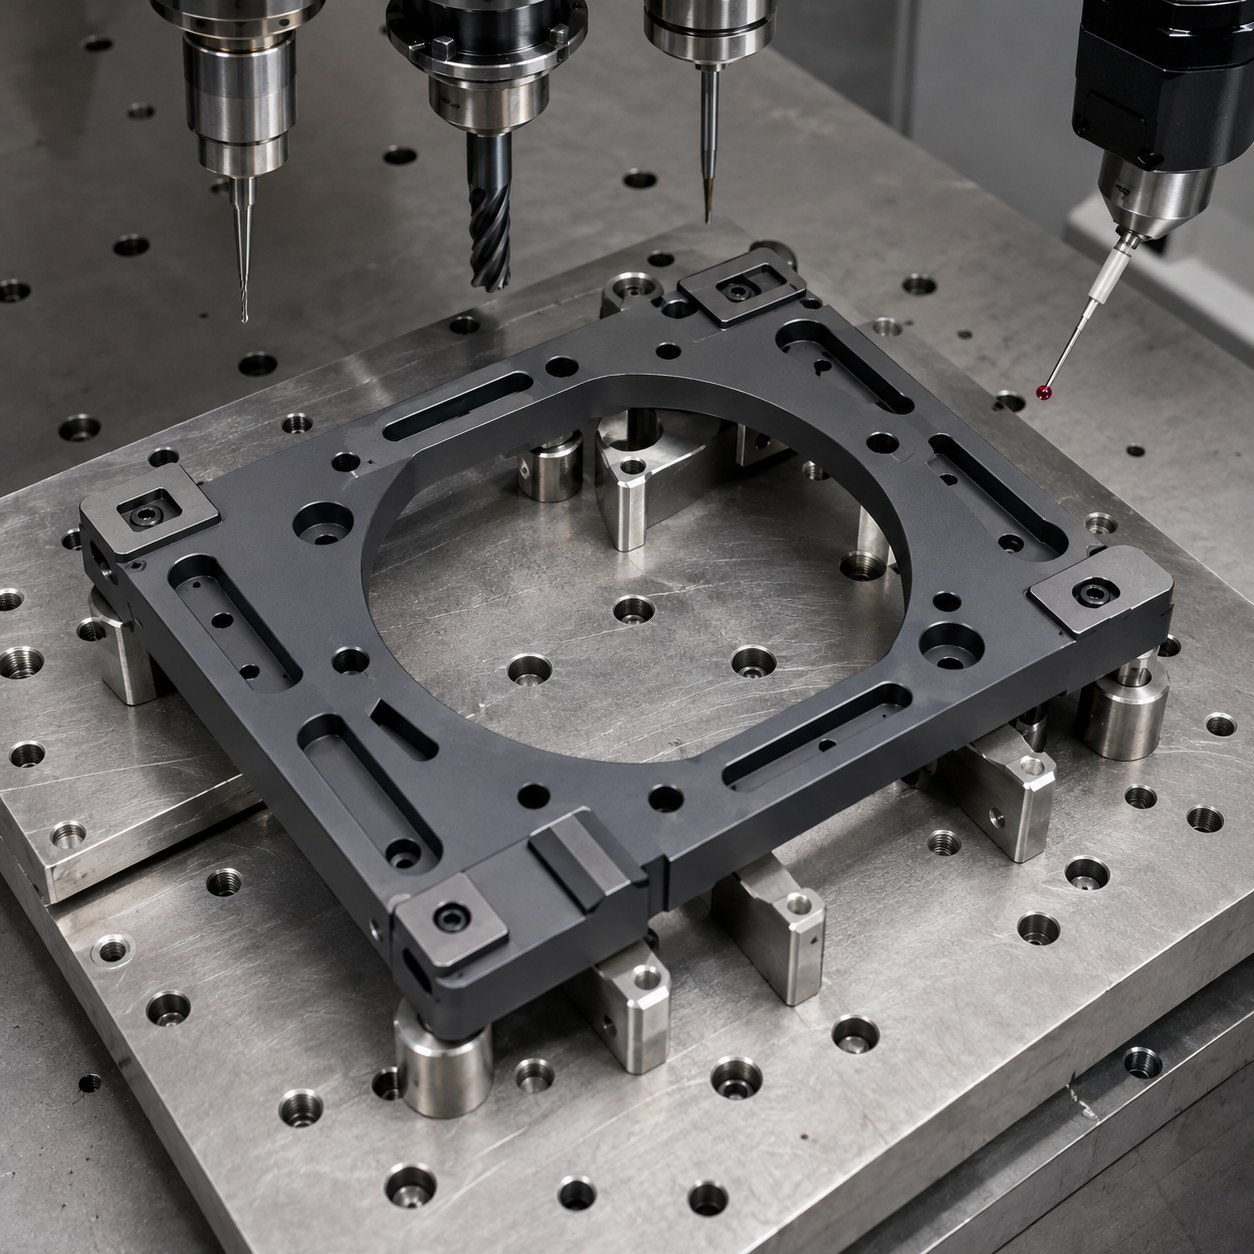
Ce cas explique comment usiner un cadre optique Invar 36 sans cintrer les flexures au desserrage. Le plan relie hauteur des appuis, position des pions et planéité libre.
Zones du plan et choix d’outils
| Élément du plan | Ensemble d’outils retenu | Raison et option écartée |
|---|---|---|
| Face détendue | Fraise à surfacer carbure positive 50 mm TiAlN | Limite chaleur dans l’Invar; plaquette négative écartée. |
| Fentes flexibles | Fraise carbure 2 mm à 3 dents, rayon et faible pas latéral | Garde la paroi droite avec faible effort. |
| Appuis cinématiques | Fraise 8 mm à arête rodée en attachement hydraulique | Tient la hauteur sans reprise manuelle. |
| Alésages de pion | Avant-trou, semi-finition puis alésage fin | Corrige le mouvement après détente. |
| Micro-chanfreins | Chanfreineur 60 degrés à faible faux-rond | Casse l’arête sans affaiblir la racine. |
Séquence d’usinage et logique de montage
Serrer les zones épaisses, ébaucher fenêtre et contour, stabiliser, puis finir appuis, fentes et alésages à température stable. Les micro-chanfreins restent en dernier.
Copeaux, bavures et durée de vie selon matière
L’Invar s’écrouit au frottement; garder charge copeau et arrosage. Changer la fraise de fente dès que la charge monte.
Contrôle lié aux tolérances
MMT pour coplanarité, position, largeur de fente et planéité libérée. Racines vérifiées optiquement.
Questions fréquentes
Pourquoi ne pas finir les appuis en dernier ?
Les fentes libèrent les contraintes; il faut un contrôle libre.
Quand changer la fraise ?
Charge ou bavure croissante.
Comment valider faible contrainte ?
MMT serrée puis libre.


