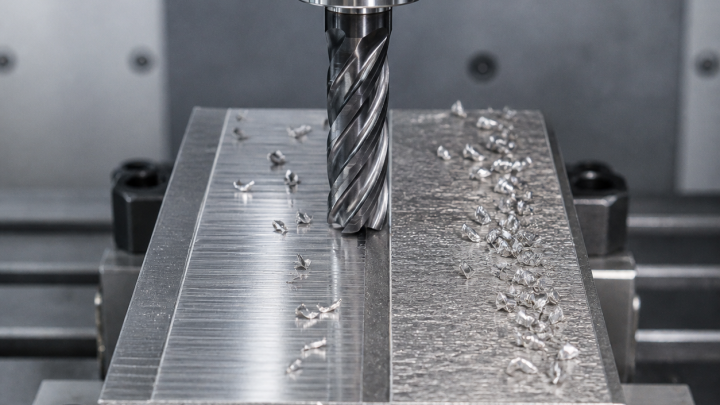
顺铣与逆铣选择:综合反向间隙、毛刺方向和薄壁变形
Climb vs Conventional Milling by Backlash, Burr Direction and Wall Deflection
根据机床反向间隙、材料硬皮、毛刺允许侧、薄壁支撑和公差选择铣削方向,而不是把顺铣当作固定答案。
Climb vs Conventional Milling by Backlash, Burr Direction and Wall Deflection
根据机床反向间隙、材料硬皮、毛刺允许侧、薄壁支撑和公差选择铣削方向,而不是把顺铣当作固定答案。
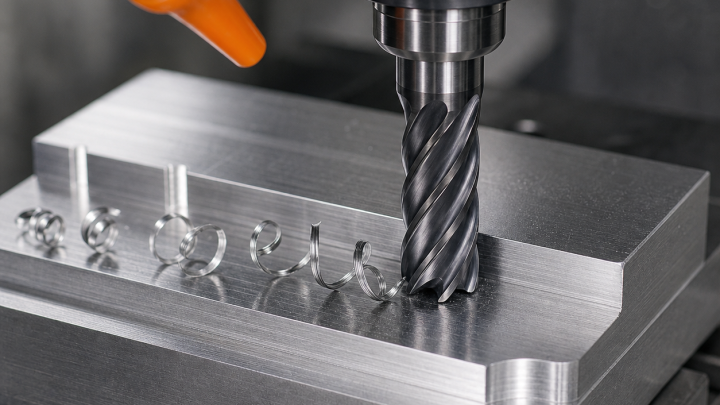
Feed per Tooth in CNC Milling: Chip Load, Radial Thinning and Runout
由进给、转速和有效刃数计算每齿进给,再按径向吃刀、跳动、进刀方式与精加工余量修正真实切屑厚度。